Strukturierte Fertigungsdaten · 2026

Finishing-Linie

Auf Basis strukturierter CNFX-Herstellerprofile wird Finishing-Linie im Bereich Leder- und verwandte Produkteherstellung anhand von Produktionskapazität bis Liniengeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Finishing-Linie wird durch die Baugruppe aus Sprühstation und Trockentunnel beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Endbearbeitungsstufe in der Lederherstellung, die Oberflächenbehandlungen und Veredelungen anwendet

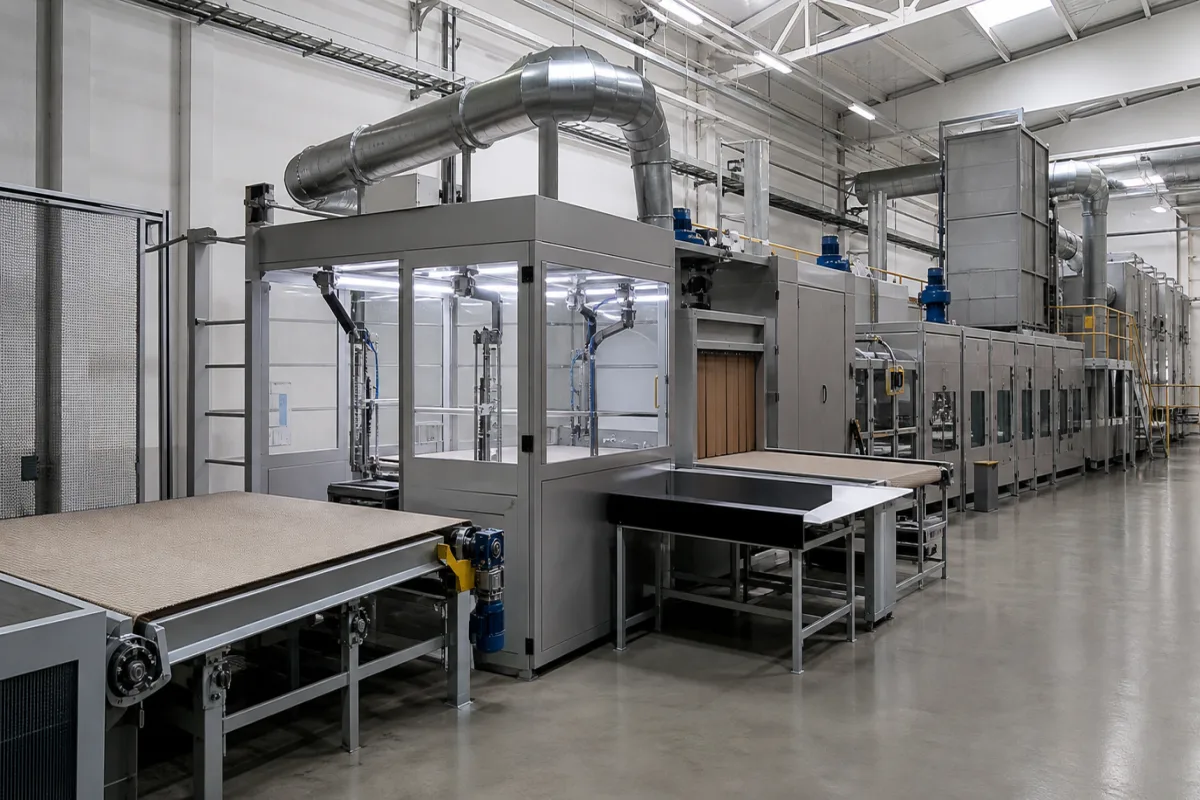
Finishing-Linie in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Finishing-Linie ist die abschließende Komponente des integrierten Lederverarbeitungssystems und verantwortlich für die Anwendung verschiedener Oberflächenbehandlungen, Beschichtungen und Veredelungsprozesse auf Ledermaterialien, um gewünschte ästhetische Eigenschaften, funktionale Eigenschaften und marktreife Merkmale zu erreichen. Sie integriert sequenzielle Stationen für Sprühen, Beschichten, Trocknen, Schleifen, Prägen und Polieren, unter Verwendung automatisierter oder halbautomatischer Ausrüstung, um konsistente Qualität und Oberflächeneigenschaften zu gewährleisten. Die Linie verarbeitet Ledermaterialien mit Veredelungschemikalien und Beschichtungsmaterialien, und ihre Leistung wird durch Parameter wie Produktionskapazität (500–2000 m²/h), Liniengeschwindigkeit (5–30 m/min), Arbeitsbreite (1,2–3,2 m), Beschichtungsdicke (0,01–0,5 mm), Beschichtungsgleichmäßigkeit (±5%), Trocknungstemperatur (40–120 °C), Heizleistung (50–200 kW), Luftdurchsatz (5000–20000 m³/h), Betriebsdruck (0,4–0,8 MPa), Stromversorgung (380 V AC ±10%, Drehstrom, 50/60 Hz), installierte Leistung (80–300 kW), Geräuschpegel (≤75 dB(A)), Maschinengewicht (10–40 t) und Stellfläche (20×5–40×8 m) charakterisiert. Diese Werte sind Referenzbereiche, die für das tatsächliche Modell und die Anwendung bestätigt werden müssen. Die Finishing-Linie ist eine Komponente eines größeren Systems, und ihre Auswahl erfordert die Berücksichtigung von Lederart, gewünschter Oberfläche, Produktionsvolumen und Integration mit vor- und nachgelagerten Prozessen. Verifizierungsfragen sollten sich auf spezifische Modellfähigkeiten, Kompatibilität mit vorhandener Ausrüstung und Einhaltung geltender Normen beziehen. Wartungssignale umfassen Abweichungen in der Beschichtungsgleichmäßigkeit, Trocknungseffizienz oder Geräuschpegeln, die auf Verschleiß oder Fehlausrichtung hinweisen. Fehlergrenzen werden durch die Betriebsgrenzen der Ausrüstung definiert, wie maximale Temperatur, Geschwindigkeit und Druck, bei deren Überschreitung Produktqualität oder Sicherheit beeinträchtigt werden können. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Ledermaterialien durchlaufen sequenzielle Stationen, in denen verschiedene Veredelungsbehandlungen angewendet werden, einschließlich Sprühen, Beschichten, Trocknen, Schleifen, Prägen und Polieren, unter Verwendung automatisierter oder halbautomatischer Ausrüstung, um konsistente Qualität und Oberflächeneigenschaften zu gewährleisten. Die Linie arbeitet mit einstellbaren Parametern wie Liniengeschwindigkeit, Beschichtungsdicke und Trocknungstemperatur, die gesteuert werden, um die gewünschte Oberfläche zu erreichen. Der Prozess umfasst die Anwendung von Veredelungschemikalien und Beschichtungsmaterialien, gefolgt von Trocknung und mechanischen Behandlungen, um das Aussehen und die Funktionalität des Leders zu verbessern.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Produktionskapazität500–2000 m²/hDepends on line width and coating type
Liniengeschwindigkeit5–30 m/minHigher speed reduces coating uniformity
Arbeitsbreite1.2–3.2 mStandard widths: 1.8, 2.4, 3.0 m
Beschichtungsdicke0.01–0.5 mmAdjustable by roller gap and speed
Beschichtungsgleichmäßigkeit±5 %Measured across width
Trocknungstemperatur40–120 °CZoned control for even drying
Heizleistung50–200 kWDepends on drying capacity
Luftvolumenstrom5000–20000 m³/hEnsures solvent evaporation
Betriebsdruck0.4–0.8 MPaFor pneumatic components
Stromversorgung380 ±10% V ACThree-phase, 50/60 Hz
Anschlussleistung80–300 kWTotal connected load
Geräuschpegel≤75 dB(A)At operator position
Maschinengewicht10–40 tDepends on configuration
Stellfläche20×5–40×8 mLength × width

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Leder Veredelungschemikalien Beschichtungswerkstoffe

Komponenten / BOM

Components / BOM
  • Sprühstation
    Bringt Veredelungschemikalien und Beschichtungen gleichmäßig auf die Lederoberfläche auf
    Material: Edelstahl
  • Trockentunnel
    Härtet und trocknet aufgebrachte Beschichtungen mittels geregelter Wärme und Luftströmung
    Material: Isolierter Stahl
  • Poliereinheit
    Polieren und Glätten der Lederoberfläche bis zum gewünschten Finish
    Material: Schleifmaterialien, Stahl
  • Prägerolle
    Prägt Muster oder Texturen auf Lederoberflächen
    Material: Vergüteter Stahl
  • Polierstation
    Bringt die Lederoberfläche nach dem Bürsten und Prägen auf den endgültigen Glanz.
  • Leitungsgeschwindigkeitsregelung
    Stellt ein, wie schnell das Leder durch die Stationen läuft, was die Verweilzeit an jeder Station festlegt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitsverschmutzung über ISO 4406 18/16/13 Reinheitsklasse Proportionalventil-Spulenfresser innerhalb von 15-30 Betriebsstunden Installation eines 3 µm Absolut-Filters mit Beta₃≥200 und Differenzdrucküberwachung bei 0,15 MPa Warnschwelle
Leistungsdichte des Infrarot-Trocknungselements über 15 kW/m² für >45 Sekunden Leder-Substratverkohlung bei 0,5 mm Tiefe mit Zugfestigkeitsreduktion auf <8 MPa Implementierung einer Zweiwellenlängen-Pyrometer-Rückkopplungssteuerung zur Aufrechterhaltung einer Oberflächentemperatur von 65-75°C mit PID-Verstärkung Kp=2,5, Ti=8 s, Td=1,2 s

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa hydraulischer Druck, 20-80°C Oberflächentemperatur, 0,1-0,5 m/s Fördergeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulischer Druck über 2,5 MPa verursacht Dichtungsbruch, Oberflächentemperaturen über 120°C initiieren Polymer-Bindemittelabbau, Fördergeschwindigkeiten unter 0,05 m/s erzeugen Beschichtungsdickenschwankungen über ±15 %.
Dichtungsversagen tritt durch Elastomer-Extrusion durch Spaltöffnungen bei ΔP > 2,5 MPa gemäß den Deformationsgrenzen des Hooke'schen Gesetzes auf; thermischer Abbau folgt der Arrhenius-Kinetik, wobei die Vernetzungsdichte des Bindemittels bei 120°C für 30 Minuten um 50 % abnimmt; Beschichtungsfehler bei niedriger Geschwindigkeit resultieren aus der Rayleigh-Plateau-Instabilität, die unterhalb der kritischen Weber-Zahl von 0,1 zur Tropfenbildung führt.
Fertigungskontext
Finishing-Linie wird innerhalb von Leder- und verwandte Produkteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Ergänzende Systeme
Nachgelagerte Anwendungen
Spezialwerkzeuge

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 3 bar (43,5 psi)
Durchflussrate:5-20 L/min (1,3-5,3 gal/min)
Betriebstemperatur:15-40°C (59-104°F)
Montage- und Anwendungskompatibilität
AnilinlederSemi-AnilinlederPigmentiertes Leder
Nicht geeignet: Hochlösemittelhaltige Umgebungen (z.B. acetonbasierte Behandlungen)
Auslegungsdaten
  • Lederdurchsatz (sq ft/h)
  • Erforderliche Beschichtungsdicke (Mikrometer)
  • Verfügbare Grundfläche (Länge x Breite in Metern)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Walzenlagerfresser
Ursache: Unzureichende Schmierung führt zu Metall-auf-Metall-Kontakt, Überhitzung und schließlich zum Blockieren des Lagers.
Förderband-Laufabweichung
Ursache: Falsch ausgerichtete Walzen, ungleichmäßige Spannung oder abgenutzte Bandkanten verursachen Banddrift und potenzielle Kantenbeschädigung.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche von Walzenbaugruppen
  • Sichtbarer Bandkantenverschleiß oder Ausfransen über die Herstellerspezifikationen hinaus
Technische Hinweise
  • Implementierung automatisierter Schmiersysteme mit Zustandsüberwachung zur Gewährleistung einer ordnungsgemäßen Lagerschmierung
  • Installation lasergeführter Ausrichtungssysteme für Walzen und Spannvorrichtungen zur Aufrechterhaltung einer präzisen Bandführung

Konformität und Fertigungsnormen

Referenznormen
ASTM A480/A480M Standard-Spezifikation für Allgemeine Anforderungen an Warmgewalztes und Wärmebeständiges Stahlblech, -band und -streifenCE-Kennzeichnung (EU-Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Oberflächenrauheit: Ra ≤ 0,8 µm
  • Walzenausrichtung: ±0,5 mm über 10 m Länge
Qualitätsprüfung
  • Dimensionsprüfung mittels Laserscanning
  • Zerstörungsfreie Prüfung (ZfP) - Magnetpulverprüfung

Hersteller von Finishing-Linie

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Better Technology Group Limited
Xiamen · CN
Fertigt außerdem: Labeling Machine、Loading System、Control System und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Battery Finishing Line”
Quellseite ansehen ↗ better-tech.net · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisiertes Schuhmontagesystem

Integrierte Produktionslinie für die automatisierte Schuhherstellung mit modularen Montagestationen.

Spezifikationen ansehen ->
Chromgerbstofflösung

Chromgerbstofflösung ist eine standardisierte wässrige Lösung, die dreiwertige Chromsalze, hauptsächlich Chrom(III)-sulfat, enthält und als primäres Gerbmittel in der modernen Lederproduktion verwendet wird.

Spezifikationen ansehen ->
Kantenvorbereitungseinheit

Eine spezialisierte Komponente in einem industriellen System, die Materialkanten für nachfolgende Verarbeitungs- oder Montagevorgänge vorbereitet.

Spezifikationen ansehen ->
Wärmeübertragungsbaugruppe

Ein modulares Bauteil in einem Industriesystem, das die kontrollierte Übertragung von Wärmeenergie zwischen verschiedenen Medien oder Prozessströmen ermöglicht.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird die Finishing-Linie verwendet?

Die Finishing-Linie ist die Endbearbeitungsstufe in der Lederherstellung, die Oberflächenbehandlungen, Beschichtungen und Veredelungsprozesse anwendet, um gewünschte ästhetische und funktionale Eigenschaften zu erreichen.

Was sind die typischen Produktionskapazitätsbereiche?

Die Produktionskapazität liegt typischerweise im Bereich von 500–2000 m²/h, abhängig von Linienbreite und Beschichtungsart. Bestätigen Sie den genauen Wert für Ihr spezifisches Modell.

Welche Parameter beeinflussen die Beschichtungsgleichmäßigkeit?

Die Beschichtungsgleichmäßigkeit wird durch Liniengeschwindigkeit, Beschichtungsdicke und Walzeneinstellungen beeinflusst. Höhere Geschwindigkeiten können die Gleichmäßigkeit verringern, daher müssen Anpassungen sorgfältig vorgenommen werden.

Wie sollte ich die Spezifikationen für meine Anwendung verifizieren?

Bestätigen Sie immer modellspezifische Werte wie Arbeitsbreite, Trocknungstemperatur und Stromversorgung mit dem Hersteller oder Lieferanten, um die Kompatibilität mit Ihrer Lederart und Ihren Produktionsanforderungen sicherzustellen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Leder- und verwandte Produkteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Finishing-Linie

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Finishing-Linie?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Falz- und Streckmaschine
Nächstes Produkt
Gerbfass-System
AngebotChat