Technische Definition
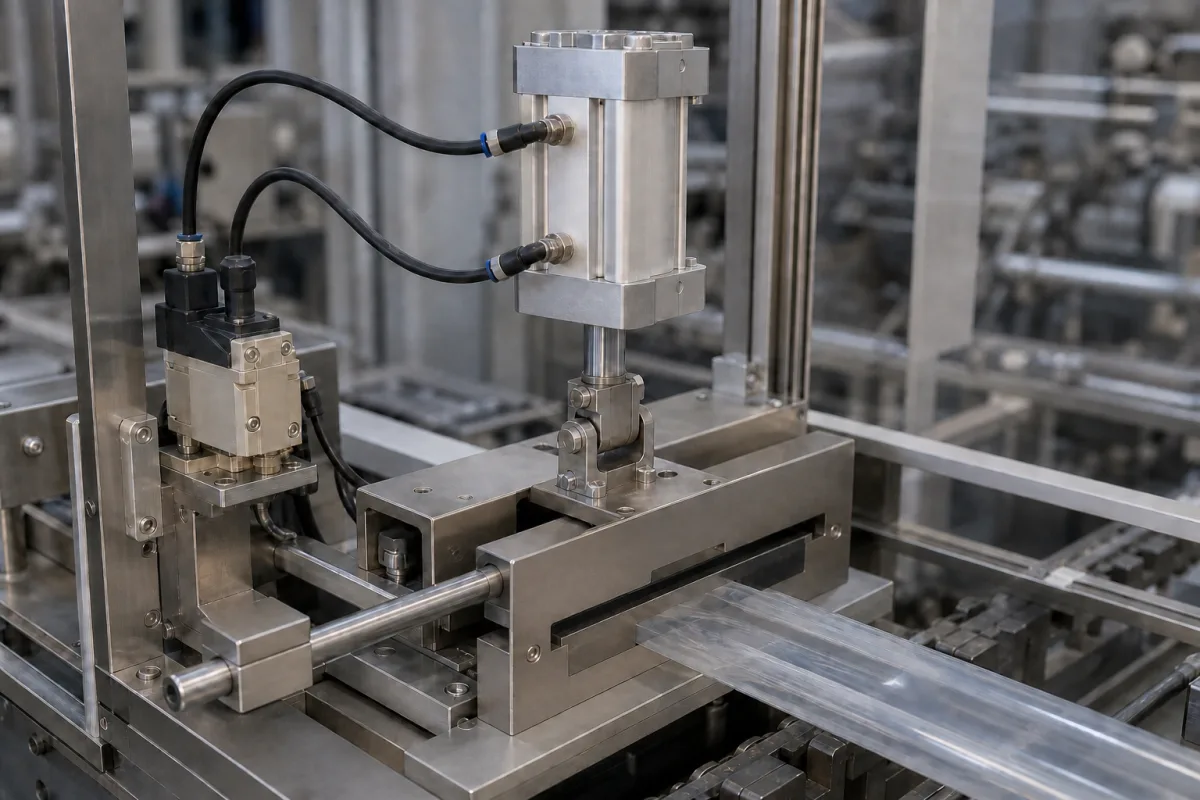
Dieser Aktor ist eine Komponente in Extrudat-Schneidmechanismen, die präzise Linearbewegungen liefert, um ein Schneidmesser oder eine Guillotine anzutreiben. Er empfängt Steuersignale und setzt sie in physische Bewegung um, um extrudiertes Material in vorbestimmten Intervallen oder Längen zu durchtrennen. Der Aktor kann entweder als Magnettyp ausgeführt sein, der eine elektromagnetische Spule verwendet, um ein Magnetfeld zu erzeugen, das einen Kolben bewegt, oder als Pneumatikzylinder, der Druckluft verwendet, um einen Kolben entlang einer Zylinderbohrung zu schieben. Beide Typen wandeln Eingangsenergie in lineare mechanische Kraft um. Das Produkt ist in Konfigurationen mit Bohrungsgrößen von 32 bis 100 mm, Hublängen von 25 bis 500 mm und Betriebsdrücken von 0,1 bis 1,0 MPa erhältlich. Der Betriebstemperaturbereich liegt zwischen -20 und 80 °C, mit einem Prüfdruck von 1,5 MPa. Kolbengeschwindigkeiten reichen von 50 bis 500 mm/s. Die Dämpfung ist einstellbar, um Endlagenschläge zu verhindern. Anschlussgrößen reichen von G1/8 bis G1/2. Montageoptionen umfassen Fuß-, Flansch- und Zapfenmontage. Zylinderrohrmaterialien können Aluminium oder Edelstahl sein, und Dichtungsmaterialien können NBR oder FKM sein. Das Gewicht liegt je nach Bohrung und Hub zwischen 0,5 und 15 kg. Diese Spezifikationen sind Referenzbereiche und müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden. Normen wie ISO 6432, ISO 8573-1 und ISO 228-1 sind als Beschaffungsreferenzen aufgeführt, nicht als Nachweis der Zertifizierung oder Konformität. Der Aktor ist für den Einsatz im Maschinen- und Anlagenbau bestimmt, insbesondere in Extrusionsschneidsystemen. Die richtige Auswahl erfordert die Berücksichtigung von Kraftanforderungen, Hublänge, Betriebsdruck, Temperatur und Umgebungsfaktoren. Wartungssignale umfassen Dichtungsverschleiß über 80 °C, verkürzte Lebensdauer bei höherer Geschwindigkeit und unzureichende Kraft unter 0,1 MPa. Versagensgrenzen umfassen den Betrieb außerhalb der angegebenen Temperatur- und Druckbereiche, was zu Dichtungsversagen oder strukturellen Schäden führen kann.
Funktionsprinzip
Magnetaktoren verwenden eine elektromagnetische Spule, um ein Magnetfeld zu erzeugen, das einen Kolben bewegt und lineare Kraft erzeugt. Pneumatikzylinder verwenden Druckluft, die in eine Kammer eintritt, um einen Kolben entlang einer Zylinderbohrung zu schieben und so pneumatischen Druck in lineare mechanische Bewegung umzuwandeln. Der Aktor empfängt Steuersignale von einer Systemsteuerung, die die Spule erregt oder den Luftstrom leitet, um die Bewegung zu initiieren. Die resultierende lineare Bewegung wird verwendet, um ein Schneidmesser oder eine Guillotine in einem Extrudat-Schneidmechanismus anzutreiben. Die Kraftausgabe wird durch Bohrungsgröße und Betriebsdruck bestimmt, während die Hublänge den Bewegungsweg definiert. Die Dämpfung am Ende des Hubs absorbiert Stöße, um Verschleiß zu reduzieren. Die Leistung des Aktors wird durch Betriebstemperatur, Kolbengeschwindigkeit und Dichtungsmaterial beeinflusst. Die richtige Auswahl dieser Parameter gewährleistet einen zuverlässigen Betrieb innerhalb der angegebenen Grenzen.