Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidmechanismus für Extrudat im Bereich Maschinen- und Anlagenbau anhand von Schnittkraft bis Schnittgeschwindigkeit eingeordnet.
Ein typisches Schneidmechanismus für Extrudat wird durch die Baugruppe aus Schneidklinge und Aktuator (Magnetspule/Pneumatikzylinder) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine Präzisionsschneideinrichtung, die den extrudierten Polymerstrang bei der Schmelzflussindex-Prüfung in vorgegebenen Zeitabständen durchtrennt.
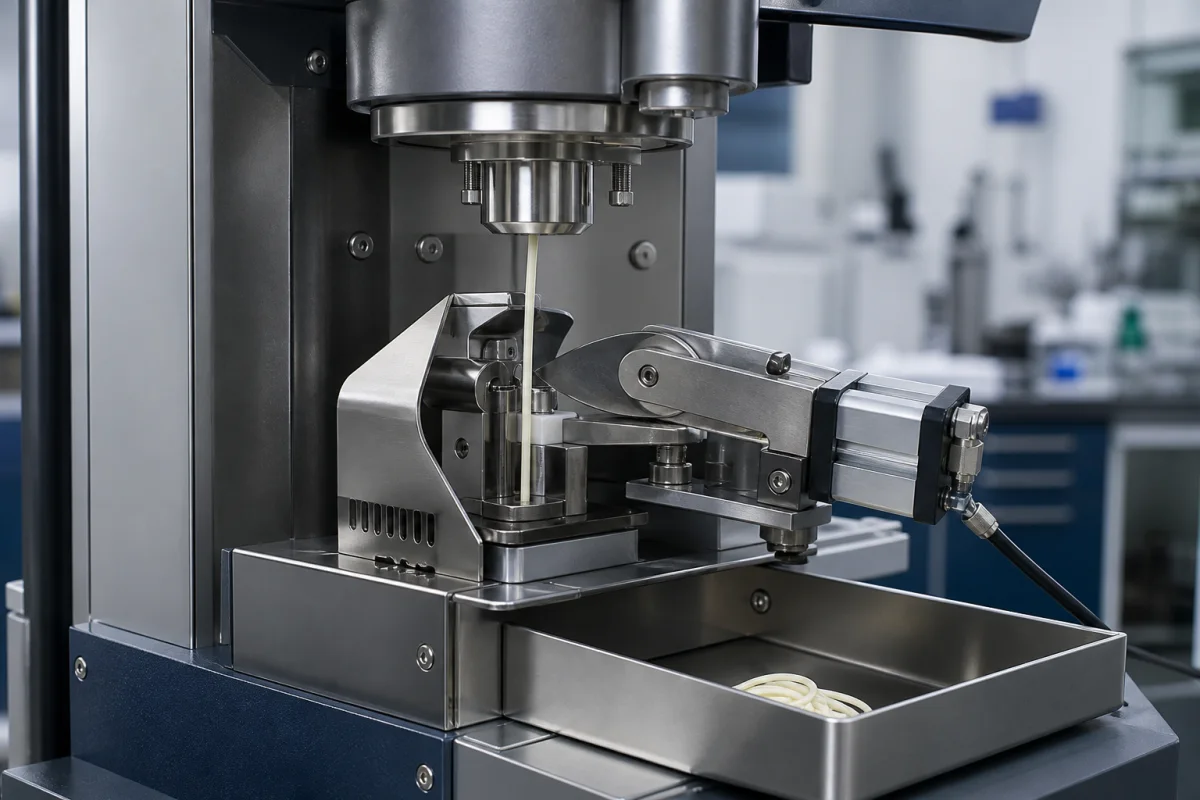
Technische Details und Fertigungskontext für Schneidmechanismus für Extrudat
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Schnittkraft | 50–200 N | Sufficient for polymer strands up to 10 mm diameter |
| Schnittgeschwindigkeit | 10–60 Schnitte/min | Adjustable to match extrusion rate |
| Schnittgenauigkeit | ±0.1 mm | Repeatable strand length within tolerance |
| Strangdurchmesserbereich | 1–10 mm | For standard MFI testing |
| Betriebstemperatur | 0–50 °C | Ambient conditions for mechanism |
| Betriebsdruck | 0.4–0.6 MPa | Pneumatic actuation pressure |
| Versorgungsspannung | 24 ±10% V DC | Für Magnetventil und Sensoren |
| Leistungsaufnahme | ≤50 W | Includes solenoid and control |
| Schutzart | IP54–IP65 | Dust and splash protectionIEC 60529 |
| Klingenmaterial | 9Cr18MoV | Stainless steel, HRC 55–60GB/T 1220 |
| Gehäusematerial | 304 | Korrosionsbeständiger EdelstahlASTM A240 |
| Nettogewicht | 5–8 kg | Compact for benchtop integration |
| Abmessungen (L×B×H) | 200×150×120 mm | Approximate, varies with model |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Atmosphärisch bis 5 bar (nicht-druckbeaufschlagte Schneidumgebung) |
| Durchflussrate: | 0,1 bis 50 g/10 min (MFI-Prüfbereich) |
| Betriebstemperatur: | Umgebungstemperatur bis 250°C (typischer Polymerverarbeitungsbereich) |
| strand diameter: | 2 bis 10 mm (Standard-Extrudatabmessungen) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Herstellerprofile mit passender Produktionsfähigkeit in China.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Die Schneidkraft ist mit 50–200 N angegeben, ausreichend für Polymerstränge bis zu 10 mm Durchmesser. Verifizieren Sie die genaue Kraft für Ihr spezifisches Modell und Ihre Anwendung mit dem Hersteller.
Ja, die Schneidgeschwindigkeit ist von 10 bis 60 Schnitten pro Minute einstellbar, um der Extrusionsrate zu entsprechen. Die geeignete Einstellung hängt vom Material und den Prüfbedingungen ab.
Die Klinge besteht aus Edelstahl 9Cr18MoV (HRC 55–60) gemäß GB/T 1220, und das Gehäuse aus Edelstahl 304 gemäß ASTM A240. Diese Materialien bieten Korrosionsbeständigkeit und Haltbarkeit.
Der Mechanismus ist für Umgebungsbedingungen von 0–50 °C ausgelegt. Stellen Sie sicher, dass die Umgebung innerhalb dieses Bereichs bleibt, um einen zuverlässigen Betrieb zu gewährleisten.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.