Strukturierte Fertigungsdaten · 2026

Automatische Formvorbereitungsstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatische Formvorbereitungsstation im Bereich Maschinen- und Anlagenbau anhand von Tischgröße bis Max. Formgewicht eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatische Formvorbereitungsstation wird durch die Baugruppe aus Roboter-Manipulatorarm und Automatisiertes Reinigungsmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

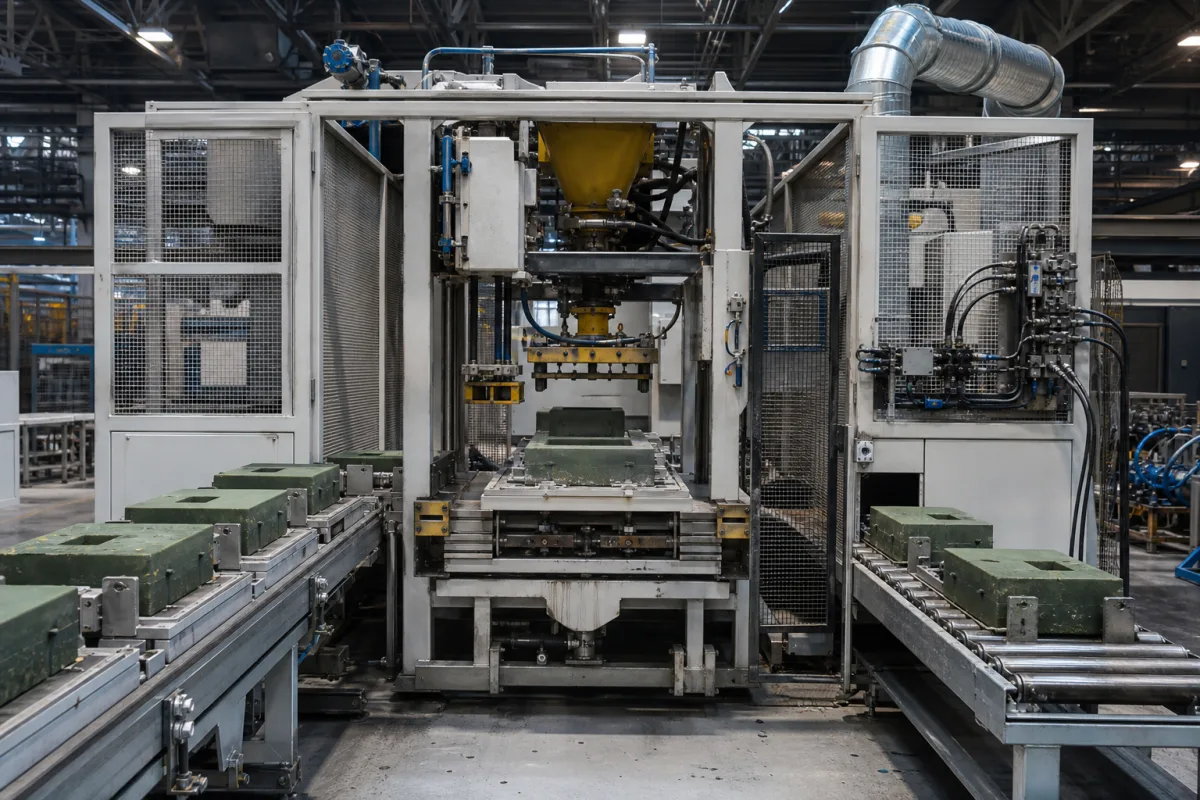
Automatisierte Arbeitsstation zur Vorbereitung von Formen vor Gießvorgängen

Automatische Formvorbereitungsstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Automatische Formvorbereitungsstation ist eine Komponente der automatisierten Präzisionsgießlinie. Sie führt automatisierte Formvorbereitungsaufgaben durch, einschließlich Reinigung, Beschichtungsauftrag, Montage und Vorwärmung, um sicherzustellen, dass die Formen für den Gießprozess ordnungsgemäß konditioniert sind. Die Station erhält Formen von vorgelagerten Prozessen, reinigt sie mit automatischen Bürst- oder Druckluftsystemen, trägt Trennmittel oder Beschichtungen mit Präzisionsspritzgeräten auf, montiert bei Bedarf Formkomponenten und wärmt die Formen auf die optimale Temperatur vor, bevor sie zur Gießstation transferiert werden. Sie ist für Formen bis 1000 kg ausgelegt, mit einer Tischgröße von 1200×800 mm. Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholgenauigkeit ±0,02 mm, jeweils nach ISO 230-2. Der Betriebsdruck beträgt 1,0–1,6 MPa, der Luftverbrauch 0,5–1,2 m³/min bei 0,6 MPa Versorgung, die Versorgungsspannung 380–480 V AC dreiphasig (IEC 60038) und die Leistungsaufnahme 5,5–7,5 kW. Der Betriebstemperaturbereich liegt bei 5–45 °C, die Luftfeuchtigkeit bei 20–80 % RH nicht kondensierend, die Schutzart IP54–IP65 (IEC 60529), der Geräuschpegel ≤75 dB(A) in 1 m Entfernung (ISO 11202), das Maschinengewicht 2500–3500 kg und die Stellfläche 2500×1800×2200 mm. Verwendete Materialien umfassen Edelstahl, Aluminiumlegierung und Industriekunststoffe. Alle Werte sind Referenzbereiche; modellspezifische Werte sind mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Die Station verwendet Roboterarme, automatisierte Förderbänder und Präzisionsdosiersysteme, um sequenzielle Formvorbereitungsschritte durchzuführen. Formen gelangen von vorgelagerten Prozessen, werden durch Bürsten oder Druckluft gereinigt, mit Trennmitteln durch Präzisionsspritzen beschichtet, bei Bedarf montiert und auf die erforderliche Temperatur vorgewärmt. Anschließend transferiert die Station die vorbereitete Form zur Gießstation. Steuerungssysteme koordinieren die Sequenz und gewährleisten eine konsistente Verarbeitung.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Tischgröße1200×800 mmAccommodates molds up to 1000 kg
Max. Formgewicht1000 kgAbove this, table deflection exceeds tolerance
Positioniergenauigkeit±0.05 mmCritical for mold alignmentISO 230-2
Wiederholgenauigkeit±0.02 mmEnsures consistent mold placementISO 230-2
Luftverbrauch0.5–1.2 m³/minAt 0.6 MPa supply
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Leistungsaufnahme5.5–7.5 kWDepends on options
Betriebstemperatur5–45 °CBelow 5°C, seals may harden
Luftfeuchtigkeitsbereich20–80 % RHNon-condensing
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
Geräuschpegel≤75 dB(A)At 1 m distanceISO 11202
Maschinengewicht2500–3500 kgDepends on configuration
Stellfläche (L×B×H)2500×1800×2200 mmAllow 500 mm clearance for maintenance

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Industrietaugliche Kunststoffe

Komponenten / BOM

Components / BOM
  • Roboter-Manipulatorarm
    Handhabt und positioniert Formen während der Vorbereitungsprozesse
    Material: Aluminiumlegierung mit Edelstahlgelenken
  • Automatisiertes Reinigungsmodul
    Entfernt Schmutz und Verunreinigungen von Formoberflächen mittels Bürsten und Luftdüsen
    Material: Edelstahl mit Nylonbürsten
  • Präzisionsbeschichtungsdispenser
    Bringt Trennmittel oder Schutzbeschichtungen auf Formoberflächen mit kontrollierter Schichtdicke auf
    Material: Edelstahl mit Keramikdüsen
  • Infrarot-Heizzone
    Vorwärmen von Formen auf optimale Temperatur für den Guss
    Material: Gehäuse aus Edelstahl mit Keramik-Heizelementen
  • Fördersystem
    Transportiert Formen zwischen verschiedenen Vorbereitungsstationen
    Material: Edelstahl mit lebensmittelechten Förderbändern
  • Steuerungssystem
    Sequenziert Reinigen, Beschichten, Vorheizen und Transfer und hält den Stationszyklus.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitsverschmutzung über ISO 4406 Klasse 18/16/13 Servoventil-Spulenklemmung verursacht Positionsfehler über ±0,05 mm Installation einer doppelten 3 µm Absolutfilterung mit Druckdifferenzüberwachung bei 0,15 MPa
PLC-Abtastzeit über 10 ms während Formpositioniersequenz Positionsüberschwingen von 0,2 mm über programmierte Koordinaten Implementierung einer Echtzeit-deterministischen Ethernet/IP-Kommunikation mit 2 ms Zykluszeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Hydraulikdruck, 20-80°C Formtemperatur, 0,1-1,0 mm/s Formpositioniergeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 2,5 MPa verursacht Dichtungsextrusion, Formtemperatur unter 15°C initiiert thermische Schockrisse, Positioniergeschwindigkeit über 1,2 mm/s induziert Vibrationen über 0,5 g RMS
Dichtungsextrusionsversagen tritt auf, wenn der Hydraulikdruck die Streckgrenze von EPDM-Gummidichtungen (typischerweise 3,0 MPa) überschreitet, thermische Schockrisse entstehen, wenn ΔT 100°C/min über den Formquerschnitt überschreitet, vibrationsinduzierte Fehlausrichtung tritt auf, wenn die Eigenfrequenz (typischerweise 8-12 Hz) mit der Erregerfrequenz übereinstimmt
Fertigungskontext
Automatische Formvorbereitungsstation wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 10 bar (pneumatische/hydraulische Systeme)
Durchflussrate:Bis zu 50 l/min (Schlammförderung)
Betriebstemperatur:Umgebungstemperatur bis 80°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
KeramikschlammformenHarzgebundene SandformenFeinguss-Wachsmodellformen
Nicht geeignet: Hochviskose Pastenmaterialien (>5000 mPa·s)
Auslegungsdaten
  • Formabmessungen (L x B x H)
  • Erforderliche Produktionsrate (Formen/Stunde)
  • Schlammviskosität und Feststoffgehalt

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation der Pneumatikzylinder-Dichtung
Ursache: Verschmutzungseintrag aus Druckluftleitungen oder Schmierstoffabbau aufgrund hoher Zyklusfrequenz und thermischer Wechselbelastung, was zu Druckverlust und Positionsungenauigkeit führt.
Überhitzung des Servomotors und Lagerausfall
Ursache: Überlastung durch falsch ausgerichtete Formhandhabung, unzureichende Kühlung oder Staubansammlung auf Kühlkörpern, was zu Isolationsversagen und vorzeitigem Lagerverschleiß führt.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während Formklemm- oder Freigabezyklen, die auf mechanische Interferenz oder Lagerausfall hinweisen.
  • Inkonsistente Formpositionierung oder wiederholte Ausrichtungsfehler außerhalb der Toleranz, die auf Sensorabweichung, Aktorschlupf oder Steuerungssystemdegradation hindeuten.
Technische Hinweise
  • Implementieren Sie ein vorausschauendes Wartungsprogramm mit Schwingungsanalyse an Servomotoren und Drehmomentüberwachung an Aktoren, um frühzeitige Verschleißmuster vor einem Funktionsausfall zu erkennen.
  • Etablieren Sie eine strikte Luftqualitätskontrolle mit regelmäßigen Filterwechseln und Trockenmittelwartung für Pneumatiksysteme und gewährleisten Sie die Umgebungsabdichtung elektrischer Komponenten, um verschmutzungsinduzierte Ausfälle zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 13849-1:2015 - Sicherheit von Maschinen - Sicherheitsbezogene Teile von SteuerungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,01 mm
  • Oberflächengüte: Ra 0,8 µm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierung
  • Funktionale Sicherheitsprüfung (PL/SIL-Verifizierung)

Hersteller von Automatische Formvorbereitungsstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Was ist das maximale Formgewicht, das die Station verarbeiten kann?

Die Station kann Formen bis 1000 kg aufnehmen. Über diesem Gewicht kann die Tischdurchbiegung die Toleranz überschreiten. Für schwerere Formen wenden Sie sich an den Hersteller.

Wie hoch sind Positioniergenauigkeit und Wiederholgenauigkeit?

Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholgenauigkeit ±0,02 mm, jeweils nach ISO 230-2. Diese Werte sind entscheidend für die Formausrichtung und konsistente Platzierung.

Welche elektrischen Anforderungen gibt es?

Die Station benötigt eine dreiphasige Versorgung von 380–480 V AC (IEC 60038) und verbraucht je nach Optionen 5,5–7,5 kW. Die genauen Anforderungen sind mit dem Lieferanten zu klären.

Welche Umgebungsbedingungen sind für den Betrieb erforderlich?

Die Betriebstemperatur sollte 5–45 °C betragen, die Luftfeuchtigkeit 20–80 % RH nicht kondensierend. Unter 5 °C können Dichtungen aushärten. Die Schutzart ist IP54–IP65 (IEC 60529) für staubige Umgebungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatische Formvorbereitungsstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatische Formvorbereitungsstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatische Dichtvorrichtung
Nächstes Produkt
Automatische Montagesysteme
AngebotChat