Strukturierte Fertigungsdaten · 2026

Klingenhalter/Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Klingenhalter/Baugruppe im Bereich Maschinen- und Anlagenbau anhand von Messerbreitenbereich bis Messerdickenbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Klingenhalter/Baugruppe wird durch die Baugruppe aus Klemmplatte und Grundplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Baugruppe, die das Schneidmesser in einer Präzisionsschere sicher positioniert und hält.
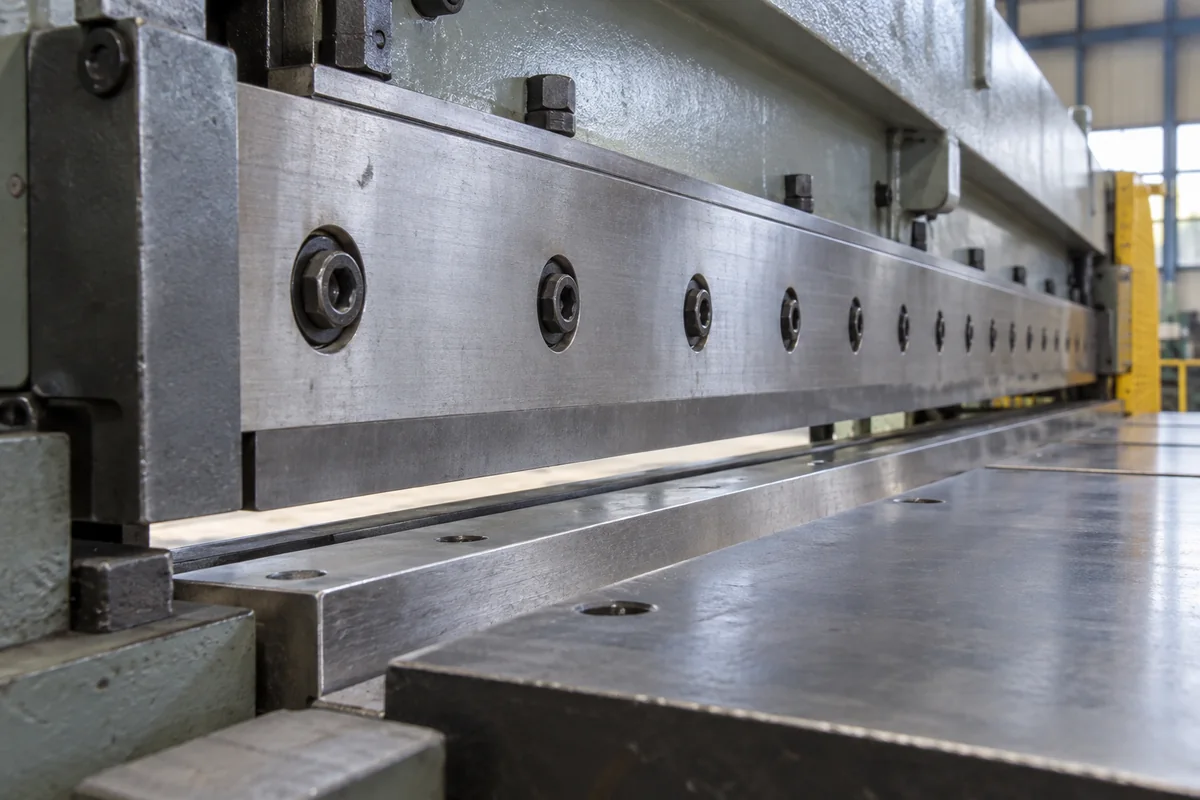
Klingenhalter/Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Klingenhalter/Baugruppe

Technische Definition

Der Klingenhalter/die Baugruppe ist eine kritische Komponente von Präzisionsscheren, die präzise Ausrichtung, sichere Klemmung und stabile Unterstützung des Schneidmessers bietet. Er gewährleistet die korrekte Positionierung des Messers relativ zum zu schneidenden Material und erhält während des Betriebs eine gleichbleibende Schnittleistung. Die Baugruppe ist für Klingen mit einer Breite von 100–300 mm und einer Dicke von 10–25 mm ausgelegt, mit einer Klemmkraft von 50–120 kN, um die Stabilität während des Schneidens zu gewährleisten. Die Positioniergenauigkeit beträgt ±0,05 mm, was für eine gleichbleibende Schnittqualität entscheidend ist. Der Betriebsdruckbereich beträgt 1,0–1,6 MPa, und der Betriebstemperaturbereich liegt zwischen -10 und 60 °C. Die Werkstoffgüte ist 42CrMo4 (DIN EN 10083) mit einer Oberflächenhärte von HRC 45–52 für Verschleißfestigkeit. Das Gewicht variiert je nach Größe und Konfiguration zwischen 15 und 40 kg. Die Baugruppe ist gemäß IP54–IP65 gegen Staub und Wasserstrahlen geschützt. Zu den hinterlegten Materialien gehören Werkzeugstahl, gehärteter Stahl und präzisionsbearbeitete Aluminiumlegierung. Das Funktionsprinzip umfasst mechanische Klemmmechanismen wie Bolzen, Schrauben oder Keile, um die Klinge zu sichern, mit Ausrichtungsmerkmalen wie präzisionsbearbeiteten Oberflächen, Führungsschienen oder Registrierstiften für eine genaue Positionierung. Die Baugruppe überträgt Schnittkräfte von der Klinge auf die Hauptstruktur der Schere und ermöglicht gleichzeitig den Austausch und die Einstellung der Klinge. Bei der Auswahl müssen Sie modellspezifische Abmessungen, Klemmkraft und Kompatibilität mit Ihrem Scherensystem überprüfen. Bestätigen Sie Normen und Leistungswerte mit dem Hersteller oder Lieferanten, da es sich um Referenzbereiche handelt. Wartungssignale umfassen Lockerung der Klemmelemente, sichtbaren Verschleiß an Ausrichtungsflächen oder verringerte Schnittgenauigkeit. Fehlergrenzen umfassen übermäßige Vibrationen, Klingenrutschen oder Fehlausrichtung außerhalb der Toleranz.

Funktionsprinzip

Die Klingenhalter-Baugruppe verwendet typischerweise mechanische Klemmmechanismen wie Bolzen, Schrauben oder Keile, um die Klinge zu sichern. Sie kann Ausrichtungsmerkmale wie präzisionsbearbeitete Oberflächen, Führungsschienen oder Registrierstifte enthalten, um eine genaue Positionierung zu gewährleisten. Die Baugruppe überträgt Schnittkräfte von der Klinge auf die Hauptstruktur der Schere und ermöglicht gleichzeitig den Austausch und die Einstellung der Klinge.

Hauptmaterialien

Werkzeugstahl, Gehärteter Stahl, Präzisionsbearbeitete Aluminiumlegierung
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Messerbreitenbereich100–300 mmStandard widths for common shear models
Messerdickenbereich10–25 mmThicker blades for heavy-duty cutting
Spannkraft50–120 kNEnsures blade stability during cutting
Positioniergenauigkeit±0.05 mmCritical for consistent cut quality
Betriebstemperatur-10–60 °CExceeding range may affect material properties
Werkstoffgüte42CrMo4High-strength alloy steel for durabilityDIN EN 10083
OberflächenhärteHRC 45–52Wear resistance for extended blade life
Gewicht15–40 kgDepends on size and configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Klemmplatte
    Übt Druck aus, um die Klinge gegen die Grundplatte zu sichern
    Material: Vergüteter Stahl
  • Grundplatte
    Bietet Montagefläche und Ausrichtungsreferenz für die Klinge
    Material: Werkzeugstahl
  • Klemmbolzen/Klemschrauben
    Aufbringen der Klemmkraft zur Sicherung der Klinge in Position
    Material: Hochfester Stahl
  • Ausrichtstifte/Führungen
    Sicherstellen der präzisen Positionierung der Klinge relativ zum Schneidmechanismus
    Material: Vergüteter Stahl

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 MPa
Weitere Spezifikationen:Blattdickentoleranz: ±0,01 mm, Vibrationsgrenze: <5 g RMS
Betriebstemperatur:-20°C bis 150°C
Montage- und Anwendungskompatibilität
Blech (Stahl/Aluminium)Kunststofffolien/PolymereVerbundwerkstoffe
Nicht geeignet: Abrasive Suspensionen mit >30 % Feststoffkonzentration
Auslegungsdaten
  • Messerdimensionen (Länge x Breite x Dicke)
  • Erforderliche Schneidkraft/Scherkapazität
  • Befestigungsschnittstellenspezifikationen
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 kN Klemmkraft, 0,01-0,05 mm Positionsabweichungstoleranz, -20°C bis 150°C Temperaturbereich
Belastungs- und Ausfallgrenzen
Klemmkraft fällt unter 0,3 kN, Positionsabweichung überschreitet 0,08 mm, Temperatur überschreitet 180°C
Spannungskonzentration an Bolzenschnittstellen übersteigt 350 MPa Streckgrenze (ASTM A36 Stahl), thermische Ausdehnungsdifferenz (α=11,7×10⁻⁶/°C Stahl vs α=23×10⁻⁶/°C Aluminium), Reibverschleiß an Messerkontaktoberflächen
Fertigungskontext
Klingenhalter/Baugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch Messerschwingung und Betriebsspannungen, die zu Rissinitiierung an Spannungskonzentratoren wie Bolzenlöchern oder Schweißnähten führt.
Korrosionsbedingter Ausfall
Ursache: Exposition gegenüber Feuchtigkeit, Chemikalien oder rauen Umgebungen, die Materialabbau, Lochfraß oder Spannungsrisskorrosion verursacht, insbesondere in Verbindungen unterschiedlicher Metalle.
Wartungsindikatoren
  • Übermäßige Vibration oder ungewöhnliche hörbare Harmonische während des Betriebs, die auf Unwucht oder Lockern hinweisen
  • Sichtbare Risse, Korrosionslöcher oder Verformung an Halteroberflächen oder Befestigungspunkten
Technische Hinweise
  • Implementieren Sie regelmäßige Drehmomentkontrollen und Schwingungsanalysen, um Lockern oder Unwucht vor katastrophalem Ausfall zu erkennen
  • Wenden Sie Schutzbeschichtungen an und stellen Sie eine ordnungsgemäße Materialauswahl für Umgebungskompatibilität sicher, einschließlich kathodischen Schutzes, falls zutreffend

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.50 - Spezifikationen für SchneidwerkzeugeDIN 8580 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Dimensionsprüfung mit Koordinatenmessgerät
  • Härteprüfung (Rockwell-C-Skala)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische Belastung bei 15-25 Hz Resonanzfrequenz → Ermüdungsrissausbreitung von Bolzenlöchern → Implementieren Sie Ausrundungsradien ≥3 mm an Spannungskonzentrationspunkten, verwenden Sie Kugelstrahlen, um 200-300 MPa Druckeigenspannung zu induzieren
Thermischer Gradient von 80°C über unterschiedliche Metalle → Differenzielle Ausdehnung verursacht 0,12 mm Fehlausrichtung → Integrieren Sie Invar 36-Einsätze (α=1,2×10⁻⁶/°C) an kritischen Schnittstellen, wenden Sie Wärmebarrierenbeschichtung mit 0,8 W/m·K Leitfähigkeit an

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Klingenhalter/Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Klingenhalter/Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist der typische Klingenbreitenbereich für diesen Klingenhalter?

Der Klingenbreitenbereich beträgt 100–300 mm, aber Sie müssen den genauen Bereich für Ihr spezifisches Scherenmodell mit dem Hersteller verifizieren.

Welche Klemmkraft bietet die Baugruppe?

Die Klemmkraft beträgt 50–120 kN und gewährleistet die Stabilität der Klinge während des Schneidens. Bestätigen Sie die erforderliche Kraft für Ihre Anwendung.

Wie hoch ist die Positioniergenauigkeit des Klingenhalters?

Die Positioniergenauigkeit beträgt ±0,05 mm, was für eine gleichbleibende Schnittqualität entscheidend ist. Verifizieren Sie diese Toleranz für Ihr Modell.

Welche Materialien werden im Klingenhalter verwendet?

Zu den hinterlegten Materialien gehören Werkzeugstahl, gehärteter Stahl und präzisionsbearbeitete Aluminiumlegierung. Bestätigen Sie das spezifische Material für Ihre Einheit.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Klingenhalter/Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Klingenhalter/Aktuator
Nächstes Produkt
Klingenhalter/Halterung
AngebotChat