Strukturierte Fertigungsdaten · 2026

Präzisionsschere

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisionsschere im Bereich Elektrogeräteherstellung anhand von Schnittkapazität (Kupfer) bis Schnittkapazität (Aluminium) eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisionsschere wird durch die Baugruppe aus Schneidklinge und Klemmmechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die Präzisionsschere ist eine kritische Komponente des Busbar-Verarbeitungsmoduls, die saubere und genaue Schnitte an Kupfer- oder Aluminium-Sammelschienen mit minimaler Verformung und Gratbildung ermöglicht.
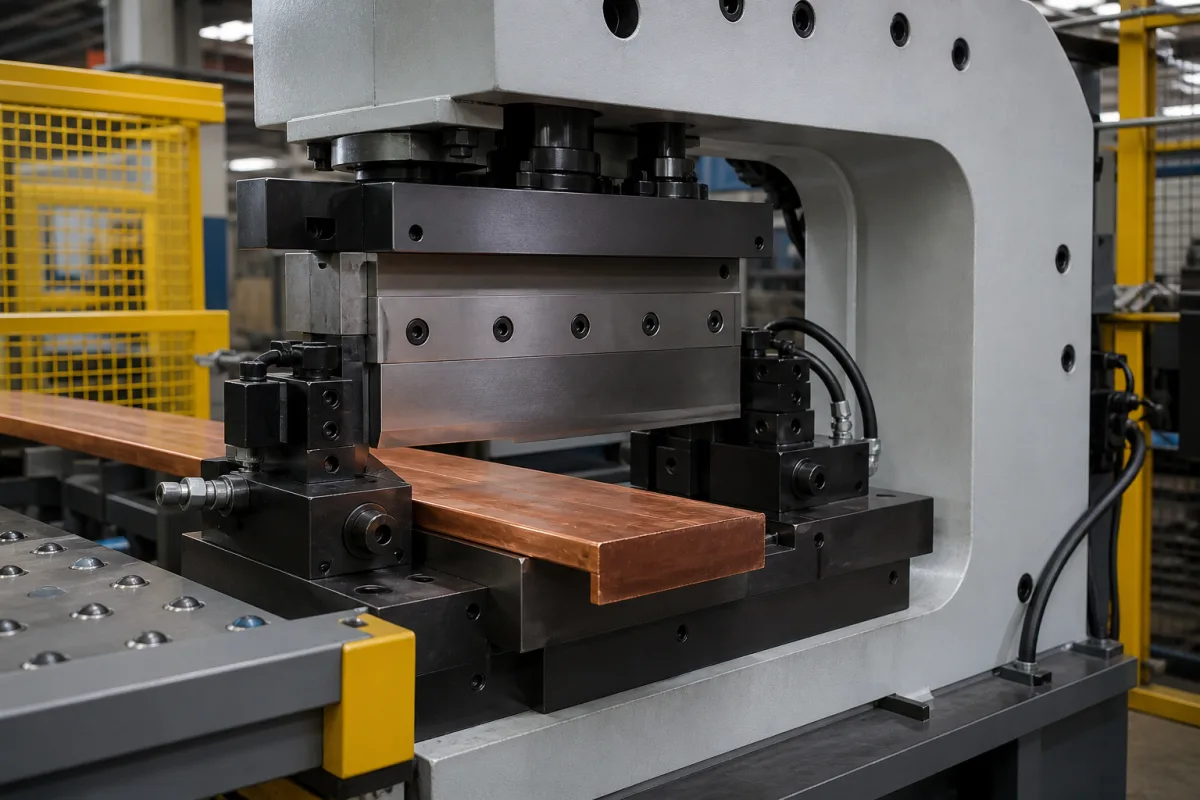
Präzisionsschere in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Präzisionsschere

Technische Definition

Die Präzisionsschere ist eine kritische Komponente des Busbar-Verarbeitungsmoduls, die saubere und genaue Schnitte an Kupfer- oder Aluminium-Sammelschienen mit minimaler Verformung und Gratbildung ermöglicht. Sie gewährleistet präzise Längen und rechtwinklige Kanten für ordnungsgemäße elektrische Verbindungen in Schaltanlagen, Verteilerkästen und anderen elektrischen Verteilungssystemen. Die Schere arbeitet mit einem mechanischen oder hydraulischen System, bei dem ein scharfes Messer vertikal oder in einem Winkel auf die sicher eingespannte Sammelschiene absenkt. Der Schneidvorgang wird gesteuert, um Materialverformungen zu minimieren, und umfasst oft Funktionen wie einstellbaren Messerspalt und kontrollierte Schnittgeschwindigkeit, um ein sauberes Scheren ohne Quetschen des leitfähigen Materials zu erreichen. Diese Komponente wird typischerweise in automatisierte Busbar-Verarbeitungslinien integriert, wo sie mit Stanz-, Biege- und Markierstationen zusammenarbeitet. Die Schere ist in verschiedenen Ausführungen erhältlich, um unterschiedliche Busbar-Querschnitte und Materialtypen zu berücksichtigen, mit Schnittleistungen von 120–200 mm² für Kupfer und 150–250 mm² für Aluminium. Die Zykluszeit pro Schnitt beträgt typischerweise 1,5–3,0 Sekunden, und die Schnitttoleranzen werden innerhalb von ±0,1–±0,3 mm gehalten. Der Messerspalt ist von 0,02–0,05 mm einstellbar, um der Materialdicke zu entsprechen. Der Betriebsdruck beträgt 1,0–1,6 MPa, und das Gerät benötigt eine Versorgungsspannung von 220–380 V AC, mit einer Motorleistung von 2,2–5,5 kW. Die Schere ist für Umgebungstemperaturen von -10°C bis 50°C ausgelegt und bietet Schutzart IP54–IP65 (gemäß IEC 60529). Messermaterialien umfassen Schnellarbeitsstahl (HSS) oder legierten Werkzeugstahl (Cr12MoV). Das Gewicht variiert je nach Modell und Kapazität zwischen 150–350 kg. Für eine korrekte Auswahl verifizieren Sie die erforderliche Schnittleistung, das Material und die Integrationsschnittstelle mit der Busbar-Verarbeitungslinie. Bestätigen Sie vor dem Kauf immer modellspezifische Parameter und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Präzisionsschere verwendet ein vertikal oder winklig absinkendes Messer, um Sammelschienen zu schneiden. Die Sammelschiene wird sicher eingespannt, um Bewegungen zu verhindern. Der Messerspalt ist einstellbar, um der Materialdicke zu entsprechen, und die Schnittgeschwindigkeit wird gesteuert, um Verformungen zu reduzieren. Der mechanische oder hydraulische Antrieb liefert die notwendige Kraft für ein sauberes Scheren ohne Quetschen des leitfähigen Materials.

Hauptmaterialien

Werkzeugstahl, Hochfester Legierungsstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittkapazität (Kupfer)120–200 mm²Maximum cross-section for copper busbar
Schnittkapazität (Aluminium)150–250 mm²Maximum cross-section for aluminum busbar
Schnittgeschwindigkeit1.5–3.0 s/HubCycle time per cut
Schnitttoleranz±0.1–±0.3 mmAccuracy of cut length
Messerspalt0.02–0.05 mmAdjustable for material thickness
Versorgungsspannung220–380 V ACDreiphasig oder einphasig
Motorleistung2.2–5.5 kWDepends on cutting capacity
Betriebstemperatur-10–50 °CUmgebungstemperaturbereich
SchutzartIP54–IP65Dust and water protectionIEC 60529
MessermaterialHSS–Cr12MoVHigh-speed steel or alloy tool steel
Gewicht150–350 kgDepending on model and capacity

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Schneidklinge
    Primäre Schneidkante, die den Sammelschienenwerkstoff kontaktiert und durchtrennt
    Material: Werkzeugstahl
  • Klemmmechanismus
    Sichert die Sammelschiene während des Schneidens in Position, um Bewegung zu verhindern
    Material: Vergüteter Stahl
  • Klingenhalter/Baugruppe
    Beherbergt und stützt die Schneidklinge, ermöglicht häufig Klingeneinstellung und -austausch
    Material: Stahllegierung
  • Betätigungssystem
    Mechanisches, hydraulisches oder pneumatisches System, das die Schwenkbewegung antreibt
    Material: Verschiedene Materialien (Stahl, Aluminium, Dichtungen)

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 10 bar Hydraulikdruck
Weitere Spezifikationen:Max. Sammelschienendicke: 12 mm, Schneidgenauigkeit: ±0,1 mm, Zyklusrate: ≤30 Schnitte/min
Betriebstemperatur:-10°C bis +50°C
Montage- und Anwendungskompatibilität
Kupfersammelschienen (elektrolytische Qualität)Aluminiumsammelschienen (6061/6063-Legierungen)Zinnbeschichtete Kupfersammelschienen
Nicht geeignet: Abrasive Verbundwerkstoffe mit eingebettetem Korn oder Keramik
Auslegungsdaten
  • Sammelschienenmaterialtyp und -härte (z.B. Cu-ETP, Al-6061)
  • Maximale Sammelschienendicke und -breite (mm)
  • Erforderliche Produktionsrate (Schnitte pro Stunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5–2,5 kN Schneidkraft, 0,01–0,05 mm Positionsgenauigkeit, 20–80 Hz Schwingungsfrequenz
Belastungs- und Ausfallgrenzen
Schneidkraft überschreitet 3,0 kN, Klingenauslenkung überschreitet 0,08 mm, Schwingungsamplitude übersteigt 0,15 mm
Ermüdungsbruch an der Klingenwurzel aufgrund zyklischer Spannungskonzentration, die die 450 MPa Streckgrenze von Wolframkarbid überschreitet, thermische Ausdehnungsdifferenz zwischen Klinge (α=4,5×10⁻⁶/K) und Halter (α=11×10⁻⁶/K), die bei 150 °C eine Verschiebung von 0,12 mm verursacht
Fertigungskontext
Präzisionsschere wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantendegradation der Schneidklinge
Ursache: Fortschreitender Verschleiß durch Schneiden harter Materialien, falsche Klingenausrichtung, die zu ungleichmäßiger Belastung führt, oder unzureichende Schmierung, die zu erhöhter Reibung und Wärme führt
Ausfall des Hydrauliksystems
Ursache: Verschmutzung des Hydrauliköls, die zu Ventilklemmung oder Pumpenverschleiß führt, Dichtungsdegradation mit Druckverlust oder Überhitzung durch unzureichende Kühlung oder übermäßigen Zyklusbetrieb
Wartungsindikatoren
  • Erhöhte Vibration oder hörbares Klopfen während des Betriebs, was auf Klingenfehlausrichtung oder Lagerungsverschleiß hinweist
  • Sichtbare Hydraulikölleckagen an Zylindern oder Anschlüssen oder ungleichmäßiger Schnittdruck, der zu unvollständigen Schnitten führt
Technische Hinweise
  • Einführung eines strengen Klingeninspektions- und Rotationsplans basierend auf der Anzahl geschnittener Materialien unter Verwendung von Präzisionsausrichtungswerkzeugen, um parallele Klingenpositionierung und optimale Spiel-Einstellungen sicherzustellen
  • Etablierung eines proaktiven Hydraulikwartungsprogramms mit regelmäßiger Fluidanalyse, Überprüfung des Filtersystems und Temperaturüberwachung, um Verschmutzung und thermische Degradation zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 12164-2:2001 - Werkzeughalter mit zylindrischem Schaft - Teil 2: Maße und Bezeichnung von Schäften für kraftbetriebene WerkzeugeANSI B94.19-1997 - Schneidwerkzeuge - Fräser und SchaftfräserDIN 1838:1985-12 - Schneidwerkzeuge; Schaftfräser mit zylindrischem Schaft; Maße
Fertigungsgenauigkeit
  • Klingenparallelität: +/-0,01 mm pro 100 mm Länge
  • Schneidkantenschärfe: Radius nicht größer als 0,02 mm
Qualitätsprüfung
  • Härteprüfung (Rockwell-C-Skala) für das Klingenmaterial
  • Rauheitsmessung (Ra ≤ 0,8 µm) an den Schneidkanten
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikdruckstoß über 210 bar aufgrund von Akkumulator-Vorladeverlust → Klingenaufprallgeschwindigkeit überschreitet 2,5 m/s und verursacht Kantenausbrüche → Einbau eines 200 bar Druckbegrenzungsventils mit 10 ms Ansprechzeit und 5 µm Filtration
Auflösungsdegradation des Servomotor-Encoders unter 0,001° → Winkelpositionsfehler summiert sich auf 0,07° und verursacht Materialreißen → Implementierung doppelt redundanter 20-Bit-Absolut-Encoder mit 0,0005° Auflösung und Temperaturkompensation

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Präzisionsschere

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Xiaogan Yueneng Electronic Technology Co., Ltd.
· CN
Fertigt außerdem: Temperature & Pressure Sensors、Pressure Gauge/Sensor、Liquid Level Sensor und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Precision Shear Beam Load Cells”
Quellseite ansehen ↗ xgsensor.com · geprüft am 2026-08-27

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Anfrage

Beschaffungsinformationen anfragenfür Präzisionsschere

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Materialien kann die Präzisionsschere schneiden?

Die Präzisionsschere ist für das Schneiden von Kupfer- und Aluminium-Sammelschienen ausgelegt. Die Schnittleistung reicht je nach Modell von 120–200 mm² für Kupfer und 150–250 mm² für Aluminium. Bestätigen Sie die spezifische Kapazität für Ihre Anwendung mit dem Hersteller.

Wie hoch ist die Schnitttoleranz?

Die Schnitttoleranz beträgt ±0,1 bis ±0,3 mm, was präzise Längen und rechtwinklige Kanten gewährleistet. Diese Toleranz wird unter bestimmten Betriebsbedingungen eingehalten. Fragen Sie beim Lieferanten die genaue Toleranz für Ihr Modell an.

Wie wird der Messerspalt eingestellt?

Der Messerspalt ist von 0,02 bis 0,05 mm einstellbar, um unterschiedliche Materialdicken zu berücksichtigen. Eine korrekte Einstellung ist entscheidend für saubere Schnitte ohne übermäßige Grate oder Verformungen. Befolgen Sie die Anweisungen des Herstellers zur Einstellung.

Welche elektrischen Anforderungen gibt es?

Die Schere benötigt eine Versorgungsspannung von 220–380 V AC, je nach Modell ein- oder dreiphasig. Die Motorleistung reicht von 2,2 bis 5,5 kW. Stellen Sie sicher, dass die Stromversorgung Ihrer Einrichtung den Anforderungen des Geräts entspricht, bevor Sie es installieren.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Präzisionsschere?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisionsreflektor-Baugruppe
Nächstes Produkt
Prüfelektroden
AngebotChat