Strukturierte Fertigungsdaten · 2026

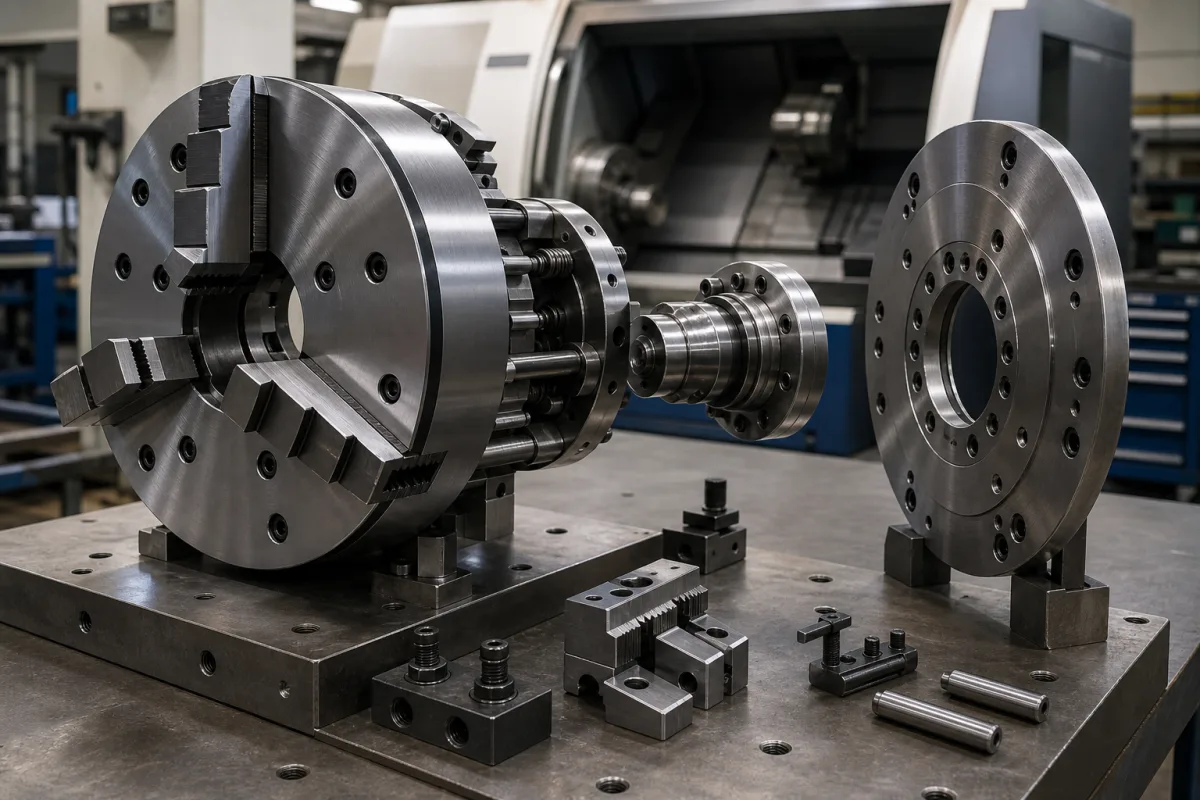
Spannfutter-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Spannfutter-Baugruppe im Bereich Maschinen- und Anlagenbau anhand von Spannbereich bis Betriebsdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Spannfutter-Baugruppe wird durch die Baugruppe aus Spannbacken und Spannfuttergehäuse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Baugruppe in einem Verschließkopf, die Kappen während des Verschließvorgangs greift und hält.

Spannfutter-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Spannfutter-Baugruppe ist eine kritische Komponente eines Verschließkopfes, die dafür verantwortlich ist, Flaschenkappen sicher zu greifen, beim Abdichten ein präzises Drehmoment oder einen präzisen Druck auszuüben und sie nach Abschluss des Verschließvorgangs freizugeben. Sie gewährleistet eine konsistente und zuverlässige Platzierung und Festziehen von Kappen auf Behältern in automatisierten Verpackungslinien. Die Baugruppe besteht typischerweise aus einer zentralen Welle, Greifbacken oder Spannzangen und einem Feder- oder Pneumatikmechanismus. Während des Betriebs senkt sich die Baugruppe auf eine Kappe ab, die Backen expandieren oder kontrahieren, um die Seiten oder die Oberseite der Kappe zu greifen, die erforderliche Abdichtkraft/das Drehmoment wird aufgebracht, während sich der Kopf dreht oder drückt, und schließlich ziehen sich die Backen zurück, um den verschlossenen Behälter freizugeben. Diese Komponente wird in Verschließmaschinen für verschiedene Branchen eingesetzt, darunter Lebensmittel- und Getränke-, Pharma- und Chemieverpackungen. Die Spannfutter-Baugruppe ist für eine Reihe von Kappengrößen und -materialien ausgelegt, mit einem Spannbereich von 15–60 mm, Betriebsdruck von 1,0–1,6 MPa, Spannkraft von 500–1200 N, Wiederholgenauigkeit von ±0,05 mm, maximaler Drehzahl von 300–600 U/min, Betriebstemperatur von -20–80 °C und Gewicht von 1,5–3,0 kg. In den Unterlagen aufgeführte Materialien umfassen legierten Stahl und Edelstahl, mit dem Hinweis, dass für Korrosionsbeständigkeit in Lebensmittel-/Pharma-Anwendungen Edelstahl oder Aluminium (gemäß ASTM A276 / 6061-T6) verwendet wird. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Spannfutter-Baugruppe ist eine Komponente auf Teileebene, keine eigenständige Maschine, und ihre Leistung hängt von der Integration mit dem Verschließkopf und dem Gesamtsystem ab. Bei der Beschaffung bestätigen Sie die genauen Spezifikationen, einschließlich Spannbereich, Kraft, Drehzahl und Materialkompatibilität, mit dem rechtlichen Hersteller oder Lieferanten. Regelmäßige Wartung, wie die Überprüfung von Backenverschleiß und Federspannung, ist unerlässlich, um eine gleichbleibende Verschließqualität zu gewährleisten. Ein Betrieb außerhalb der angegebenen Parameter kann zu Kappenfehlausrichtung, unzureichender Abdichtung oder Beschädigung von Kappen oder Behältern führen. Konsultieren Sie stets die Dokumentation des Herstellers für Installations-, Betriebs- und Wartungsrichtlinien.

Funktionsprinzip

Die Spannfutter-Baugruppe funktioniert, indem sie sich auf eine auf einem Behälter positionierte Kappe absenkt. Die Greifbacken oder Spannzangen, die durch einen Feder- oder Pneumatikmechanismus betätigt werden, expandieren oder kontrahieren, um die Seiten oder die Oberseite der Kappe sicher zu greifen. Während sich der Verschließkopf dreht oder drückt, wird die erforderliche Abdichtkraft oder das Drehmoment aufgebracht, um die Kappe auf dem Behälter festzuziehen. Nach dem Verschließvorgang ziehen sich die Backen zurück und geben den verschlossenen Behälter frei. Das Design der Baugruppe gewährleistet eine präzise Kontrolle von Greifkraft und Drehmoment, was zu einer konsistenten Kappenplatzierung und Abdichtintegrität beiträgt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannbereich15–60 mmStandard range; custom sizes available
Spannkraft500–1200 NDepends on cap size and material
Wiederholgenauigkeit±0.05 mmEnsures consistent cap alignment
Maximale Drehzahl300–600 rpmHigher speeds may reduce gripping reliability
Betriebstemperatur-20–80 °COutside range may affect seal integrity
WerkstoffStainless Steel / AluminumCorrosion-resistant for food/pharmaASTM A276 / 6061-T6
Gewicht1.5–3.0 kgVaries with size and material

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierungsstahl Edelstahl

Komponenten / BOM

Components / BOM
  • Spannbacken
    Direkter Kontakt und Greifen der Seiten oder Oberfläche der Kappe.
    Material: Gehärteter Werkzeugstahl
  • Spannfuttergehäuse
    Beherbergt den Backenmechanismus und verbindet sich mit dem Antrieb des Verschließkopfes.
    Material: Edelstahl
  • Feder-Mechanismus
    Stellt die Greifkraft bereit und ermöglicht das Einziehen/Freigeben des Greifers.
    Material: Federstahl
  • Pneumatischer Antrieb
    Öffnet und schließt die Backen mit Luft, anstatt sich nur auf die Feder zu verlassen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Verschlussdurchmesserabweichung überschreitet ±0,1 mm Toleranz Unzureichende Greifkraft verursacht Verschlussrutschen während der Rotation Implementierung adaptiver Kraftregelung mit 0,01 N-Auflösung Kraftmessdosen und Echtzeit-Durchmessermessung
Angesammelte Polymerrückstände von Verschlüssen überschreiten 0,2 mm Dicke Erhöhter Reibungskoeffizient (μ>0,3) verursacht Drehmomentübertragungsausfall Integration eines automatisierten Lösungsmittelreinigungszyklus alle 5000 Zyklen mit 99,9% IPA-Lösung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 N·m Drehmoment, 0,1-0,3 mm Konzentrizitätstoleranz, 15-35°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
3,0 N·m Drehmoment verursacht bleibende Verformung der Greifbacken, 0,4 mm Konzentrizitätsabweichung verursacht Verschlussfehlausrichtung, 40°C verursacht Wärmeausdehnung, die 0,05 mm Spiel übersteigt
Streckgrenze von 4140-Stahl (415 MPa) wird bei 3,0 N·m überschritten, Hertzsche Pressung an der Backen-Verschluss-Grenzfläche übersteigt 600 MPa bei 0,4 mm Fehlausrichtung, Wärmeausdehnungskoeffizient (11,7 µm/m·°C) verursacht Presspassung über 40°C
Fertigungskontext
Spannfutter-Baugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Weitere Spezifikationen:Max. Drehzahl: 3000 U/min, Greifkraft: 50-500 N
Betriebstemperatur:-20°C bis +80°C
Montage- und Anwendungskompatibilität
Kunststoffverschlüsse (PET, HDPE)Metallverschlüsse (Aluminium, Stahl)Glasbehälter
Nicht geeignet: Abrasive Schlammumgebungen mit Partikeln >100 Mikrometer
Auslegungsdaten
  • Verschlussdurchmesser und -geometrie
  • Erforderliche Greifkraft/Drehmoment
  • Produktionsliniengeschwindigkeit (Verschlüsse pro Minute)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Backenfehlausrichtung und Verschleiß
Ursache: Falsche Backeninstallation, übermäßige Greifkraft oder Kontamination (Späne, Schmutz), die zu ungleichmäßiger Druckverteilung und beschleunigtem Verschleiß an den Backenoberflächen und dem Schneckengetriebe führen.
Schneckengetriebeausfall
Ursache: Mangelnde Schmierung führt zu erhöhter Reibung, Korrosion durch Kühlmitteleintritt oder Ermüdung durch zyklische Belastung, wodurch die Schneckenzähne abstreifen oder blockieren und eine ordnungsgemäße Backenbewegung verhindern.
Wartungsindikatoren
  • Hörbares Schleif- oder Klickgeräusch während des Betriebs, das auf Verschleiß oder Kontamination des Schneckengetriebes hinweist
  • Sichtbarer Rundlauf oder Taumel des Werkstücks während der Rotation, was auf Backenfehlausrichtung oder Verschleiß hindeutet
Technische Hinweise
  • Einführen eines regelmäßigen Schmierungplans mit geeignetem Fett für das Schneckengetriebe und die Backenschlitten, wobei auf saubere Anwendung zur Vermeidung von Kontamination zu achten ist.
  • Etablieren eines Backeninspektions- und Ausrichtungsprotokolls unter Verwendung von Messuhren zur Überprüfung der Konzentrizität und Parallelität, wobei verschlissene Backen auszutauschen sind, bevor sie das Schneckengetriebe beschädigen.

Konformität und Fertigungsnormen

Referenznormen
ISO 1940-1:2003 (Mechanische Schwingungen - Anforderungen an die Auswuchtgüte für Rotoren im starren Zustand)ANSI B5.8-1972 (Spannfutter und Spannfutterbacken)DIN 6388 (Spannfutter für Werkzeugmaschinen; Spannzangenfutter, Maße)
Fertigungsgenauigkeit
  • Bohrungskonzentrizität: +/-0,01 mm
  • Backenparallelität: 0,05 mm über 100 mm Länge
Qualitätsprüfung
  • Härteprüfung (Rockwell-C-Skala) an den Backenflächen
  • Rundlaufprüfung mit Messuhr am maximalen Spannfutterdurchmesser

Hersteller von Spannfutter-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Spannbereich der Spannfutter-Baugruppe?

Der Referenz-Spannbereich beträgt 15–60 mm, aber kundenspezifische Größen sind möglicherweise verfügbar. Bestätigen Sie den genauen Bereich für Ihr spezifisches Modell mit dem Hersteller.

Welcher Betriebsdruck ist für die Spannfutter-Baugruppe erforderlich?

Der Referenz-Betriebsdruck beträgt 1,0–1,6 MPa. Verifizieren Sie den erforderlichen Druck für Ihre Anwendung.

Welche Materialien werden in der Spannfutter-Baugruppe verwendet?

In den Unterlagen aufgeführte Materialien umfassen legierten Stahl und Edelstahl. Für Korrosionsbeständigkeit in Lebensmittel- oder Pharma-Anwendungen wird Edelstahl oder Aluminium (gemäß ASTM A276 / 6061-T6) angegeben. Bestätigen Sie die Materialeignung mit dem Lieferanten.

Wie gewährleistet die Spannfutter-Baugruppe eine konsistente Kappenausrichtung?

Die Baugruppe bietet eine Wiederholgenauigkeit von ±0,05 mm, was eine konsistente Kappenausrichtung gewährleistet. Die tatsächliche Leistung hängt jedoch von korrekter Installation und Wartung ab. Verifizieren Sie immer mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Spannfutter-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Spannfutter-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Spannfutter oder Verriegelungsmechanismus
Nächstes Produkt
Spannmechanismus
AngebotChat