Strukturierte Fertigungsdaten · 2026

CNC-Fräsmodul

Auf Basis strukturierter CNFX-Herstellerprofile wird CNC-Fräsmodul im Bereich Maschinen- und Anlagenbau anhand von Spindeldrehzahl bis Spindelleistung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches CNC-Fräsmodul wird durch die Baugruppe aus Spindelbaugruppe und Linearführungen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

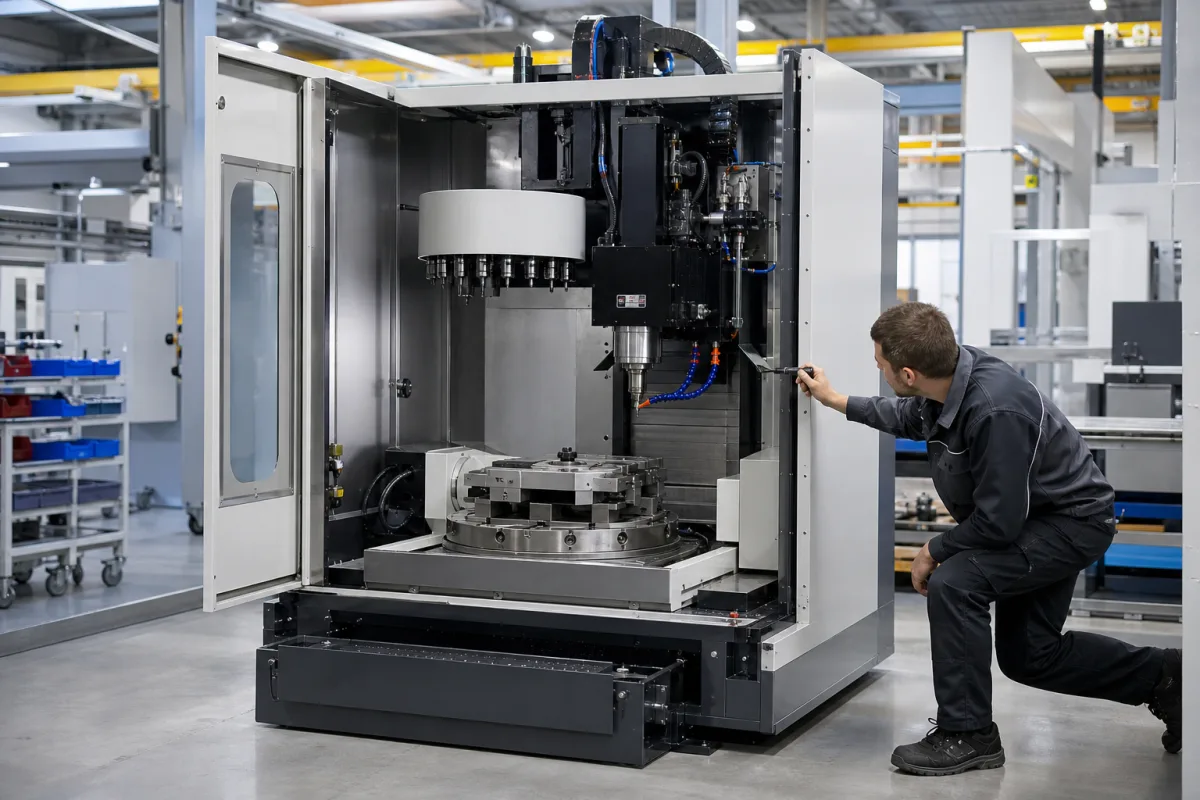
Ein modulares Bauteil in einer Aluminium-CNC-Bearbeitungszelle, das Präzisionsfräsoperationen an Aluminiumwerkstücken durchführt.

CNC-Fräsmodul in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das CNC-Fräsmodul ist eine kritische Komponente einer Aluminium-CNC-Bearbeitungszelle, die speziell für subtraktive Fertigungsprozesse entwickelt wurde. Es beherbergt die Spindel, den Werkzeugwechsler und die Achsantriebe, die zur Ausführung programmierter Fräsbahnen erforderlich sind, um Material von Aluminiumrohlingen zu entfernen und komplexe Teile mit hoher Maßgenauigkeit und Oberflächengüte zu erzeugen. Das Modul besteht typischerweise aus einem Gusseisen- oder Stahlfundament für Steifigkeit, während Aluminiumlegierungsgehäuse das Gewicht reduzieren. Es arbeitet in einem definierten Bereich von Spindeldrehzahlen (8000–24000 U/min) und Spindelleistung (5,5–15 kW), was sowohl Hochgeschwindigkeitsbearbeitung als auch schwere Schnitte ermöglicht. Die Positioniergenauigkeit ist mit ±0,005 bis ±0,01 mm und die Wiederholgenauigkeit mit ±0,003 bis ±0,005 mm angegeben, beide bezogen auf ISO 230-2. Die Eilganggeschwindigkeit liegt zwischen 20 und 60 m/min, die Vorschubgeschwindigkeit zwischen 1 und 15 m/min, was die Zykluszeiten beeinflusst. Die Achsverfahrwege (X/Y/Z) sind in Bereichen wie 500–2000 / 400–800 / 400–600 mm verfügbar und definieren die maximale Werkstückgröße. Werkzeugschäfte entsprechen BT30–BT40 (ISO 7388), und die Werkzeugmagazinkapazität reicht von 16 bis 40 Werkzeugen. Der Kühlmitteldruck beträgt 1,0–6,0 MPa, um die Spanabfuhr zu unterstützen. Das Modul arbeitet bei Umgebungstemperaturen von 5–45 °C, benötigt eine Drehstromversorgung von 380–480 V AC (IEC 60038) und wiegt zwischen 3000 und 8000 kg. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für das spezifische Modell und die Anwendung bestätigt werden. Das Modul ist keine eigenständige Maschine, sondern Teil einer größeren Zelle, und seine Leistung hängt von der Integration mit der Steuerung und den Hilfssystemen der Zelle ab.

Funktionsprinzip

Das Modul empfängt G-Code-Anweisungen von der zentralen Steuerung der Zelle. Seine Servomotoren bewegen die Linearachsen (typischerweise X, Y, Z), um das Werkstück relativ zu einer hochdrehenden Spindel zu positionieren. In der Spindel montierte Schneidwerkzeuge greifen in das Aluminiumwerkstück ein und scheren Material gemäß dem programmierten Werkzeugweg ab, um die gewünschte Geometrie zu erreichen. Der Werkzeugwechsler tauscht Werkzeuge automatisch aus dem Magazin aus, und Kühlmittel wird unter Druck aufgebracht, um die Temperatur zu kontrollieren und Späne abzuführen. Das Steuerungssystem des Moduls überwacht Achspositionen und Spindellast, um Genauigkeit zu gewährleisten und Anomalien zu erkennen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spindeldrehzahl8000–24000 rpmHigher speed for fine finishes; lower for heavy cuts.
Spindelleistung5.5–15 kWDetermines material removal rate.
Positioniergenauigkeit±0.005–±0.01 mmCritical for tight tolerances.ISO 230-2
Wiederholgenauigkeit±0.003–±0.005 mmEnsures consistency across parts.ISO 230-2
Eilganggeschwindigkeit20–60 m/minAffects cycle time.
Arbeitsvorschub1–15 m/minDepends on tool and material.
Verfahrwege (X/Y/Z)500–2000 / 400–800 / 400–600 mmDefines maximum workpiece size.
WerkzeugaufnahmeBT30–BT40Compatibility with tooling.ISO 7388
Werkzeugmagazinkapazität16–40 WerkzeugeNumber of tools for automatic change.
Kühlmitteldruck1.0–6.0 MPaHigher pressure improves chip evacuation.
Betriebstemperatur5–45 °COutside range may affect accuracy.
Nennversorgungsspannung380–480 V ACThree-phase, 50/60 Hz.IEC 60038
Maschinengewicht3000–8000 kgAffects installation and floor loading.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen Stahl Aluminiumlegierung (für Gehäuse)

Komponenten / BOM

Components / BOM
  • Spindelbaugruppe
    Dreht das Schneidwerkzeug mit hoher Geschwindigkeit, um den Fräsprozess durchzuführen.
    Material: Stahl, Keramiklager
  • Linearführungen
    Bieten präzise, reibungsarme Bewegung für die Maschinenachsen (X, Y, Z).
    Material: Vergüteter Stahl
  • Kugelgewindetrieb
    Wandelt die Drehbewegung von Servomotoren in präzise Linearbewegung für Achsverfahrungen um.
    Material: Legierter Stahl
  • Werkzeugmagazin
    Speichert mehrere Schneidwerkzeuge und tauscht sie automatisch mit der Spindel gemäß den Programmanforderungen aus.
    Material: Aluminiumlegierung, Stahl
  • Servomotoren
    Antreiben der X-, Y- und Z-Achsen in die programmierten Positionen.
  • Kühlsystem
    Fördert Schneidflüssigkeit unter Druck, um das Werkzeug zu kühlen und Späne zu spülen.
  • Steuerungssystem
    Führt den G-Code aus, überwacht Achsposition und Spindellast und meldet Abweichungen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmittel-pH-Wert fällt unter 8,2, was zur Bildung von Aluminiumhydroxid führt Verstopfte Kühlmittelkanäle führen zu Spindellagertemperaturen über 80°C Integrierte pH-Wert-Überwachung mit automatischer Emulsionsnachspeisung bei 8,3-Schwellenwert
Spänewiedereinschneiden aufgrund unzureichender Späneabfuhr bei 0,3 mm³/s Volumen Aufbaukantenbildung verursacht Oberflächenrauheit über Ra 3,2 µm Hochdruck-Durchspindelkühlmittel bei 70 bar mit optimierter Nutengeometrie

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 m/s Vorschubgeschwindigkeit, 5000-24000 U/min Spindeldrehzahl, 0,01-0,5 mm/U Vorschub pro Zahn
Belastungs- und Ausfallgrenzen
Spindelvibration über 2,5 mm/s RMS bei 12000 U/min, Schnittkraft über 1500 N Axiallast
Thermische Ausdehnungsdifferenz zwischen Aluminiumwerkstück (23,1 µm/m·K) und Hartmetallwerkzeug (4,5 µm/m·K), die zu Werkzeugdurchbiegung von über 15 µm bei 150°C Temperaturdifferenz führt
Fertigungskontext
CNC-Fräsmodul wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-1,0 MPa (Kühlmittelsystem)
Durchflussrate:0,1-10 m/min
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Aluminiumlegierung 6061Aluminiumlegierung 7075Aluminiumlegierung 5083
Nicht geeignet: Aluminiumgusslegierungen mit hohem Siliziumgehalt (>12 % Si)
Auslegungsdaten
  • Maximale Werkstückabmessungen (LxBxH)
  • Erforderliche Materialabtragsrate (cm³/min)
  • Gewünschte Oberflächengütetoleranz (Ra-Wert)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spindellager-Verschleiß
Ursache: Unzureichende Schmierung, Kontamination durch Späne oder Kühlmittel, übermäßige axiale/radiale Belastungen oder falsche Vorspannungseinstellung, die zu erhöhter Reibung, Wärmeentwicklung und schließlich Lagerschäden oder übermäßigem Laufspiel führen.
Kugelgewindetrieb-Spiel
Ursache: Verschleiß der Kugelgewindemuttern oder Lager aufgrund mangelnder Schmierung, Kontaminationseintritt oder Fehlausrichtung, was zu Positionsungenauigkeit, Vibration und Präzisionsverlust in der Achsbewegung führt.
Wartungsindikatoren
  • Ungewöhnliche Schleif-, Pfeif- oder Klopfgeräusche von der Spindel während des Betriebs, die auf Lager verschleiß oder Fehlausrichtung hinweisen.
  • Sichtbare Kühlmittelleckage um Spindeldichtungen oder Achsantriebe oder übermäßige Vibration während des Fräsens, die auf Dichtungsversagen oder mechanisches Ungleichgewicht hindeuten.
Technische Hinweise
  • Einführung eines strengen vorbeugenden Wartungsplans für Schmierung und Filtration: Verwendung hochwertiger, herstellere mpfohlener Schmierstoffe, regelmäßiger Austausch von Kühlmittelfiltern und Überwachung der Schmiersysteme, um Kontamination zu verhindern und die Lebensdauer von Lagern und Gewindetrieben sicherzustellen.
  • Durchführung regelmäßiger Ausrichtungsprüfungen und thermischer Kompensationskalibrierung: Periodische Überprüfung der Spindel- und Achsausrichtungen sowie Verwendung von Temperatursensoren oder Kompensationssoftware zur Berücksichtigung von Wärmeausdehnung während längerer Betriebszeiten, um die Bearbeitungsgenauigkeit zu erhalten und mechanische Belastungen zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ISO 10791-1:2015 (Prüfbedingungen für Bearbeitungszentren)ANSI B5.54-2005 (Methoden zur Leistungsbewertung von CNC-Bearbeitungszentren)
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,005 mm
  • Oberflächengüte: Ra 0,8 µm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierungstest
  • Kugelstabtest für Kreisinterpolationsgenauigkeit

Hersteller von CNC-Fräsmodul

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Spindeldrehzahlbereich dieses Moduls?

Der Spindeldrehzahlbereich liegt bei 8000–24000 U/min, wobei höhere Drehzahlen für feine Oberflächen und niedrigere für schwere Schnitte verwendet werden. Bestätigen Sie den genauen Bereich für Ihr spezifisches Modell.

Welche Normen werden für die Positioniergenauigkeit referenziert?

Positioniergenauigkeit und Wiederholgenauigkeit beziehen sich auf ISO 230-2. Die angegebenen Bereiche sind ±0,005–±0,01 mm für die Genauigkeit und ±0,003–±0,005 mm für die Wiederholgenauigkeit. Überprüfen Sie die Konformität mit dem Hersteller.

Welche Werkzeugschafttypen sind kompatibel?

Das Modul unterstützt BT30–BT40-Werkzeugschäfte gemäß ISO 7388. Die Werkzeugmagazinkapazität reicht von 16 bis 40 Werkzeugen. Prüfen Sie die Kompatibilität mit Ihrer Werkzeugausstattung.

Was sind die elektrischen Anforderungen?

Das Modul benötigt eine Drehstromversorgung von 380–480 V AC (IEC 60038) bei 50/60 Hz. Der Betriebstemperaturbereich liegt bei 5–45 °C. Bestätigen Sie dies mit dem Hersteller für Ihre Installation.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür CNC-Fräsmodul

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für CNC-Fräsmodul?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
CNC-Fräse
Nächstes Produkt
CNC-Schnittmodul
AngebotChat