Technische Definition
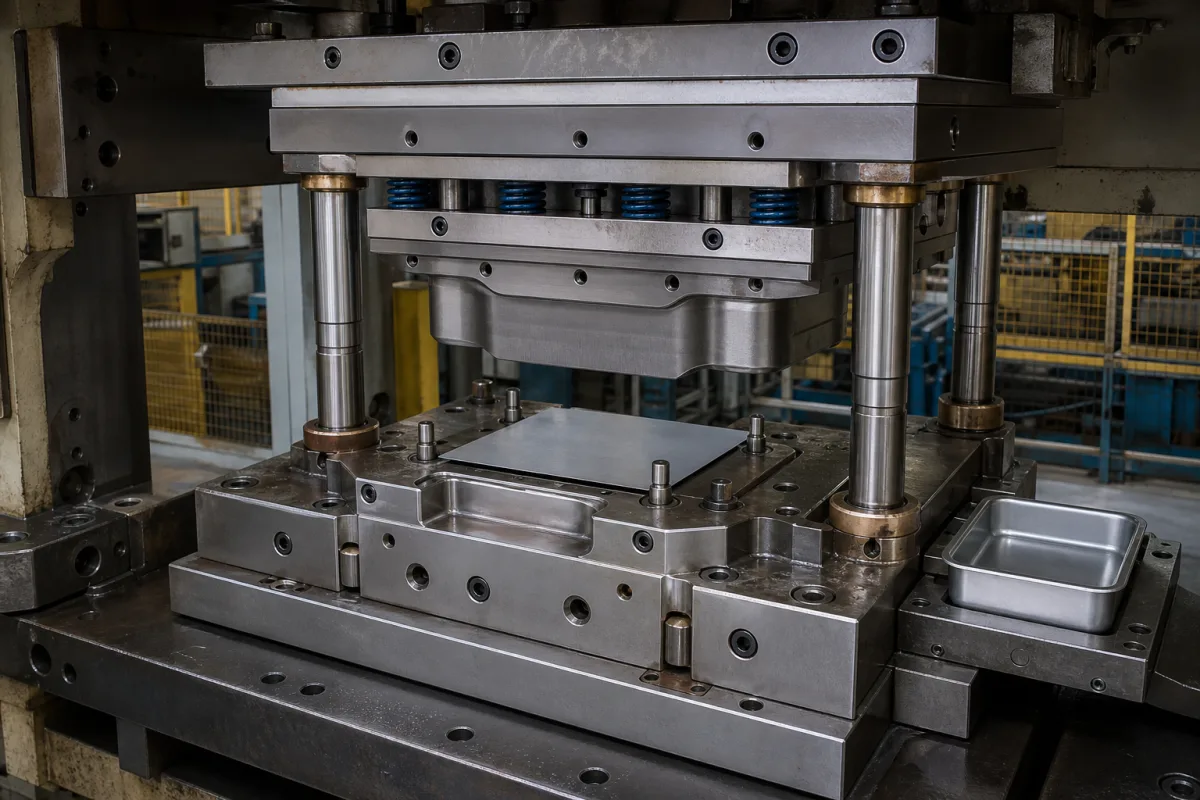
Ein Umformwerkzeugsatz ist eine kritische Komponente einer Gehäuseform- und Ziehpresse, bestehend aus passenden Ober- und Unterwerkzeugen, die zusammenarbeiten, um flaches Blech durch Zieh- und Umformvorgänge in dreidimensionale Gehäuse oder Ummantelungen zu transformieren. Er liefert die präzisen Konturen und Abmessungen, die für das Endprodukt erforderlich sind. Der Werkzeugsatz ist für die Serienproduktion ausgelegt, wobei Materialien wie Werkzeugstahl, Hartmetall und Schnellarbeitsstahl Haltbarkeit und Verschleißfestigkeit gewährleisten. Zu den wichtigsten Parametern gehören Werkzeughöhe (150–400 mm), Werkzeugsatzgewicht (500–3000 kg), Arbeitsbereich (300×300 bis 800×800 mm), Betriebsdruck (1,0–1,6 MPa), Maximalkraft (50–200 kN), Hublänge (50–150 mm), Führungssäulendurchmesser (20–50 mm gemäß GB/T 2861.1), Anzahl der Führungssäulen (2–4), Parallelitätsgenauigkeit (±0,02 mm gemäß ISO 1101), Oberflächenhärte (58–62 HRC gemäß ASTM E18), Materialgüte (Cr12MoV gemäß GB/T 1299) und Betriebstemperatur (-20 bis 80 °C). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Der Werkzeugsatz funktioniert, indem Blech zwischen Ober- (Stempel) und Unterwerkzeug positioniert wird. Wenn die Presse aktiviert wird, senkt sich das Oberwerkzeug mit kontrollierter Kraft ab und drückt das Metall in den Hohlraum des Unterwerkzeugs, wodurch das Material durch plastische Verformung gedehnt und geformt wird, während der Werkzeugsatz den Materialfluss führt, um Falten oder Risse zu verhindern. Auswahlkriterien umfassen Pressenschließhöhe, erforderliche Umformkraft, Teilegröße und Ziehtiefe. Verifizierungsfragen sollten Kompatibilität mit der Presse, Materialspezifikationen und Einhaltung relevanter Normen ansprechen. Wartungssignale umfassen übermäßigen Verschleiß, Fehlausrichtung oder Oberflächenschäden. Versagensgrenzen umfassen Betrieb über Nennkraft oder -temperatur, was zu vorzeitigem Versagen führen kann. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.
Funktionsprinzip
Der Umformwerkzeugsatz funktioniert, indem Blech zwischen Ober- (Stempel) und Unterwerkzeug positioniert wird. Wenn die Presse aktiviert wird, senkt sich das Oberwerkzeug mit kontrollierter Kraft ab und drückt das Metall in den Hohlraum des Unterwerkzeugs. Diese Aktion dehnt und formt das Material durch plastische Verformung in die gewünschte Form, wobei der Werkzeugsatz den Materialfluss führt, um Falten oder Risse zu verhindern.