Strukturierte Fertigungsdaten · 2026

Messergruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Messergruppe im Bereich Maschinen- und Anlagenbau anhand von Klingenmaterial bis Klingenhärte eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Messergruppe wird durch die Baugruppe aus Schaufelhalter und Schneidmesser beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine kritische Schneidkomponente in Schleifmaschinen, die Materialabtrag durchführt.

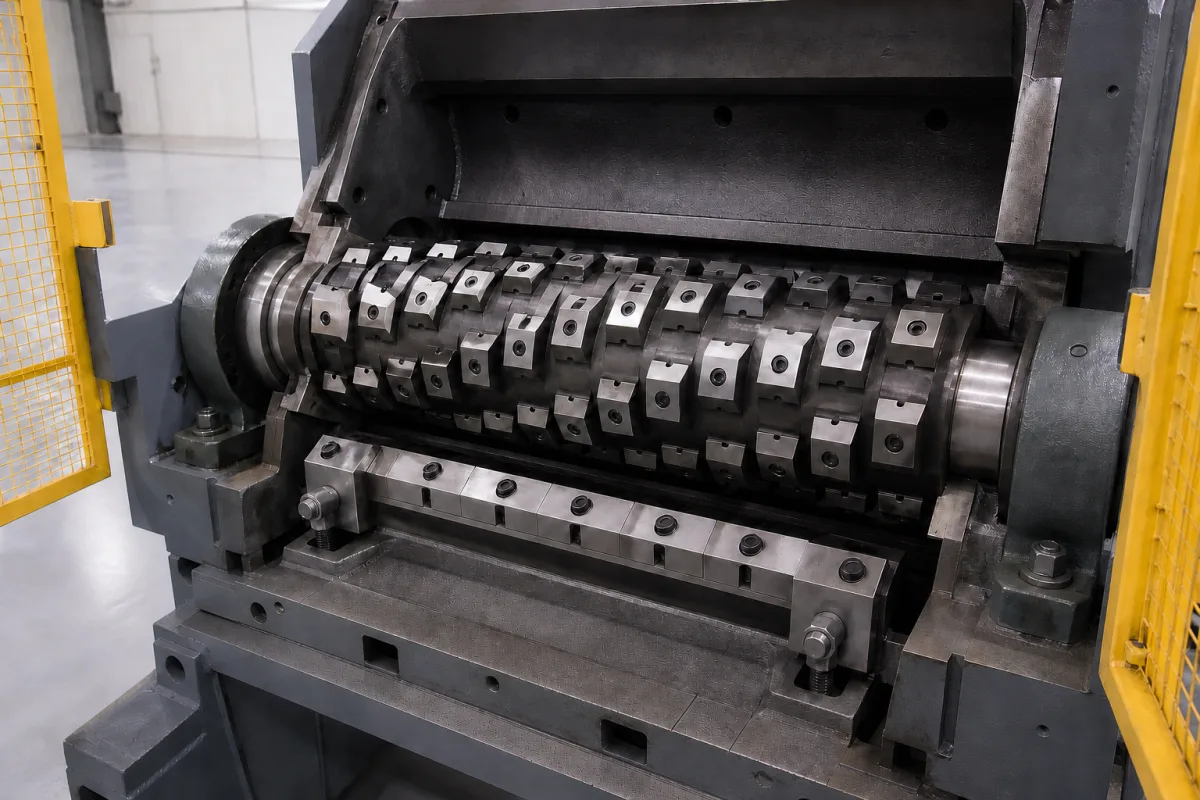
Messergruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Messergruppe ist eine wesentliche Unterkomponente der Schleifkopfgruppe und verantwortlich für präzises Schneiden, Slicen oder Schleifen von Werkstücken. Sie besteht typischerweise aus mehreren Klingen oder Schneidkanten, die auf einer gemeinsamen Struktur montiert sind und sich drehen oder hin- und herbewegen, um Materialabtrag in industriellen Schleifanwendungen zu erreichen. Die Gruppe ist in Konfigurationen mit Klingen aus Schnellarbeitsstahl (HSS), Hartmetall oder Keramik erhältlich, die je nach Werkstückmaterial und erforderlicher Schneidleistung ausgewählt werden. Zu den wichtigsten Parametern gehören Klingenmaterial (z.B. HSS-M2 nach ASTM A600), Klingenhärte (62–65 HRC nach ISO 6508), Klingenlänge (100–300 mm), Breite (20–50 mm), Dicke (2–5 mm), Schnittgeschwindigkeit (20–60 m/s), Betriebstemperatur (-20 bis 80°C), maximale Spindeldrehzahl (3000–6000 U/min), Rundlauf (≤0,02 mm TIR nach ISO 1101), Gewicht (0,5–2,5 kg), Montagebohrungsdurchmesser (10–20 mm) und Auswuchtgüte (G2,5 nach ISO 1940-1). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Gruppe ist für die Schnittstelle mit der Schleifkopfspindel oder einem Getriebesystem ausgelegt, und eine präzise Ausrichtung ist entscheidend für eine konsistente Schneidleistung. Bei der Beschaffung ist zu prüfen, ob Klingenmaterial, Härte und Auswuchtgüte den erforderlichen Normen entsprechen, und die Maßkompatibilität mit dem Spindelflansch der Maschine zu bestätigen. Wartungssignale umfassen erhöhten Rundlauf, verringerte Schneideffizienz oder sichtbaren Verschleiß an den Schneidkanten. Versagensgrenzen umfassen das Überschreiten der maximalen Spindeldrehzahl oder Betriebstemperatur, was zu Klingenerweichung oder katastrophalem Versagen führen kann. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu bestätigen.

Funktionsprinzip

Die Messergruppe arbeitet, indem sie sich mit hoher Geschwindigkeit innerhalb der Schleifkopfgruppe dreht. Während der Drehung kontaktieren die scharfen Schneidkanten das Werkstückmaterial und scheren oder schleifen es ab. Die Gruppe kann direkt von der Spindel des Schleifkopfs oder über ein Getriebesystem angetrieben werden, wobei eine präzise Ausrichtung eine konsistente Schneidleistung und Materialabtragsraten gewährleistet. Schnittgeschwindigkeit und Vorschub werden basierend auf dem Werkstückmaterial und der gewünschten Oberflächengüte gewählt. Die Gruppe muss ausgewuchtet sein, um Vibrationen zu vermeiden, insbesondere bei höheren Drehzahlen. Möglicherweise sind Kühlung und Schmierung erforderlich, um die Wärmeentwicklung zu kontrollieren. Klingengeometrie und -material bestimmen die Schneidwirkung und Standzeit. Regelmäßige Inspektion auf Verschleiß und Schäden ist notwendig, um Leistung und Sicherheit zu erhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
KlingenmaterialHSS-M2High-speed steel for wear resistanceASTM A600
Klingenhärte62–65 HRCBelow 62 HRC reduces cutting lifeISO 6508
Klingenlänge100–300 mmCustom lengths available
Klingenbreite20–50 mmWidth affects cutting stability
Klingendicke2–5 mmThicker blades for heavy-duty cutting
Schnittgeschwindigkeit20–60 m/sOptimal for material removal rate
Betriebstemperatur-20–80 °CExceeding 80°C may soften blade
Max. Spindeldrehzahl3000–6000 rpmHigher speeds require balanced assembly
Rundlauf≤0.02 mmCritical for precision cuttingISO 1101
Gewicht0.5–2.5 kgAffects machine dynamics
Bohrungsdurchmesser10–20 mmMust match spindle flange
WuchtgüteG2.5For high-speed operationISO 1940-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Schnellarbeitsstahl (HSS) Hartmetall Keramik

Komponenten / BOM

Components / BOM
  • Schaufelhalter
    Sichert einzelne Schaufeln in präziser Ausrichtung und Position
    Material: Stahllegierung
  • Schneidmesser
    Primäre Schneidelemente, die Material kontaktieren und abtragen
    Material: Hartmetall oder Schnellarbeitsstahl (HSS)
  • Montageflansch
    Schnittstelle zur Befestigung der Baugruppe an der Schleifkopfspindel
    Material: Stahl
  • Verriegelungsmechanismus
    Sichert die Klingen in Position und ermöglicht Austausch oder Einstellung
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Harte Partikelkontamination im Schleifmaterial (z.B. Wolframcarbid-Einschlüsse > 50 μm) Katastrophale Kantenausbrüche und Mikrorissnetzwerkbildung Einbau eines Inline-Magnetabscheiders und Ultraschallpartikeldetektionssystems mit 25 μm Empfindlichkeit
Thermische Zyklen zwischen 20°C und 450°C während intermittierender Schneidoperationen Thermische Ermüdungsrissbildung, ausgehend von Spannungskonzentrationspunkten Implementierung eines aktiven Kühlsystems, das die Messertemperatur unter 150°C mit 5°C Toleranz hält

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-45 kN Schnittkraft, 0,1-0,5 mm Schneidkantenradius, 200-600 U/min Drehzahl
Belastungs- und Ausfallgrenzen
Schneidkantenradius überschreitet 0,8 mm, Schnittkraft überschreitet 55 kN, Drehzahl überschreitet 750 U/min
Progressiver abrasiver Verschleiß an der Schneidkante aufgrund von Hochspannungskonzentration, die die Materialfließgrenze überschreitet (σ_y > 1,2 GPa), was zu plastischer Verformung und Mikrorissausbreitung führt
Fertigungskontext
Messergruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 10 bar
Durchflussrate:5-50 L/min
Betriebstemperatur:0-150°C
slurry concentration:Bis zu 40 % Feststoffanteil nach Gewicht
Montage- und Anwendungskompatibilität
Mineralische SuspensionenKeramische SchleifmittelPolymerverbundwerkstoffe
Nicht geeignet: Hochkorrosive chemische Umgebungen
Auslegungsdaten
  • Materialhärte (Mohs-Skala)
  • Erforderliche Schnittgeschwindigkeit (m/s)
  • Ziel-Materialabtragsrate (kg/h)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantenverschleiß und -verformung
Ursache: Wiederholtes Schneiden abrasiver Materialien verursacht Mikrorisse und plastische Verformung an der Schneidkante, oft beschleunigt durch ungeeignete Materialhärte oder übermäßige Schnittkräfte.
Korrosion und Lochfraß
Ursache: Exposition gegenüber korrosiven Flüssigkeiten oder feuchten Umgebungen führt zu Oberflächendegradation, insbesondere bei Messern aus nichtrostendem Stahl oder Kohlenstoffstahl ohne geeignete Schutzbeschichtungen oder Wartung.
Wartungsindikatoren
  • Hörbares Schleifen oder Kreischen während des Betriebs, das auf Messerfehlausrichtung oder schweren Kantenschaden hinweist
  • Sichtbare Gratbildung, Ausbrüche oder unregelmäßige Verschleißmuster an der Schneidkante während routinemäßiger Inspektion
Technische Hinweise
  • Einführung regelmäßiger Nachschärfpläne unter Verwendung geeigneter winkelerhaltender Spannvorrichtungen und Kühlmittel, um thermische Schäden während des Nachschärfens zu verhindern
  • Etablierung materialspezifischer Messerauswahlprotokolle und Beibehaltung optimaler Schnittgeschwindigkeits-/Kraftparameter, um Spannungskonzentration zu minimieren

Konformität und Fertigungsnormen

Referenznormen
ISO 8442-5:2004 - Materialien und Gegenstände, die mit Lebensmitteln in Berührung kommen - Besteck und TafelbesteckANSI B94.50-1975 - IndustriemesserDIN 8442-1:2008-06 - Besteck - Teil 1: Begriffe und Definitionen
Fertigungsgenauigkeit
  • Messerstärke: +/-0,05 mm
  • Kantengeradheit: 0,2 mm pro 100 mm Länge
Qualitätsprüfung
  • Rockwell-Härteprüfung (HRC)
  • Visuelle und Maßliche Prüfung nach GD&T

Hersteller von Messergruppe

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

HX Packaging
Yantai · CN
Fertigt außerdem: Powder Packaging Machine、High-Speed Rotary Bottle Filling Machine、High-Speed Rotary Bottle Capping Machine und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “rotary knife assembly”
Quellseite ansehen ↗ hx-packaging.com · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien sind für die Klingen der Messergruppe verfügbar?

Die Messergruppe kann mit Klingen aus Schnellarbeitsstahl (HSS), Hartmetall oder Keramik konfiguriert werden. Die Wahl hängt vom Werkstückmaterial und der erforderlichen Schneidleistung ab. Zum Beispiel ist HSS-M2 eine gängige Sorte, aber bestätigen Sie immer die spezifische Materialsorte mit dem Hersteller.

Welche wichtigen Maßparameter müssen vor dem Kauf verifiziert werden?

Wichtige Maße umfassen Klingenlänge (100–300 mm), Breite (20–50 mm), Dicke (2–5 mm) und Montagebohrungsdurchmesser (10–20 mm). Dies sind Referenzbereiche; Sie müssen die genauen Maße für Ihr spezifisches Schleifmaschinenmodell verifizieren, um eine ordnungsgemäße Passung sicherzustellen.

Welche Normen gelten für die Messergruppe?

Relevante Normen umfassen ASTM A600 für HSS-Material, ISO 6508 für Härteprüfung, ISO 1101 für geometrische Toleranzen (Rundlauf) und ISO 1940-1 für Auswuchtgüte. Diese Normen dienen als Beschaffungsreferenz; sie garantieren nicht, dass ein bestimmtes Produkt zertifiziert ist. Fordern Sie immer Dokumentation vom Lieferanten an.

Wie sollte die Messergruppe gewartet werden?

Überprüfen Sie regelmäßig die Klingen auf Verschleiß, Ausbrüche oder Verformung. Überwachen Sie Rundlauf und Auswuchtung, insbesondere nach längerem Gebrauch. Stellen Sie sicher, dass Betriebsdrehzahl und -temperatur innerhalb der angegebenen Bereiche bleiben (max. 6000 U/min, -20 bis 80°C). Ersetzen Sie Klingen, wenn die Schneideffizienz nachlässt oder der Rundlauf 0,02 mm TIR überschreitet.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Messergruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Messergruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Messeinheit
Nächstes Produkt
Messerhalter/Spindel
AngebotChat