Strukturierte Fertigungsdaten · 2026

Untere Wellenanordnung

Auf Basis strukturierter CNFX-Herstellerprofile wird Untere Wellenanordnung im Bereich Maschinen- und Anlagenbau anhand von Wellendurchmesser bis Wellenlänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Untere Wellenanordnung wird durch die Baugruppe aus Arborwelle und Lagergehäuse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die untere Wellenanordnung ist eine kritische Komponente des Präzisions-Schlitzkopfes, die die unteren Schlitzmesser während des Materialschneidens stützt und positioniert.
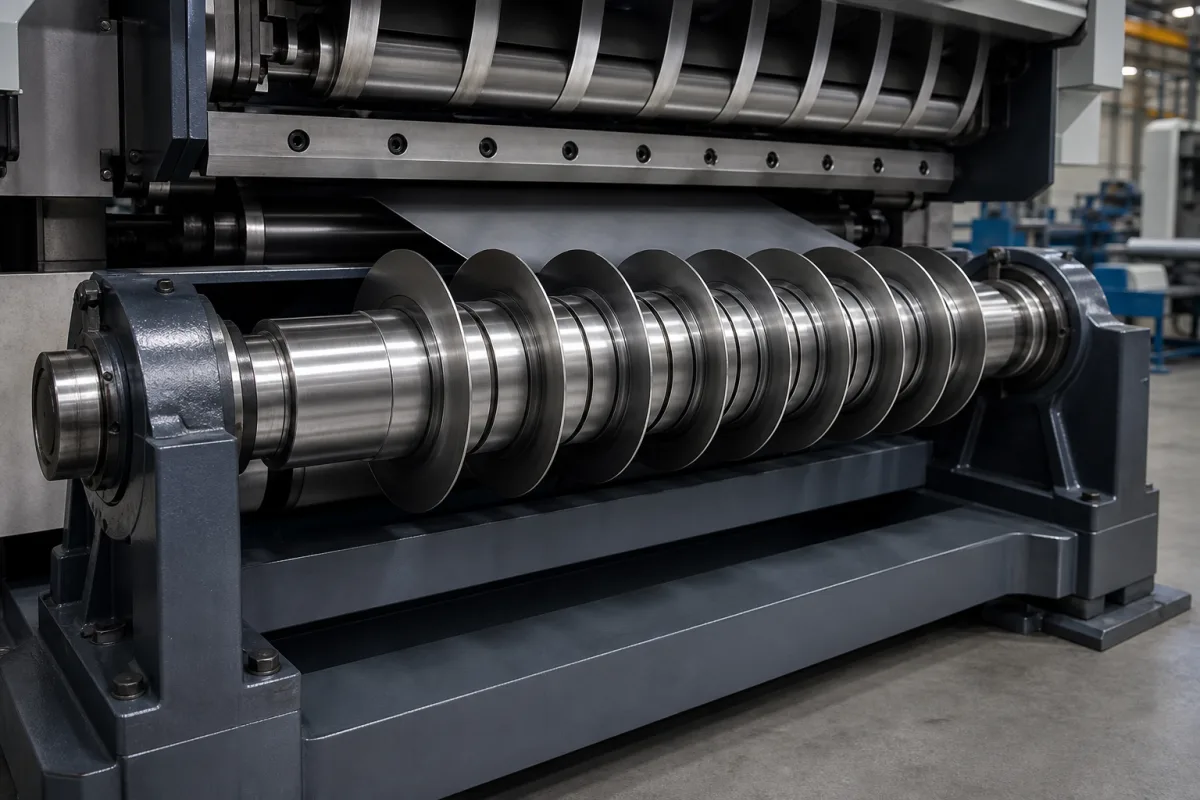
Untere Wellenanordnung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Innerhalb des Präzisions-Schlitzkopfsystems dient die untere Wellenanordnung als grundlegende Montagestruktur für die unteren Schneidmesser. Sie bietet präzise Rotationsunterstützung, hält die Messerausrichtung unter Betriebslasten aufrecht und gewährleistet eine gleichbleibende Schnittleistung, indem sie Vibrationen und Durchbiegung während Hochgeschwindigkeits-Schlitzprozessen minimiert. Diese Baugruppe verbindet sich typischerweise mit dem Antriebsmechanismus und den Einstellsystemen der Maschine.

Die Baugruppe ist für Wellen mit Durchmessern von 50 bis 120 mm und Längen von 500 bis 2000 mm ausgelegt, abhängig von der Schlitzbreite. Sie wird aus legiertem Stahl oder Wälzlagerstahl hergestellt, mit Werkstoffgüten wie 40Cr oder 42CrMo, um eine Härte von HRC 58–62 zu erreichen. Die Oberflächenrauheit wird bei Ra 0,4–0,8 μm gehalten, um eine ordnungsgemäße Abdichtung und Passung zu gewährleisten. Radial- und Axialschlag werden auf ≤0,01 mm bzw. ≤0,02 mm gemäß ISO 1101 kontrolliert, um Schnittqualität und Messerausrichtung zu erhalten.

Die Baugruppe kann mit Geschwindigkeiten von bis zu 3000–6000 U/min betrieben werden, mit einer maximalen Radiallast von 10–50 kN, abhängig von der Lagerkapazität. Sie arbeitet in einem Temperaturbereich von -10 bis 60 °C, begrenzt durch Schmiermittel und Materialeigenschaften. Das Gewicht der Baugruppe variiert je nach Größe zwischen 50 und 500 kg.

Diese Spezifikationen sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Normen wie ISO 1101, ASTM E18, ISO 1302 und GB/T 3077 werden als Referenz für Beschaffung und Verifizierung angegeben, implizieren jedoch keine Zertifizierung oder Konformität eines bestimmten Produkts. Bestätigen Sie modellspezifische Werte und Normen immer mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die untere Wellenanordnung dreht sich über die Verbindung zum Antriebssystem der Maschine und überträgt Drehmoment auf die unteren Schlitzmesser. Sie hält präzise Konzentrizität und axiale Positionierung durch Lagerstützen und Montageschnittstellen aufrecht, sodass die Messer das Material mit kontrolliertem Druck und Ausrichtung relativ zur oberen Wellenanordnung bearbeiten können. Die Steifigkeit und Präzision der Baugruppe minimieren Vibrationen und Durchbiegung und gewährleisten eine gleichbleibende Schnittleistung.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Wellendurchmesser50–120 mmMatches blade bore and bearing size
Wellenlänge500–2000 mmDepends on slitting width
Rundlauf≤0.01 mmCritical for cut qualityISO 1101
Planlauf≤0.02 mmAffects blade alignmentISO 1101
HärteHRC 58–62Wear resistanceASTM E18
OberflächenrauheitRa 0.4–0.8 μmSealing and bearing fitISO 1302
Maximale Betriebsdrehzahl3000–6000 rpmLimited by bearing and balance
Maximale Radiallast10–50 kNDepends on bearing capacity
Betriebstemperatur-10–60 °CLubricant and material limits
Werkstoff40Cr/42CrMoHigh strength and toughnessGB/T 3077
Gewicht50–500 kgDepends on size

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierungsstahl Lagerstahl

Komponenten / BOM

Components / BOM
  • Arborwelle
    Primäres Strukturbauteil, das Drehmoment überträgt und die Messer trägt
    Material: Legierter Stahl
  • Lagergehäuse
    Umschließt und trägt Lager für gleichmäßige Drehung und Lastverteilung
    Material: Stahl
  • Montageflansch
    Schnittstelle zur Verbindung mit dem Schlitzkopffrahmen und dem Antriebsmechanismus
    Material: Stahl
  • Blattabstandshalter
    Positionieren und Trennen mehrerer Schneidblätter entlang der Spindellänge
    Material: Werkzeugstahl
  • Lager
    Tragen Sie die Spindel in ihrem Gehäuse und halten Sie die Konzentrizität unter Schnittlast.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Radiale Laufabweichung über 0,025 mm aufgrund von Lagerverschleiß Messerschwankung verursacht Materialkantengrat über 0,1 mm Präzisionsgeschliffene Lagerflächen mit 0,005 mm Toleranz und hydrodynamisches Schmiersystem
Axialvorspannungsverlust durch thermische Zyklen verursacht 0,08 mm Spiel Messerrattern erzeugt ±0,3 mm Breitenvariation im geschlitzten Material Tellerfederstapel hält 1,8-2,2 kN Vorspannung über den Temperaturbereich aufrecht

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,5 kN Axiallast, 150-1200 U/min Drehzahl, -20°C bis 80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
4,2 kN Axiallast (Streckgrenze von AISI 4140 Stahl), 1500 U/min (kritische Drehzahl verursacht harmonische Resonanz), 90°C (thermische Ausdehnung übersteigt 0,15 mm Toleranz)
Ermüdungsbruch aufgrund zyklischer Belastung über 10^6 Zyklen bei 3,0 kN, Lagerfressen durch Schmierstoffzersetzung bei 85°C, Messerfehlausrichtung durch thermischen Ausdehnungskoeffizientenunterschied (11,7 µm/m·°C für Stahl vs. 23,1 µm/m·°C für Aluminiumgehäuse)
Fertigungskontext
Untere Wellenanordnung wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 50 bar
Weitere Spezifikationen:Max. Messergeschwindigkeit: 3000 U/min, Materialdickenbereich: 0,1-6,0 mm
Betriebstemperatur:-20°C bis 150°C
Montage- und Anwendungskompatibilität
StahlbänderAluminiumblecheKupferstreifen
Nicht geeignet: Abrasive Schleifmittel-Umgebungen
Auslegungsdaten
  • Materialdicke und -typ
  • Erforderliche Schnittbreitentoleranz
  • Maximale Betriebsdrehzahl (U/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Fressen
Ursache: Unzureichende Schmierung führt zu Metall-auf-Metall-Kontakt, Kontaminationseintrag oder übermäßigen radialen/axialen Lasten über den Auslegungsspezifikationen
Wellenfehlausrichtung und Laufabweichung
Ursache: Unsachgemäße Installation, thermische Ausdehnungsunterschiede, Fundamentabsenkung oder Kupplungsverschleiß verursachen vibrationsinduzierte Spannungskonzentrationen
Wartungsindikatoren
  • Abnormale Hochfrequenzvibration oder hörbares Schleifen/Klicken während des Betriebs
  • Sichtbare Ölleckage um Lagergehäuse oder übermäßige Wärmeentwicklung, erkannt mittels Thermografie
Technische Hinweise
  • Implementierung präziser Laserausrichtung während der Installation und vierteljährlicher Verifizierungsprüfungen zur Beibehaltung der Wellenausrichtung innerhalb einer Toleranz von 0,002 Zoll
  • Einrichtung eines zustandsbasierten Schmierungssystems mit Ölanalyse zur Überwachung von Viskosität, Partikelzahl und Feuchtigkeitsgehalt, Austausch der Schmierstoffe bei 80 % der empfohlenen Intervalle

Konformität und Fertigungsnormen

Referenznormen
ISO 2768-1: Allgemeintoleranzen für lineare und winklige MaßeANSI B5.18: Fräsmaschinenspindeln und -arborsDIN 5480: Verzahnungen mit Evolventenverzahnung, Bezugsdurchmesser basierend
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Montageflächen: 0,02 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Verifizierung mit Koordinatenmessgerät (KMG)
  • Magnetpulverprüfung auf Oberflächenrisse

Hersteller von Untere Wellenanordnung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Funktion der unteren Wellenanordnung?

Die untere Wellenanordnung stützt und positioniert die unteren Schlitzmesser in einem Präzisions-Schlitzkopf. Sie bietet Rotationsunterstützung, hält die Messerausrichtung unter Last aufrecht und minimiert Vibrationen und Durchbiegung, um eine gleichbleibende Schnittleistung zu gewährleisten.

Was sind die typischen Wellendurchmesser- und Längenbereiche?

Der Wellendurchmesser liegt typischerweise zwischen 50 und 120 mm, die Wellenlänge zwischen 500 und 2000 mm, abhängig von der Schlitzbreite. Dies sind Referenzbereiche; genaue Werte müssen für das spezifische Modell bestätigt werden.

Welche Normen werden für Schlag und Oberflächenrauheit referenziert?

Radial- und Axialschlag werden auf ISO 1101 referenziert, mit Werten von ≤0,01 mm bzw. ≤0,02 mm. Oberflächenrauheit wird auf ISO 1302 referenziert, mit Ra 0,4–0,8 μm. Diese Normen dienen der Verifizierung und implizieren keine Zertifizierung.

Wie sollte ich die Spezifikationen für meine Anwendung verifizieren?

Bestätigen Sie modellspezifische Werte und Normen immer mit dem Hersteller oder Lieferanten. Die aufgeführten Parameter sind Referenzbereiche und können je nach tatsächlichem Produkt und Anwendung variieren.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Untere Wellenanordnung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Untere Wellenanordnung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Untere Rollenbank
Nächstes Produkt
Unteres Austragsventil
AngebotChat