Strukturierte Fertigungsdaten · 2026

Präzisions-Längsschneidkopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Längsschneidkopf im Bereich Maschinen- und Anlagenbau anhand von Schnittbreitenbereich bis Schnittgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Längsschneidkopf wird durch die Baugruppe aus Obere Spindelbaugruppe und Untere Spindelbaugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Präzisionsschneideinheit für Batterieelektroden-Längsschneidemaschinen, die beschichtete Elektrodenfolien in schmale Streifen schneidet.
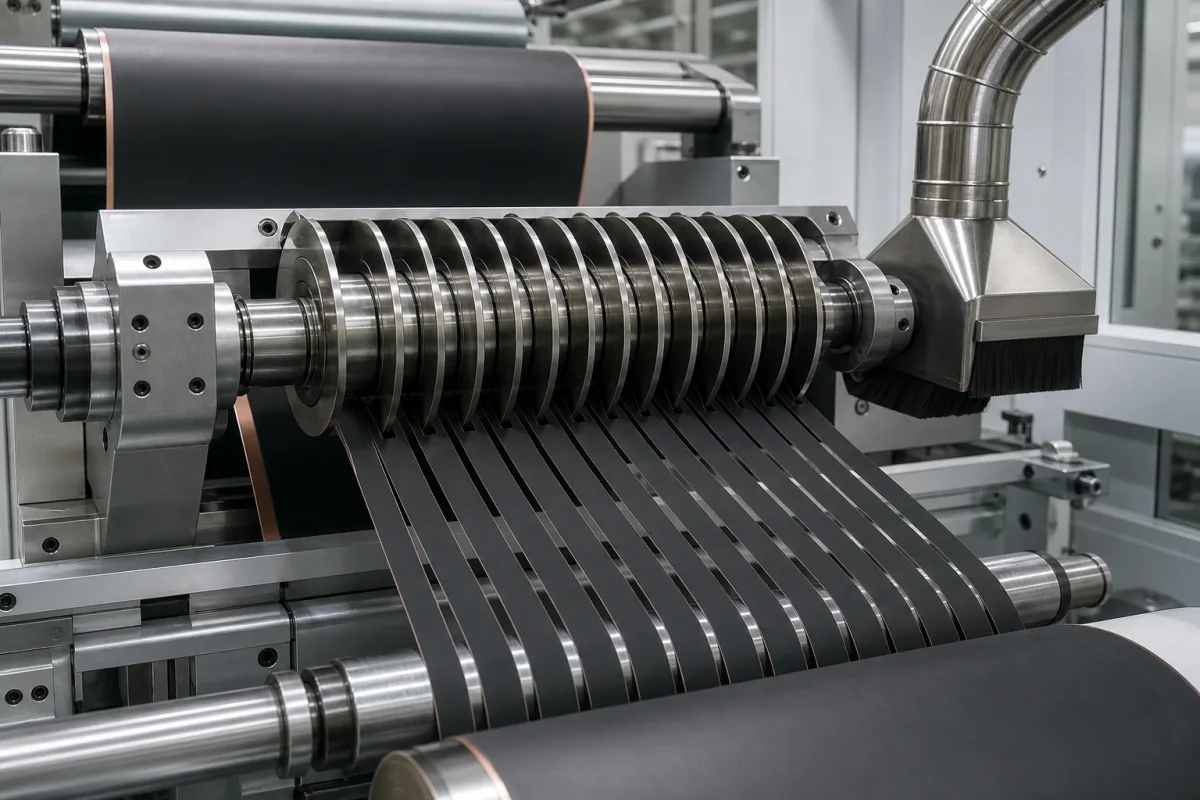
Präzisions-Längsschneidkopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Präzisions-Längsschneidkopf ist eine Kernschneideinheit in einer Batterieelektroden-Längsschneidemaschine. Er führt hochpräzises Längsschneiden von beschichteten Elektrodenfolien (Anode oder Kathode) in mehrere gleichmäßige Streifen mit präziser Breite durch, die für den anschließenden Wickelprozess in der Batteriezellmontage wesentlich sind. Seine Präzision beeinflusst direkt die Elektrodenqualität, die Materialausbeute und die endgültige Batterieleistung. Der Kopf enthält typischerweise ein oder mehrere Sätze präzisionsgeschliffener kreisförmiger Längsschneidmesser (oder Rasierklingen), die auf parallelen Wellen montiert sind. Die Elektrodenbahn läuft zwischen einem oberen und unteren Messersatz, wobei die Messer überlappen und eine Scherwirkung erzeugen. Die Schnittbreite wird durch Distanzstücke zwischen den Messern bestimmt. Der Kopf kann angetrieben oder frei laufend sein, wobei präzise Ausrichtung und minimaler Rundlauf für saubere, gratfreie Schnitte und zur Vermeidung von Folienfalten oder -rissen entscheidend sind. Das Gerät ist mit einem Schnittbreitenbereich von 50–600 mm, einer Schneidgeschwindigkeit von 30–120 m/min und einer Schnitttoleranz von ±0,05 mm erhältlich. Der Messerdurchmesser reicht von 150–300 mm, mit Messermaterialoptionen HSS oder WC (DIN 1.3343). Motorleistung 2,2–7,5 kW (IEC 60034), Versorgungsspannung 380–480 V AC (IEC 60038), Betriebsdruck 1,0–1,6 MPa, Betriebstemperatur 10–40 °C, Schutzart IP54–IP65 (IEC 60529) und Gewicht 350–800 kg. Verwendete Materialien umfassen Werkzeugstahl (z.B. D2, M2), Hartmetall (für Beschichtung oder Einsätze), Präzisionslager und Aluminium- oder Stahlgehäuse. Diese Spezifikationen sind Verzeichnis-Referenzbereiche; verifizieren Sie modellspezifische Werte mit dem Hersteller.

Funktionsprinzip

Der Schneidkopf verwendet einen oder mehrere Sätze präzisionsgeschliffener kreisförmiger Messer, die auf parallelen Wellen montiert sind. Die Elektrodenbahn läuft zwischen oberen und unteren Messersätzen, wobei überlappende Messer eine Scherwirkung erzeugen. Die Schnittbreite wird durch Distanzstücke zwischen den Messern eingestellt. Der Kopf kann angetrieben oder frei laufend sein, wobei präzise Ausrichtung und minimaler Rundlauf für saubere, gratfreie Schnitte und zur Vermeidung von Folienfalten oder -rissen entscheidend sind.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittbreitenbereich50–600 mmAdjustable via CNC; wider ranges require custom tooling.
Schnittgeschwindigkeit30–120 m/minHigher speeds may reduce edge quality.
Schnitttoleranz±0.05 mmTighter tolerance requires precision-ground blades.
Messerdurchmesser150–300 mmLarger diameter for thicker materials.
MesserwerkstoffHSS or WCWC for high-volume production.DIN 1.3343
Motorleistung2.2–7.5 kWHigher power for thicker electrodes.IEC 60034
Versorgungsspannung380–480 V ACThree-phase; other voltages on request.IEC 60038
Betriebstemperatur10–40 °COutside range may affect blade life.
SchutzartIP54–IP65IP65 for dusty environments.IEC 60529
Gewicht350–800 kgDepends on configuration and blade size.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl (z.B. D2, M2) Hartmetall (für Beschichtung oder Einsätze) Präzisionslager Aluminium- oder Stahlgehäuse

Komponenten / BOM

Components / BOM
  • Obere Spindelbaugruppe
    Hält den oberen Satz von Trennschneidmesser. Kann angetrieben oder leerlaufend sein und umfasst oft Einstellmechanismen für Messerdruck und Überlappung.
    Material: Legierter Stahl
  • Untere Spindelbaugruppe
    Hält den unteren Satz von Schneidmessern, präzise auf die obere Spindel ausgerichtet, um den Scherpunkt zu bilden.
    Material: Legierter Stahl
  • Schneidmesser/Rasierklingen
    Die präzisionsgeschliffenen kreisförmigen Schneidwerkzeuge, die das eigentliche Schneiden des Elektrodenmaterials durchführen.
    Material: Werkzeugstahl oder Hartmetall-bestückt
  • Messerabstandshalter
    Präzisionsunterlegscheiben oder -ringe zwischen den Messern auf der Welle zur Definition der Schlitzbreite.
    Material: Vergüteter Stahl
  • Lagergehäuse
    Stützen die Wellen mit hochpräzisen Lagern, um einen ruhigen, vibrationsfreien Lauf und minimalen Rundlauf zu gewährleisten.
    Material: Stahl oder Gusseisen
  • Seitenplatte/Gehäuse
    Der starre Rahmen, der die Spindelaggregate in präziser Ausrichtung hält und Befestigungspunkte für die Schlitztrennmaschine bereitstellt.
    Material: Stahl oder Aluminium

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrodenmaterialdickenabweichung über ±5 % des Nennwerts Messerkantenausbrüche durch ungleichmäßige Belastung Laserdickenüberwachung mit Echtzeit-Messerdruckanpassung
Kühlmittelflussreduzierung unter 2 l/min pro Messer Thermisches Durchgehen verursacht Anlasshärteverlust der Messer von 65 HRC auf unter 55 HRC Redundante Kühlmittelpumpen mit Durchflusssensoren, die Maschinenabschaltung bei 1,5 l/min auslösen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 kN Schnittkraft, 0,1-0,5 mm Messerspiel, 20-80 m/min Bahngeschwindigkeit
Belastungs- und Ausfallgrenzen
Messerauslenkung über 0,02 mm an der Schneidkante, Messertemperatur über 250 °C, Schnittkraftabweichung über ±0,1 kN
Thermische Ausdehnungsdifferenz zwischen Wolframcarbid-Messern (4,5×10⁻⁶/°C) und Stahlgehäuse (12×10⁻⁶/°C) verursacht Bindung; Ermüdungsrissausbreitung an Spannungskonzentrationen über 800 MPa
Fertigungskontext
Präzisions-Längsschneidkopf wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5 MPa (5 bar) Hydraulikdruck
Weitere Spezifikationen:Schlammkonzentration: 30-60 % Feststoffanteil nach Gewicht, Durchflussrate: 10-100 l/min, Schneidgeschwindigkeit: 5-50 m/min
Betriebstemperatur:+10°C bis +40°C
Montage- und Anwendungskompatibilität
NMP-basierte Elektrodensuspension (Anode/Kathode)Wässrige PVDF-BindersystemeTrockene Elektrodenpulver-Vormischung
Nicht geeignet: Korrosive chemische Umgebungen (Säuren, starke Lösungsmittel)
Auslegungsdaten
  • Materialbreite (mm) und -dicke (µm)
  • Erforderliche Schlitzbreitentoleranz (± µm)
  • Produktionsgeschwindigkeit (m/min) und Einschaltdauer

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und -fressen
Ursache: Unzureichende Schmierung, Kontaminationseintritt oder übermäßige radiale/axiale Belastungen durch Fehlausrichtung oder unsachgemäße Messerspannung, die zu Überhitzung, Ausbröckelung und schließlich Blockierung führen.
Messerkantenverschleiß und -ausbrüche
Ursache: Materialermüdung durch zyklische Belastung beim Schneiden, abrasiver Verschleiß durch harte Verunreinigungen im verarbeiteten Material oder Stoßschäden durch unsachgemäße Handhabung oder Kollisionen mit Fremdkörpern.
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche von der Kopfanordnung, die auf Lagerprobleme oder Messerkontaktprobleme hindeuten.
  • Sichtbare Metallspäne oder Verfärbungen (Anlaufen) um Lager oder Dichtungen, die auf Überhitzung, Verschleiß oder bevorstehenden Ausfall hinweisen.
Technische Hinweise
  • Implementieren Sie eine präzise Laserausrichtung während der Installation und periodische Kontrollen, um optimale Messerparallelität und -spannung sicherzustellen, wodurch ungleichmäßige Belastungen und Vibrationen reduziert werden.
  • Etablieren Sie ein zustandsbasiertes Schmierungsschema unter Verwendung von Hochtemperatur-, Verschleißschutz-Fett und installieren Sie Kontaminationsausschlussdichtungen, um kritische Lager vor Schmutz- und Späneeintritt zu schützen.

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungsanforderungen an SchutzeinrichtungenDIN 8580 - Fertigungsverfahren, Einteilung
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Schneidkanten: 0,05 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Präzisions-Längsschneidkopf

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Schnittbreitenbereich des Präzisions-Längsschneidkopfs?

Der Schnittbreitenbereich beträgt 50–600 mm und ist über CNC einstellbar; größere Bereiche erfordern möglicherweise Sonderwerkzeuge. Verifizieren Sie den genauen Bereich für Ihr Modell mit dem Hersteller.

Welche Messermaterialien sind verfügbar?

Messermaterialoptionen sind HSS (Schnellarbeitsstahl) oder WC (Hartmetall), wobei WC für die Großserienproduktion empfohlen wird. Die Standardreferenz ist DIN 1.3343. Bestätigen Sie das Messermaterial für Ihre Anwendung.

Was ist der Betriebstemperaturbereich?

Der Betriebstemperaturbereich beträgt 10–40 °C. Ein Betrieb außerhalb dieses Bereichs kann die Messerlebensdauer beeinträchtigen. Stellen Sie sicher, dass die Umgebung diese Anforderung erfüllt.

Welche Schutzarten sind verfügbar?

Die Schutzart ist IP54–IP65, wobei IP65 für staubige Umgebungen empfohlen wird. Verifizieren Sie die Schutzart für Ihre spezifische Konfiguration.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Längsschneidkopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Längsschneidkopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Linearführung / Lagerblock
Nächstes Produkt
Präzisions-Massendurchflussregler (MFC)
AngebotChat