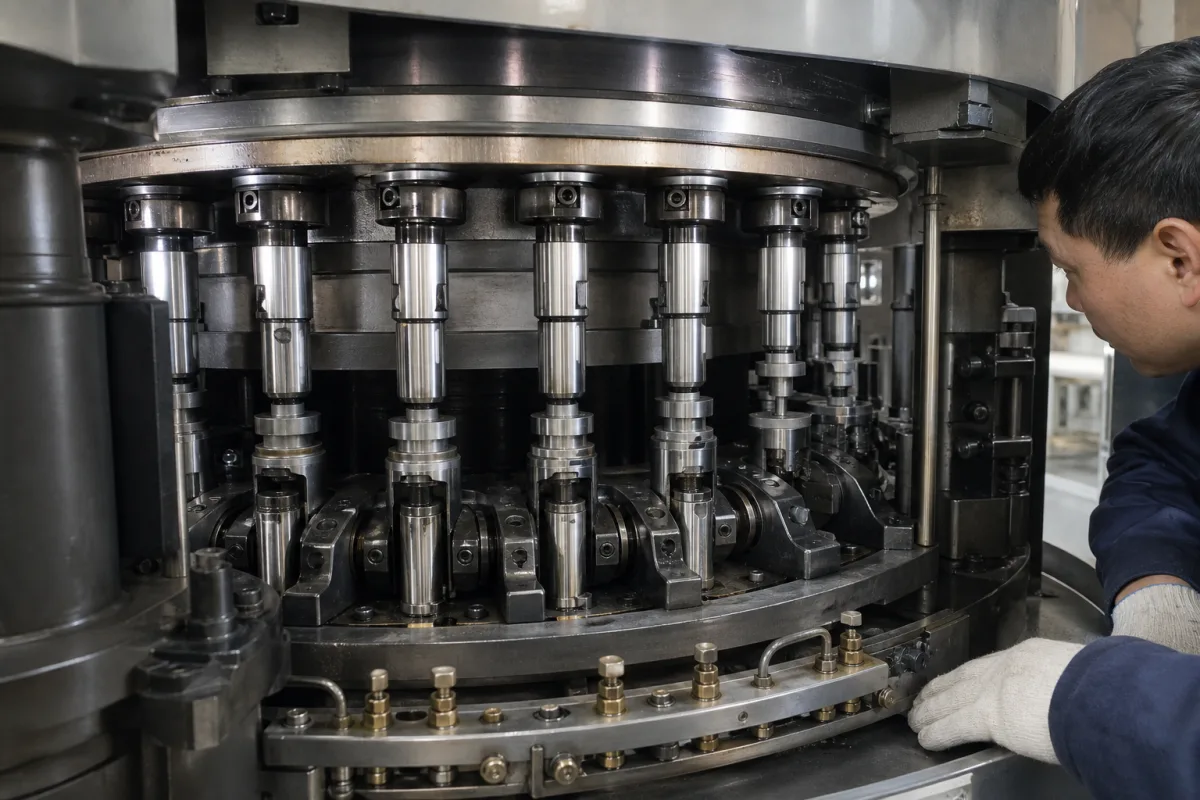
Technische Definition
Die Unterstempel-Baugruppe ist ein wesentlicher Bestandteil einer industriellen Rundlauf-Tablettenpresse und arbeitet mit dem Oberstempel zusammen, um pulverförmige Materialien zu festen Tabletten zu verpressen. Sie bewegt sich vertikal in der Matrizenbohrung, um die Bodenform und -dicke der Tablette zu erzeugen, und zieht sich dann zurück, um die fertige Tablette aus der Matrizenstation auszuwerfen. Diese Baugruppe wird typischerweise aus Werkzeugstahl, Edelstahl oder gehärteten Stahllegierungen hergestellt, mit Materialgüten wie D2–D3 gemäß ASTM A681. Zu den wichtigsten Parametern gehören eine maximale Presskraft von 60–100 kN, ein Stempeldurchmesser von 10–40 mm, eine Stempellänge von 100–200 mm, eine Spitzenhärte von 58–62 HRC, eine Oberflächenrauheit von 0,2–0,4 µm Ra, eine Konzentrizität von 0,01–0,02 mm, eine Betriebstemperatur von 10–40 °C und ein Gewicht von 0,5–2,0 kg. Diese Werte sind Referenzbereiche, die für das jeweilige Modell und die Anwendung bestätigt werden müssen. Die Baugruppe muss ISO 18084 für Stempelabmessungen und ISO 1101 für Konzentrizität erfüllen, aber diese Normen sind Beschaffungsreferenzen und kein Nachweis einer Zertifizierung. Die richtige Auswahl erfordert die Überprüfung der Kompatibilität mit dem Pressenstern, der Matrizenbohrung und den geforderten Tablettenspezifikationen. Während des Betriebs steigt der Unterstempel auf, um den Oberstempel zu treffen, und komprimiert das Pulver zwischen ihnen. Er hält präzise Ausrichtung und Druck aufrecht, um konsistentes Tablettengewicht, -dicke und -härte zu gewährleisten. Nach der Kompression senkt er sich ab, um den Auswurf zu ermöglichen. Wartungssignale umfassen sichtbaren Verschleiß an der Stempelspitze, Veränderungen der Tablettenqualität oder ungewöhnliche Geräusche während des Betriebs. Fehlergrenzen umfassen das Überschreiten der maximalen Presskraft, die die Stempelspitze beschädigen kann, oder das Arbeiten außerhalb des angegebenen Temperaturbereichs, der die Materialeigenschaften beeinflussen kann. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu verifizieren.
Funktionsprinzip
Während der Tablettenkompression steigt die Unterstempel-Baugruppe auf, um den Oberstempel zu treffen, und komprimiert das Pulvermaterial zwischen ihnen. Sie hält präzise Ausrichtung und Druck aufrecht, um Tabletten mit konsistentem Gewicht, Dicke und Härte zu formen. Nach der Kompression senkt sie sich ab, um den Tablettenauswurf zu ermöglichen. Die Bewegung der Baugruppe ist mit dem Pressenstern synchronisiert, und ihre Abmessungen müssen mit der Matrizenbohrung und den Sternspezifikationen übereinstimmen. Konzentrizität und Oberflächengüte sind entscheidend für ein gleichmäßiges Tablettengewicht und zur Reduzierung von Kleben. Der Betriebstemperaturbereich muss eingehalten werden, um Materialeigenschaften nicht zu beeinträchtigen. Regelmäßige Inspektion der Stempelspitze auf Verschleiß und Überprüfung der Presskraft sind für einen zuverlässigen Betrieb unerlässlich.