Strukturierte Fertigungsdaten · 2026

Abstreifbaugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Abstreifbaugruppe im Bereich Maschinen- und Anlagenbau anhand von Schaberklingenbreite bis Klingendicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Abstreifbaugruppe wird durch die Baugruppe aus Schabermesser und Klingenhalter / Montagewinkel beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Baugruppe, die kontinuierlich filtrierte Feststoffe von der Oberfläche eines Drehtrommel-Vakuumfilters entfernt.

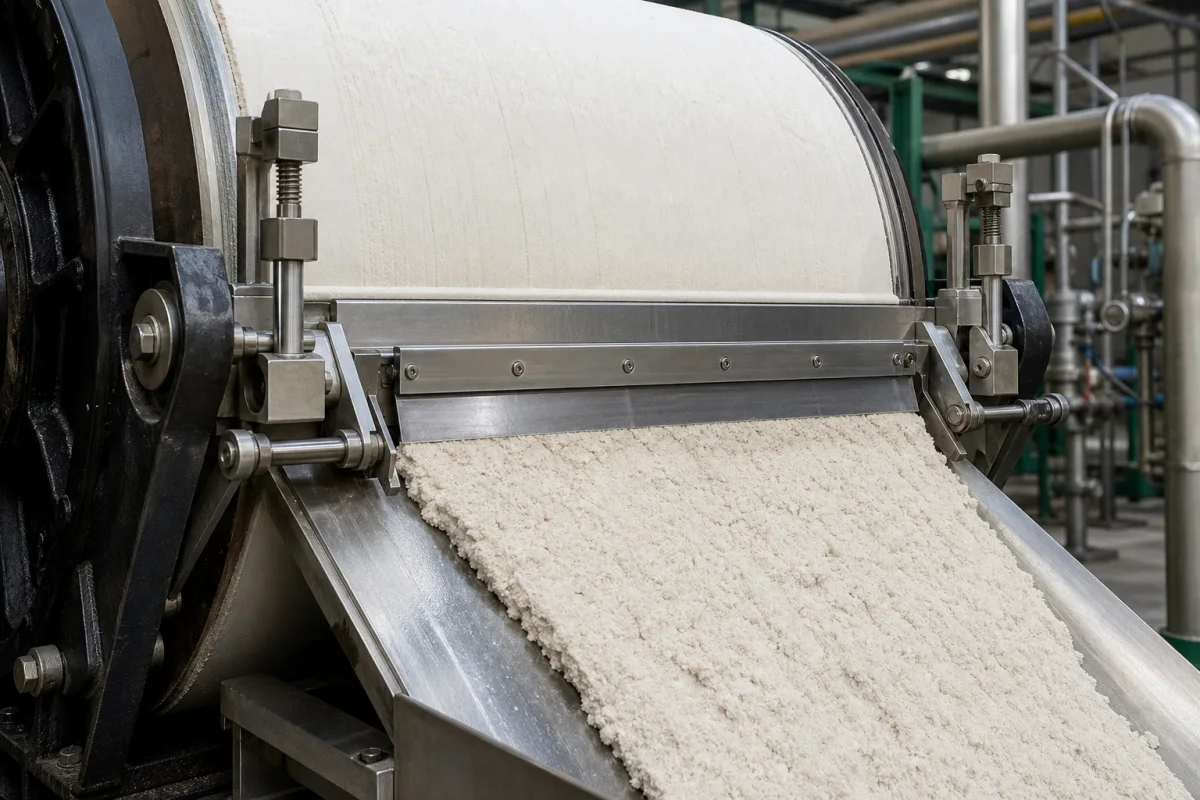
Abstreifbaugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Abstreifbaugruppe ist eine kritische Komponente eines industriellen Drehtrommel-Vakuumfilters, verantwortlich für die kontinuierliche und effiziente Entfernung des Filterkuchens (angesammelte Feststoffe) von der Filtermediumoberfläche der rotierenden Trommel. Sie stellt sicher, dass der Filtrationsprozess ununterbrochen bleibt, indem sie Kuchenansammlungen verhindert, die sonst die Filtrationsleistung und -kapazität verringern würden. Die Baugruppe ist typischerweise in einem bestimmten Winkel und Position relativ zur Trommel montiert und verwendet eine starre Klinge oder Schneide, um den gebildeten Filterkuchen von der Trommeloberfläche zu scheren, während sie rotiert. Der Kontaktdruck und der Winkel werden präzise gesteuert, um eine vollständige Kuchenentfernung zu gewährleisten, ohne das darunterliegende Filtertuch oder Medium zu beschädigen. Häufig verwendete Materialien umfassen Edelstahl (z.B. 304, 316), verschleißfesten legierten Stahl und Polyurethan oder Gummi für Klingenspitzen. Zu den wichtigsten Parametern gehören Klingenbreite (500–3000 mm), Dicke (3–10 mm), Material (SS304/316L, PTFE, UHMWPE gemäß ASTM A240), Kantenwinkel (15–45°), Abstand (0,5–3,0 mm), Betriebsdruck (0,2–0,6 MPa), Betriebstemperatur (-10–80°C), Lineargeschwindigkeit (0,1–0,5 m/s), Positioniergenauigkeit (±0,05 mm), Gewicht (20–150 kg), Montagelochdurchmesser (10–20 mm gemäß ISO 273) und Oberflächenrauheit (Ra 0,8–3,2 µm gemäß ISO 4287). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Abstreifbaugruppe wird basierend auf Trommelabmessungen, Kucheneigenschaften und Prozessbedingungen ausgewählt. Sie interagiert mit dem Filterrahmen und dem Antriebssystem, und ihre Leistung wird durch Kuchenentfernungseffizienz und Medienverschleiß verifiziert. Wartungssignale umfassen ungleichmäßige Kuchenentfernung, erhöhten Verschleiß der Klinge oder Änderungen im Abstand. Fehlergrenzen umfassen Klingenbruch, übermäßigen Verschleiß oder Verlust des Kontaktdrucks, was zu reduzierter Filtrationsleistung führen kann. Bestätigen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Die Abstreifbaugruppe funktioniert, indem eine starre Klinge gegen die rotierende Trommeloberfläche positioniert wird. Während die Trommel rotiert, schert die Klinge den Filterkuchen vom Medium. Der Klingenwinkel und der Kontaktdruck sind einstellbar, um den Kucheneigenschaften zu entsprechen. Die Klinge ist typischerweise auf einem Trägerrahmen montiert und wird pneumatisch belastet, um einen konstanten Druck aufrechtzuerhalten. Der Abstand zwischen Klinge und Trommel wird eingestellt, um Schäden zu vermeiden und gleichzeitig eine vollständige Entfernung zu gewährleisten. Die Lineargeschwindigkeit der Klinge entspricht der Trommeldrehzahl, und die Baugruppe ist für verschiedene Kuchenstärken und Materialien ausgelegt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schaberklingenbreite500–3000 mmMatch drum face width
Klingendicke3–10 mmThicker for abrasive solids
KlingenmaterialSS304/316L, PTFE, UHMWPECorrosion and wear resistanceASTM A240
Schneidenwinkel15–45 °Lower angle for softer cakes
Spalt zwischen Klinge und Trommel0.5–3.0 mmAdjustable; too small causes wear
Betriebsdruck0.2–0.6 MPaPneumatic loading force
Betriebstemperatur-10–80 °CHigher for special materials
Lineargeschwindigkeit der Klinge0.1–0.5 m/sMatch drum rotation speed
Positioniergenauigkeit±0.05 mmEnsures uniform cake removal
Gewicht20–150 kgDepends on width and material
Befestigungslochdurchmesser10–20 mmFor bolting to support frameISO 273
OberflächenrauheitRa 0.8–3.2 µmSmoother for sticky materialsISO 4287

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl (z.B. 1.4301, 1.4401) Verschleißfester legierter Stahl Polyurethan oder Gummi (für Klingenspitzen)

Komponenten / BOM

Components / BOM
  • Schabermesser
    Primäres Kontaktelement, das den Filterkuchen physikalisch von der Trommeloberfläche trennt.
    Material: Verschleißfester Stahl oder polyurethanbeschichteter Stahl
  • Klingenhalter / Montagewinkel
    Sichert die Abstreifklinge und ermöglicht eine präzise Einstellung ihres Winkels und ihrer Position.
    Material: Kohlenstoffstahl oder rostfreier Stahl
  • Einstellmechanismus
    Ermöglicht die Feinjustierung des Anpressdrucks, Winkels und der Ausrichtung der Klinge während des Betriebs und der Wartung.
    Material: Stahl
  • Stützrahmen
    Bietet starre strukturelle Unterstützung für die gesamte Baugruppe und befestigt diese am Hauptfilterrahmen.
    Material: Kohlenstoffstahl
  • Pneumatische Ladeeinheit
    Presst die Klinge mit konstanter Kraft gegen die Trommel, während Klinge und Trommel verschleißen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Filterkuchenschichtdicken-Variation übersteigt ±25 % vom Konstruktionswert von 15 mm Ungleichmäßige Belastung der Schaberklinge verursacht Torsionsspannungskonzentration an den Montagebolzen Installieren Sie Dickenüberwachungssensoren mit PID-gesteuertem Schaberanpressdruck-Einstellsystem
Korrosives Filtrat mit pH-Wert <2,0 oder >12,0 für längere Dauer (>100 Stunden) Spannungsrisskorrosion in 1.4404 (316L) Edelstahlkomponenten bei Spannungen >150 MPa Verwenden Sie Duplex-Edelstahl (Werkstoffnummer 1.4462) mit PREN >35 für kritische Komponenten

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 m/s Schaberklingenspitzen-Geschwindigkeit, 0,1-0,5 MPa hydraulischer Druck, -10°C bis +80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Schaberklingenspitzen-Geschwindigkeit über 3,5 m/s verursacht Klingenverbiegung >5 mm, hydraulischer Druck >0,6 MPa verursacht Dichtungsversagen, Temperatur >100°C degradiert Polymerklingenmaterialien
Übermäßige Zentrifugalkraft bei hohen Drehzahlen verursacht Klingenverbiegung über die Elastizitätsgrenze hinaus (Elastizitätsmodul 200 GPa für Stahlklingen), hydraulischer Druck über den Dichtungskonstruktionsgrenzen verursacht Extrusionsversagen (Dichtungsextrusionsspalt <0,05 mm), thermische Ausdehnungsdifferenz zwischen Metallbefestigung und Polymerklingenmaterialien (CTE-Differenz 15×10⁻⁶/°C) verursacht Spannungskonzentration
Fertigungskontext
Abstreifbaugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 0,5 bar (7,25 psi) Vakuum
Durchflussrate:Abhängig von Trommeldrehzahl und Schabergeometrie
Betriebstemperatur:Umgebungstemperatur bis 100°C (212°F)
Montage- und Anwendungskompatibilität
Mineralische Suspensionen (z.B. Gips, Kalkstein)Chemische Prozessfeststoffe (z.B. ausgefällte Salze)Lebensmittelgeeignete Partikel (z.B. Stärke, Zuckerkristalle)
Nicht geeignet: Hochabrasive Suspensionen mit >60 % Siliciumdioxidgehalt oder korrosive Umgebungen mit pH-Wert <2 oder >12
Auslegungsdaten
  • Trommeldurchmesser und Drehzahl (U/min)
  • Feststoffbeladungsrate (kg/m²·h)
  • Erforderliche Kuchenschichtdicke und Feuchtigkeitsgehalt

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Abnutzung an Schaberklingen
Ursache: Abrasive Erosion durch Partikel im verarbeiteten Material, führt zu Abstumpfung, Ausdünnung oder Bruch der Klinge, reduziert die Schabereffizienz und kann Produktkontamination oder Geräteschäden verursachen.
Lagerausfall im Antriebsmechanismus
Ursache: Unzureichende Schmierung, Eindringen von Verunreinigungen (Feuchtigkeit, Staub) oder Fehlausrichtung verursachen Überhitzung, erhöhte Reibung und schließlich Blockierung oder katastrophalen Ausfall, der den Betrieb der Baugruppe stoppt.
Wartungsindikatoren
  • Ungewöhnliche Schleif-, Schaber- oder Klopfgeräusche von der Baugruppe, die auf Klingenkontakt mit unbeabsichtigten Oberflächen, Lagerprobleme oder mechanische Behinderungen hinweisen.
  • Sichtbarer Materialaufbau, Leckage oder Auslaufen im Schaberbereich, deutet auf Klingenineffizienz, Dichtungsausfall oder Fehlausrichtung hin, die zu unsachgemäßer Materialhandhabung führt.
Technische Hinweise
  • Implementieren Sie einen vorausschauenden Wartungsplan unter Verwendung von Schwingungsanalyse und Thermografie, um den Lagerzustand und den Klingenzustand zu überwachen, und ermöglichen Sie so rechtzeitige Eingriffe vor Ausfällen.
  • Verwenden Sie verschleißfeste Materialien (z.B. gehärteter Stahl oder Keramikbeschichtungen) für Schaberklingen und stellen Sie eine korrekte Ausrichtung während der Installation sicher, um abrasiven Verschleiß zu reduzieren und die Bauteillebensdauer zu verlängern.

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.50-1985 Werkzeugmaschinen - Werkzeughaltung und SpannmittelDIN 8589-1:2003 Fertigungsverfahren - Spanen - Teil 1: Allgemeines
Fertigungsgenauigkeit
  • Lagerbohrungsdurchmesser: +/-0,01 mm
  • Klingenschneiden-Ebenheit: 0,05 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Materialhärteprüfung (Rockwell C)

Hersteller von Abstreifbaugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Funktion einer Abstreifbaugruppe in einem Drehtrommel-Vakuumfilter?

Sie entfernt kontinuierlich den Filterkuchen von der Trommeloberfläche, um die Filtrationsleistung aufrechtzuerhalten und Verstopfungen zu verhindern.

Welche Materialien werden üblicherweise für Abstreifklingen verwendet?

Edelstahl (304, 316), verschleißfester legierter Stahl und Polyurethan oder Gummi für Klingenspitzen, je nach Anwendung.

Wie wird der Abstand zwischen Klinge und Trommel eingestellt?

Der Abstand ist einstellbar, typischerweise zwischen 0,5 und 3,0 mm, und muss eingestellt werden, um Verschleiß zu vermeiden und gleichzeitig eine vollständige Kuchenentfernung zu gewährleisten.

Welche Normen gelten für Parameter der Abstreifbaugruppe?

Relevante Normen umfassen ASTM A240 für Klingenmaterial, ISO 273 für Montagelöcher und ISO 4287 für Oberflächenrauheit. Bestätigen Sie die Konformität mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Abstreifbaugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Abstreifbaugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Abstimmmechanismen
Nächstes Produkt
Abtriebsnabe
AngebotChat