Strukturierte Fertigungsdaten · 2026

Werkzeughalter / Spannzangenfutter

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeughalter / Spannzangenfutter im Bereich Maschinen- und Anlagenbau anhand von Spannbereich bis Rundlaufgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkzeughalter / Spannzangenfutter wird durch die Baugruppe aus Spannzange und Spannfuttergehäuse/Mutter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Präzisions-Spannvorrichtung, die Schneidwerkzeuge sicher in Werkzeugmaschinenspindeln hält.
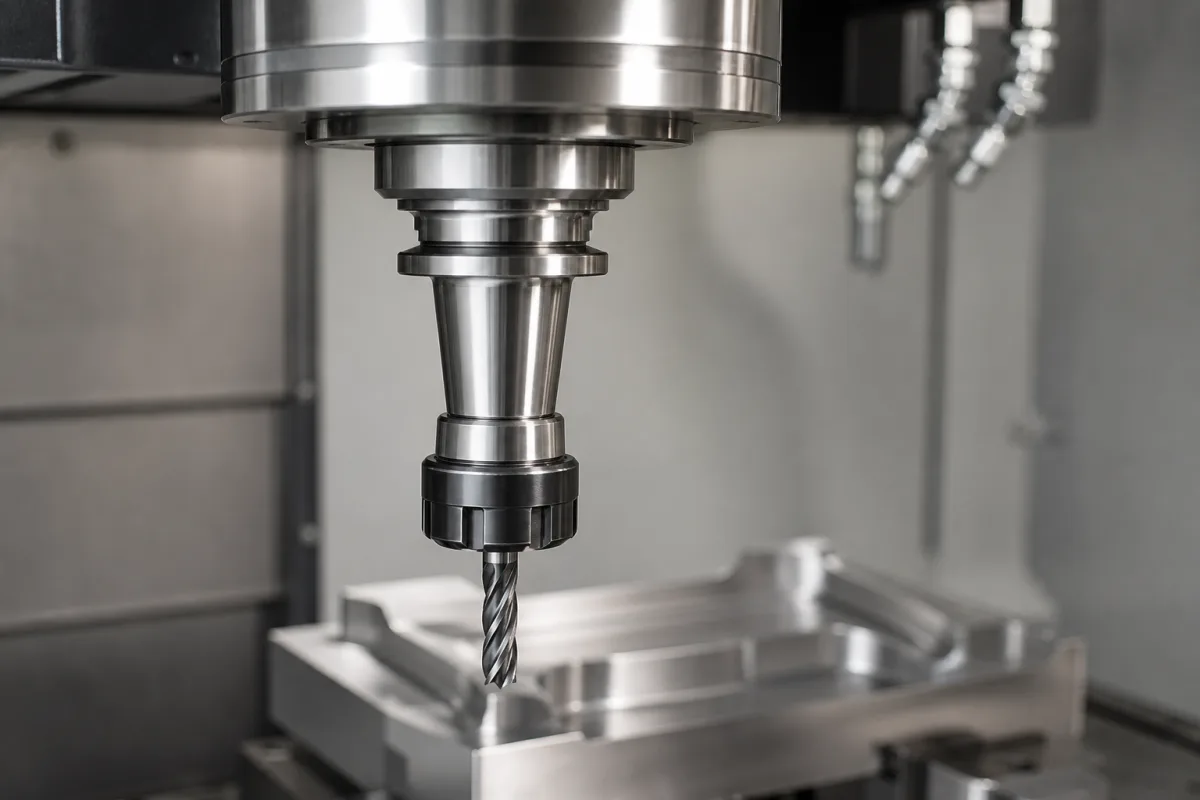
Werkzeughalter / Spannzangenfutter in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Spannzangenfutter ist eine kritische Komponente der Werkzeugkopf-Baugruppe in Werkzeugmaschinen. Es stellt die Schnittstelle zwischen der Werkzeugmaschinenspindel und dem Schneidwerkzeug dar und gewährleistet präzise Werkzeugpositionierung, Konzentrizität und sichere Spannkraft während der Bearbeitung. Diese Komponente ist entscheidend für die Aufrechterhaltung von Genauigkeit und Wiederholbarkeit bei Fräs-, Bohr- und anderen Bearbeitungsprozessen.

Das Spannzangenfutter arbeitet nach einem bewährten Prinzip: Eine konische, geschlitzte Spannzange zieht sich gleichmäßig zusammen, wenn sie durch eine Zugstange oder einen anderen Mechanismus in eine passende konische Bohrung gezogen wird. Dies erzeugt eine hochpräzise, hochgriffige Spannkraft auf den Werkzeugschaft, minimiert Rundlaufabweichungen und verhindert ein Verrutschen des Werkzeugs unter Last.

Wichtige Spezifikationen umfassen einen Spannbereich von 1–32 mm (gemäß ISO 15488), Rundlaufgenauigkeit von ≤0,005 mm bei 3×D von der Nase (höhere Präzision verfügbar) und eine maximale Drehzahl von 15.000–30.000 U/min, abhängig von Wuchtgüte und Größe. Die Wuchtgüte reicht von G2,5 bis G6,3 (gemäß ISO 1940-1), wobei G2,5 für Hochgeschwindigkeitsbearbeitung empfohlen wird. Kegelschnittstellen umfassen BT30–BT50 (gemäß ISO 7388-1), andere Kegel wie SK, HSK und CAT sind verfügbar. Versionen mit Durchlaufkühlung unterstützen Kühlmitteldruck bis 10 MPa (gemäß ISO 7388-1). Die Betriebstemperatur reicht von -20°C bis 120°C, die Oberflächenhärte beträgt HRC 58–62 (gemäß ISO 6508), das Gewicht reicht von 0,5–8,0 kg und die Spannkraft von 20–80 kN (gemäß ISO 15488).

Das Material ist legierter Stahl. Diese Werte sind Referenzbereiche des Verzeichnisses; die tatsächlichen Spezifikationen müssen mit dem Hersteller oder Lieferanten für das jeweilige Modell und die Anwendung bestätigt werden. Die aufgeführten Normen dienen nur als Beschaffungs- und Verifizierungsreferenz und sind kein Nachweis für Zertifizierung oder Konformität.

Funktionsprinzip

Das Spannzangenfutter verwendet eine konische, geschlitzte Spannzange, die sich gleichmäßig zusammenzieht, wenn sie durch eine Zugstange oder einen anderen Mechanismus in eine passende konische Bohrung gezogen wird. Dies erzeugt eine hochpräzise, hochgriffige Spannkraft auf den Werkzeugschaft und gewährleistet Konzentrizität und sicheres Halten während der Bearbeitung. Der Kegelwinkel und das Spannzangendesign sind entscheidend für eine gleichmäßige radiale Spannung und minimale Rundlaufabweichung.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannbereich1–32 mmRange of shank diameters that can be clampedISO 15488
Rundlaufgenauigkeit≤0.005 mmAt 3×D from nose; higher precision availableISO 15488
Maximale Drehzahl15000–30000 rpmDepends on balance grade and sizeISO 15488
WuchtgüteG2.5–G6.3For high-speed machining, specify G2.5ISO 1940-1
KegelschnittstelleBT30–BT50Other tapers available: SK, HSK, CATISO 7388-1
Kühlmitteldruck≤10 MPaFor through-coolant versionsISO 7388-1
Betriebstemperatur-20–120 °CSeals may limit range
HärteHRC 58–62Surface hardness for wear resistanceISO 6508
Gewicht0.5–8.0 kgDepends on size and type
Spannkraft20–80 kNFor collet chucks; varies with sizeISO 15488

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierter Stahl

Komponenten / BOM

Components / BOM
  • Spannzange
    Die auswechselbare, konische und geschlitzte Hülse, die direkt den Werkzeugschaft greift.
    Material: Federstahl oder Legierungsstahl
  • Spannfuttergehäuse/Mutter
    Das Hauptgehäuse, das das Spannfutter aufnimmt und den Mechanismus (häufig eine Gewindemutter) zur Kompression bereitstellt.
    Material: Legierter Stahl
  • Kegelschaft
    Die präzisionsbearbeitete konische Schnittstelle, die mit der Werkzeugmaschinenspindel kuppelt.
    Material: Vergüteter Legierungsstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermischer Ausdehnungsunterschied zwischen Spannzange (α_Spannzange = 11,5×10^-6 K^-1) und Werkzeugschaft (α_Werkzeug = 13,0×10^-6 K^-1) Werkzeugrutschen während Hochgeschwindigkeitsbearbeitung Temperaturkompensierende Spannzangenkonstruktion mit bimetallischen Elementen implementieren, Kryogene Kühlung verwenden, um ΔT < 50°C zu halten
Zyklische Biegespannung aus unterbrochenem Schnitt überschreitet die Ermüdungsgrenze (σ_f = 350 MPa für gehärteten Stahl) Spannzangenfingerbruch an Spannungskonzentrationspunkten Kugelstrahlen zur Erzeugung von Druckeigenspannungen (-200 MPa) anwenden, Elliptische Ausrundungsübergänge mit Radius ≥ 1,5 mm konstruieren

Technische Bewertung

Betriebsbereich
Betriebsbereich
Spannkraft: 500-15000 N, Laufabweichungstoleranz: 0,003-0,010 mm, Maximale Drehzahl: 8000-25000 U/min
Belastungs- und Ausfallgrenzen
Spannkraft fällt unter 400 N, Laufabweichung überschreitet 0,015 mm, Drehzahl überschreitet 28000 U/min
Elastische Verformung der Spannzangenfinger überschreitet die Streckgrenze (σ_y = 600 MPa für Federstahl), Hertzsche Pressung überschreitet die Materialermüdungsgrenze (σ_f = 300 MPa), Zentrifugalkraft überschreitet die Spannkraft bei kritischer Drehzahl
Fertigungskontext
Werkzeughalter / Spannzangenfutter wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10 bar hydraulische Spannkraft
Weitere Spezifikationen:Max. Spindeldrehzahl: 25.000 U/min, Laufabweichungstoleranz: ≤0,003 mm TIR
Betriebstemperatur:-20°C bis 120°C
Montage- und Anwendungskompatibilität
Kühlmittelbasierte Bearbeitung (wasserlösliche Öle)Trockenbearbeitung (Druckluftumgebungen)MQL-Systeme (Minimalmengenschmierung)
Nicht geeignet: Abrasive Schleifmittelumgebungen mit hoher Partikelkonzentration
Auslegungsdaten
  • Werkzeugschaftdurchmesser und Toleranz
  • Maschinenspindel-Kegeltyp (z.B. CAT40, BT30, HSK63)
  • Erforderliche Spannkraft für den Bearbeitungsvorgang

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Laufabweichung und Konzentrizitätsverlust
Ursache: Verschleiß an der Kegelverbindung durch wiederholte Werkzeugwechsel, Kontamination (Späne, Kühlmittelrückstände) oder unsachgemäßes Anliegen aufgrund unzureichender Reinigung/Wartung
Degradation der Greifkraft
Ursache: Ermüdung oder Verschleiß der Spannzangenfinger/Federn durch zyklische Belastung, thermische Ausdehnungsunterschiede oder Überschreitung der Auslegungsgrenzen durch Überanziehen
Wartungsindikatoren
  • Hörbare Vibration oder Rattern während der Bearbeitungsvorgänge
  • Sichtbares Werkzeugrutschen oder inkonsistente Werkzeugüberstandslänge nach dem Spannen
Technische Hinweise
  • Regelmäßige Reinigung von Kegel und Spannzange mit zugelassenen Lösungsmitteln und fusselfreien Tüchern implementieren, um verschleißinduzierende Kontamination zu verhindern
  • Drehmomentbegrenzungsvorrichtungen für Spannzangenmuttern verwenden und die empfohlenen Anziehvorgaben des Herstellers einhalten, um eine Überlastung der Komponenten zu vermeiden

Konformität und Fertigungsnormen

Referenznormen
ISO 7388-1:2007 (Werkzeughalter für automatische Werkzeugwechsler)ANSI/ASME B5.50-2009 (Werkzeugschäfte für Bearbeitungszentren)DIN 69893-1:2012 (Werkzeughalter für automatische Werkzeugwechsler)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,005 mm
  • Laufabweichung an der Nase: 0,003 mm TIR
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Dynamischer Auswuchtversuch

Hersteller von Werkzeughalter / Spannzangenfutter

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Spannbereich dieses Spannzangenfutters?

Der Spannbereich beträgt 1–32 mm gemäß ISO 15488. Dies ist ein Referenzbereich; der tatsächliche Bereich für ein bestimmtes Modell kann variieren. Bitte mit dem Hersteller bestätigen.

Welche Rundlaufgenauigkeit ist zu erwarten?

Die Rundlaufgenauigkeit beträgt ≤0,005 mm bei 3×D von der Nase, höhere Präzision ist verfügbar. Dies entspricht ISO 15488. Die tatsächliche Leistung hängt vom Modell und der Anwendung ab.

Welche Kegelschnittstellen sind verfügbar?

Standard-Kegelschnittstellen umfassen BT30–BT50 gemäß ISO 7388-1. Andere Kegel wie SK, HSK und CAT sind ebenfalls verfügbar. Verifizieren Sie die passende Schnittstelle für Ihre Spindel.

Was ist die maximale Drehzahl?

Die maximale Drehzahl beträgt 15.000–30.000 U/min, abhängig von Wuchtgüte und Größe. Für Hochgeschwindigkeitsbearbeitung wird Wuchtgüte G2,5 gemäß ISO 1940-1 empfohlen. Bestätigen Sie die Drehzahl mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkzeughalter / Spannzangenfutter

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkzeughalter / Spannzangenfutter?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkzeughalter
Nächstes Produkt
Werkzeughalter-Greifer
AngebotChat