Strukturierte Fertigungsdaten · 2026

Werkzeugkopf-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeugkopf-Baugruppe im Bereich Maschinen- und Anlagenbau anhand von Betriebsdruck bis Werkzeugschaftdurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkzeugkopf-Baugruppe wird durch die Baugruppe aus Spindelnase / Konus und Werkzeughalter / Spannzangenfutter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die Baugruppe, die Schneid-, Form- oder Finishwerkzeuge in einer Kantenbearbeitungseinheit enthält

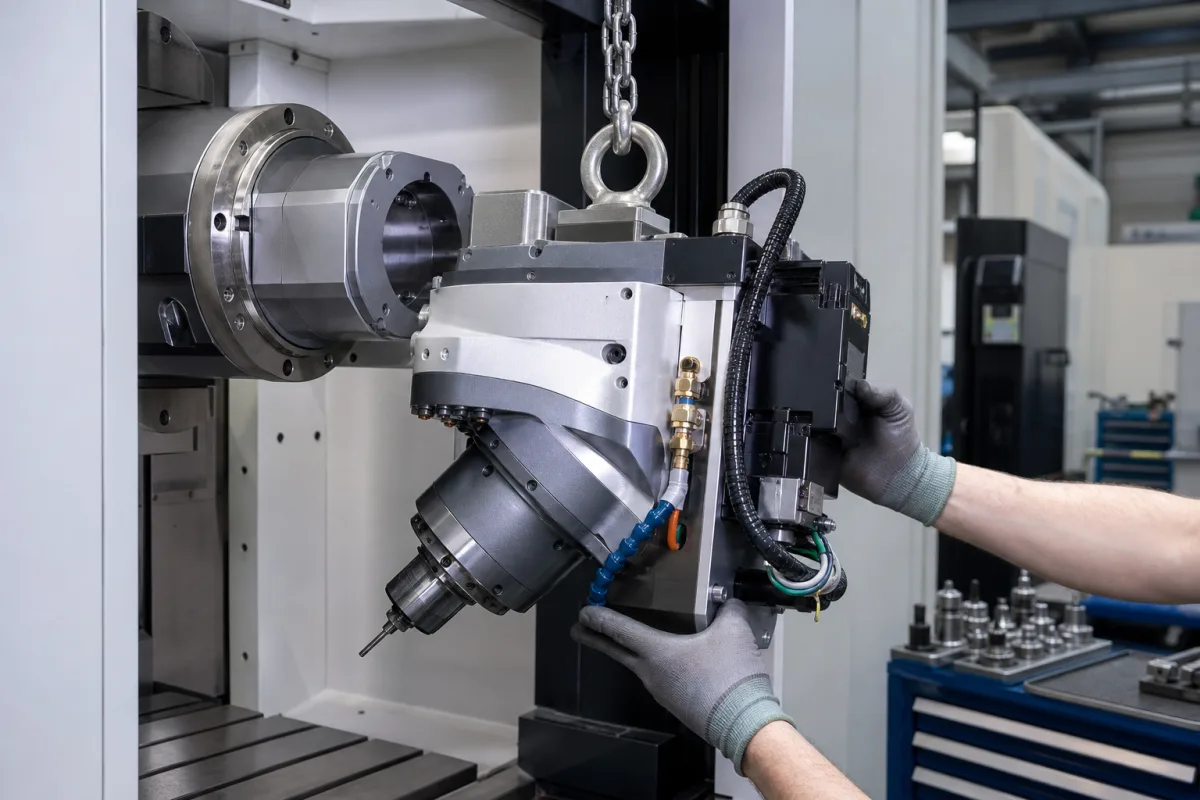
Werkzeugkopf-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Werkzeugkopf-Baugruppe ist eine kritische Komponente einer Kantenbearbeitungseinheit, die dazu dient, die aktiven Werkzeugelemente für die Bearbeitung, das Anfasen oder das Finishen von Werkstückkanten aufzunehmen und zu positionieren. Sie umfasst typischerweise Werkzeughalter, Montageschnittstellen und kann Mechanismen zur Werkzeugeinstellung, Indexierung oder zum Austausch enthalten. Die Baugruppe fixiert das Schneid- oder Finishwerkzeug (z. B. Fräser, Schleifscheibe) und bietet eine starre Schnittstelle zwischen dem Werkzeug und dem Bewegungssystem der Maschine (z. B. Spindel, Linearachse). Sie überträgt Kraft und Bewegung von der Maschine auf das Werkzeug und ermöglicht so eine präzise Materialabtragung oder Oberflächenbehandlung entlang der Werkstückkanten. Zu den wichtigsten Parametern für die Auswahl gehören Betriebsdruck (1,0–1,6 MPa), Werkzeugschaftdurchmesser (12–32 mm), Spindeldrehzahlbereich (3000–12000 U/min), Positioniergenauigkeit (±0,02 mm nach ISO 230-2), Wiederholgenauigkeit (±0,01 mm nach ISO 230-2), maximales Werkzeuggewicht (5 kg), Betriebstemperaturbereich (5–45 °C), relative Luftfeuchtigkeit (30–85 % nicht kondensierend), Schutzart (IP54–IP65 nach IEC 60529), Versorgungsspannung (24 V DC ±10 %), Leistungsaufnahme (0,5–1,5 kW), Gewicht (25–40 kg) und Abmessungen (300×200×250 mm). Die hinterlegten Materialien umfassen legierten Stahl und Präzisionslager. Diese Werte sind Referenzbereiche für das Verzeichnis und müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden. Die Baugruppe ist für die Integration in Kantenbearbeitungssysteme ausgelegt, und ihre Leistung beeinflusst direkt die Kantenqualität und Prozesskonsistenz. Eine ordnungsgemäße Installation, Ausrichtung und Wartung sind unerlässlich, um die angegebene Genauigkeit und Wiederholbarkeit zu erreichen. Benutzer sollten bestätigen, dass die Werkzeugkopf-Baugruppe mit der Schnittstelle ihrer Maschine kompatibel ist und dass alle Betriebsparameter innerhalb der empfohlenen Bereiche liegen, um Probleme wie Unwucht oder Schmierung zu vermeiden. Eine regelmäßige Inspektion der Verschleißteile und die Einhaltung der Herstellerrichtlinien werden empfohlen, um einen zuverlässigen Betrieb zu gewährleisten und vorzeitigen Ausfall zu verhindern.

Funktionsprinzip

Die Werkzeugkopf-Baugruppe fixiert das Schneid- oder Finishwerkzeug und bietet eine starre Schnittstelle zwischen dem Werkzeug und dem Bewegungssystem der Maschine. Sie überträgt Kraft und Bewegung von der Maschine auf das Werkzeug und ermöglicht so eine präzise Materialabtragung oder Oberflächenbehandlung entlang der Werkstückkanten. Die Baugruppe umfasst typischerweise Werkzeughalter und Montageschnittstellen und kann Mechanismen zur Werkzeugeinstellung, Indexierung oder zum Austausch enthalten. Durch die Fixierung des Werkzeugs in einer festen Position relativ zum Werkstück gewährleistet sie eine konsistente Kantenqualität und Maßgenauigkeit. Das Design muss den angegebenen Spindeldrehzahlbereich und das Werkzeuggewicht berücksichtigen, während die erforderliche Positioniergenauigkeit und Wiederholbarkeit erhalten bleiben. Eine korrekte Ausrichtung und Spannung sind entscheidend, um Vibrationen und Werkzeugdurchbiegung zu vermeiden, die die Kantenqualität und Werkzeuglebensdauer beeinträchtigen könnten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkzeugschaftdurchmesser12–32 mmDetermines tool compatibility
Spindeldrehzahlbereich3000–12000 rpmHigher speeds for finer finishes
Positioniergenauigkeit±0.02 mmCritical for edge qualityISO 230-2
Wiederholgenauigkeit±0.01 mmEnsures consistent resultsISO 230-2
Max. Werkzeuggewicht5 kgExceeding may cause imbalance
Betriebstemperaturbereich5–45 °COutside range affects lubrication
Relative Luftfeuchtigkeit30–85 %nicht kondensierend
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
Versorgungsspannung24 ±10% V DCFor sensors and control
Leistungsaufnahme0.5–1.5 kWDepends on spindle load
Gewicht25–40 kgAffects mounting structure
Abmessungen (L×B×H)300×200×250 mmEnvelope for integration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierungsstahl Präzisionslager

Komponenten / BOM

Components / BOM
  • Spindelnase / Konus
    Bietet die primäre mechanische und rotatorische Verbindung zum Antriebssystem der Maschine
    Material: Vergüteter Legierungsstahl
  • Werkzeughalter / Spannzangenfutter
    Klemmt und zentriert den Schaft des Schneidwerkzeugs
    Material: Stahl oder Hartmetall
  • Verriegelungsmechanismus
    Sichert den Werkzeughalter in Position (z.B. Spannzylinder, Sicherungsmutter)
    Material: Stahl
  • Lagergehäuse
    Beherbergt die Präzisionslager, die die rotierende Baugruppe abstützen
    Material: Gusseisen oder Stahl
  • Werkzeugeinstellmechanismus
    Ermöglicht das Auslegen, Indexieren oder Wechseln des Werkzeugs, ohne den Kopf zu demontieren.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmitteldurchflussrate fällt unter 2,5 L/min Thermisch bedingte Lockerung der Werkzeugaufnahmekegel Integration redundanter Durchflusssensoren mit 0,1 L/min Auflösung und automatischer Spindelabschaltung bei 2,0 L/min Schwellenwert
Spanansammlung übersteigt 15 mm³/s in Werkzeugnut Erhöhtes Schnittmoment verursacht Spindelmotorüberlast bei 12 N·m Schwellenwert Implementierung eines adaptiven Vorschubreduktionsalgorithmus basierend auf Echtzeit-Drehmomentüberwachung mit 0,1 N·m Auflösung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,5 kN Schnittkraft, 500-8000 U/min Spindeldrehzahl, +5°C bis +45°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Schnittkraft über 4,2 kN, Spindeldrehzahl über 8500 U/min, Lagertemperatur erreicht 120°C, Werkzeugdurchbiegung über 0,15 mm
Hertzsche Kontaktspannung über 1,5 GPa verursacht Lagerschalenausbröckelung, thermische Ausdehnungsdifferenz (α_Werkzeug=11×10⁻⁶/K vs α_Halter=23×10⁻⁶/K) induziert Klemmkraftverlust, Ratterschwingung bei Eigenfrequenz 350±20 Hz führt zu Werkzeugbruch
Fertigungskontext
Werkzeugkopf-Baugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 100 bar
Durchflussrate:Bis zu 50 L/min
Betriebstemperatur:+5°C bis +45°C
slurry concentration:Bis zu 30 % Feststoffanteil nach Gewicht
Montage- und Anwendungskompatibilität
EdelstahlAluminiumlegierungVerbundwerkstoffe
Nicht geeignet: Hochkorrosive chemische Umgebungen
Auslegungsdaten
  • Materialhärte (HRC)
  • Erforderliche Oberflächengüte (Ra)
  • Werkstückdicke (mm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdungsbruch
Ursache: Zyklische Belastung durch intermittierende Schnittkräfte, die zur unterirdischen Rissausbreitung in Lagerlaufbahnen führt
Wellenfehlausrichtung und Verschleiß
Ursache: Unsachgemäße Installation oder Fundamentabsenkung, die zu Winkel-/Parallelfehlausrichtung führt und beschleunigten Dichtungs- und Lagerverschleiß verursacht
Wartungsindikatoren
  • Hochfrequente Vibrationen begleitet von hörbarem Pfeifen während des Betriebs
  • Sichtbare Metallpartikelansammlung in Schmierreservoirs oder abnormale Wärmeverfärbung auf Gehäuseoberflächen
Technische Hinweise
  • Implementierung einer präzisen Laserausrichtung während der Installation und vierteljährlicher Verifizierungsprüfungen, um die Wellenausrichtung innerhalb von 0,002 Zoll pro Zoll zu halten
  • Etablierung eines zustandsbasierten Schmierprogramms unter Verwendung von Ölanalysentrends zur Optimierung der Viskosität und Kontaminationskontrolle zwischen geplanten Wartungsintervallen

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19-2019 Leistungsanforderungen für SchutzeinrichtungenDIN 69893-1:2012 Werkzeugaufnahmen für Fräs- und Bohrmaschinen
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Verifizierung via Koordinatenmessmaschine (KMM)
  • Härteprüfung nach Rockwell oder Brinell

Hersteller von Werkzeugkopf-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Funktion der Werkzeugkopf-Baugruppe?

Die Werkzeugkopf-Baugruppe nimmt die aktiven Werkzeugelemente (z. B. Fräser, Schleifscheibe) in einer Kantenbearbeitungseinheit auf und positioniert sie. Sie bietet eine starre Schnittstelle zwischen dem Werkzeug und dem Bewegungssystem der Maschine und überträgt Kraft und Bewegung, um eine präzise Kantenbearbeitung, Anfasen oder Finishen zu ermöglichen.

Welche Schlüsselparameter sind bei der Auswahl einer Werkzeugkopf-Baugruppe zu beachten?

Zu den Schlüsselparametern gehören Betriebsdruck (1,0–1,6 MPa), Werkzeugschaftdurchmesser (12–32 mm), Spindeldrehzahlbereich (3000–12000 U/min), Positioniergenauigkeit (±0,02 mm), Wiederholgenauigkeit (±0,01 mm), maximales Werkzeuggewicht (5 kg), Betriebstemperaturbereich (5–45 °C), relative Luftfeuchtigkeit (30–85 %), Schutzart (IP54–IP65), Versorgungsspannung (24 V DC), Leistungsaufnahme (0,5–1,5 kW), Gewicht (25–40 kg) und Abmessungen (300×200×250 mm). Dies sind Referenzbereiche; verifizieren Sie sie mit dem Hersteller für Ihr spezifisches Modell.

Welche Normen werden für die Werkzeugkopf-Baugruppe referenziert?

Die Parameter referenzieren, ISO 230-2 für Positioniergenauigkeit und Wiederholbarkeit sowie IEC 60529 für Schutzart. Diese Normen sind Beschaffungs-/Verifizierungsreferenzen und implizieren keine Zertifizierung eines bestimmten Produkts. Bestätigen Sie die Konformität immer mit dem Lieferanten.

Welche Wartungssignale deuten auf mögliche Probleme mit der Werkzeugkopf-Baugruppe hin?

Anzeichen für Verschleiß oder Fehlausrichtung sind erhöhte Vibrationen, reduzierte Kantenqualität, Verlust der Positioniergenauigkeit oder ungewöhnliche Geräusche. Das Überschreiten des maximalen Werkzeuggewichts (5 kg) kann Unwucht verursachen. Das Arbeiten außerhalb des Temperaturbereichs (5–45 °C) kann die Schmierung beeinträchtigen. Regelmäßige Inspektion und Einhaltung der Herstellerrichtlinien werden empfohlen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkzeugkopf-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkzeugkopf-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkzeugidentifikationssystem
Nächstes Produkt
Werkzeugkörper/Gehäuse
AngebotChat