Strukturierte Fertigungsdaten · 2026

Elektroband-Schnittkern

Auf Basis strukturierter CNFX-Herstellerprofile wird Elektroband-Schnittkern im Bereich Herstellung von Elektromotoren, Generatoren und Transformatoren anhand von Kernverlust bei 1,5T/50Hz bis Stapelfaktor eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Elektroband-Schnittkern wird durch die Baugruppe aus Elektroblechpaket und Zwischenlagenisolierung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

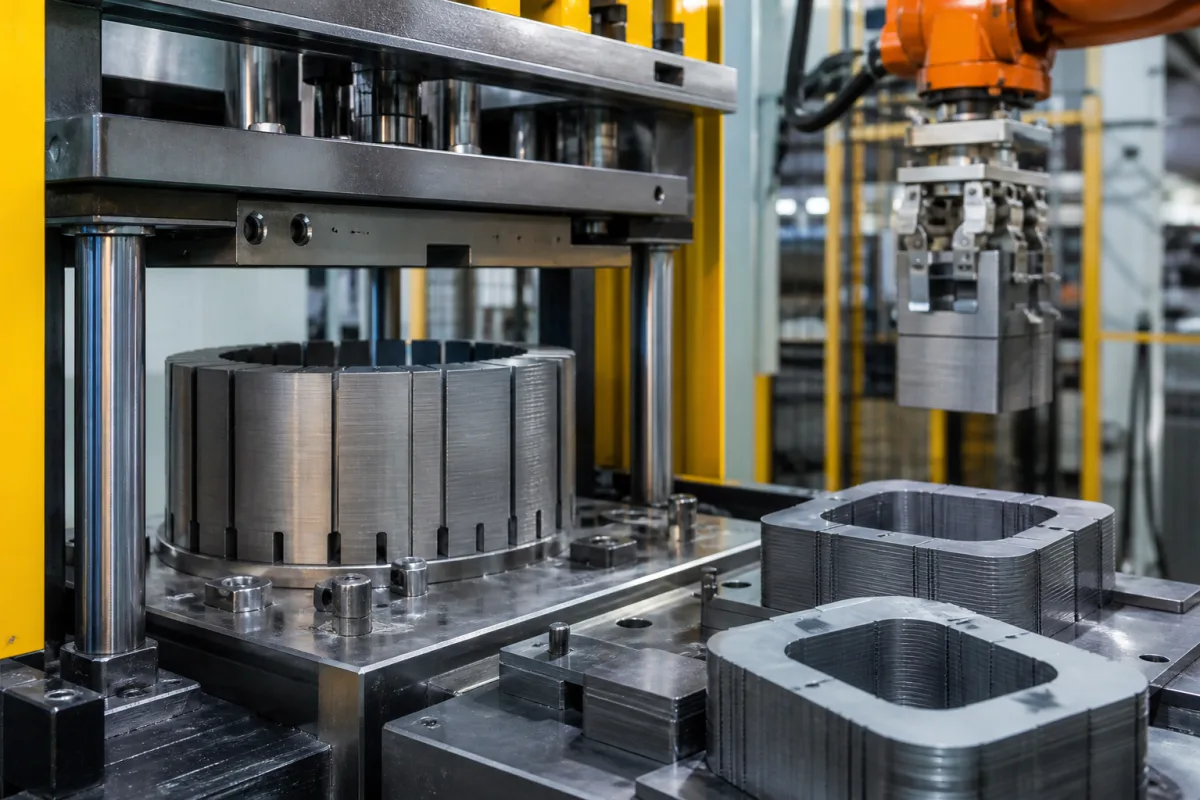
Gestapelte Elektroband-Lamellen bilden Magnetkerne für Motoren, Generatoren und Transformatoren

Elektroband-Schnittkern in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Elektroband-Schnittkerne bestehen aus präzise gestanzten und gestapelten dünnen Siliziumstahlblechen, die darauf ausgelegt sind, Wirbelstromverluste in elektromagnetischen Geräten zu minimieren. Diese Kerne dienen als grundlegende magnetische Kreiskomponente in Elektromotoren, Generatoren und Transformatoren, indem sie den magnetischen Fluss effizient leiten und gleichzeitig Energieverluste in Form von Wärme reduzieren. Die Lamellen sind durch eine dünne Beschichtung voneinander isoliert, um elektrische Kurzschlüsse zwischen den Schichten zu verhindern. Richtiges Stapeln und Montieren sind entscheidend für optimale magnetische Leistung und mechanische Stabilität in rotierenden und statischen elektromagnetischen Geräten.

Typische Parameter für solche Kerne umfassen Kernverluste bei 1,5 T/50 Hz von 2,0–4,5 W/kg, einen Stapelfaktor von 0,95–0,97, eine Lamellendicke von 0,20–0,35 mm und ein Kerngwicht von 5–500 kg. Die maximale Betriebstemperatur beträgt 180–220 °C, der Oberflächenisolationswiderstand mindestens 5 Ω·cm² und die magnetische Flussdichte (B25) 1,5–1,8 T. Die Zugfestigkeit liegt zwischen 350 und 550 MPa, die Maßtoleranz bei ±0,05 mm, die Dicke der Isolationsbeschichtung bei 1–3 μm, die Gratehöhe bei ≤0,03 mm und die Ebenheit bei ≤0,1 mm/m. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden.

Häufig verwendete Materialien sind kornorientiertes Elektroband, nicht kornorientiertes Elektroband und Siliziumstahllegierung. Relevante Normen zur Verifizierung sind IEC 60404-2, IEC 60404-13, IEC 60404-8-1, IEC 60085, IEC 60404-1, ASTM A34, ISO 2768-m, ISO 13715 und ISO 1101. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Dünne isolierte Stahlbleche werden zu einem massiven Kern gestapelt, der den magnetischen Fluss leitet und gleichzeitig Wirbelströme durch elektrische Isolierung zwischen den Lamellen minimiert. Die Isolationsbeschichtung auf jedem Blech verhindert elektrische Durchgängigkeit zwischen den Schichten, wodurch Wirbelströme auf einzelne Lamellen beschränkt bleiben und Leistungsverluste reduziert werden. Der Stapelfaktor gibt den Anteil massiven Stahls im Kernvolumen an und beeinflusst die magnetische Leistung. Richtiger Stapeldruck und Ausrichtung gewährleisten mechanische Stabilität und konsistente magnetische Eigenschaften.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Kernverlust bei 1,5T/50Hz2.0–4.5 W/kgSpezifischer Leistungsverlust bei 1,5 Tesla Induktion und 50Hz FrequenzIEC 60404-2
Stapelfaktor0.95–0.97 %Prozentualer Anteil von massivem Stahl am GesamtkernvolumenIEC 60404-13
Blechdicke0.20–0.35 mmDicke einzelner StahlblecheIEC 60404-8-1
Kerngewicht5–500 kgGesamtmasse des montierten Blechpakets
Maximale Betriebstemperatur180–220 °CHöchste Temperatur, die der Kern ohne Degradation aushalten kannIEC 60085
Oberflächenisolationswiderstand≥5 Ω·cm²Elektrischer Widerstand zwischen LaminierungenIEC 60404-1
Magnetische Flussdichte (B25)1.5–1.8 THigher B25 allows smaller core for same flux.IEC 60404-2
Zugfestigkeit350–550 MPaEnsures mechanical integrity during stamping and stacking.ASTM A34
Maßtoleranz±0.05 mmCritical for assembly and magnetic performance.ISO 2768-m
Isolationsschichtdicke1–3 μmAffects stacking factor and insulation resistance.IEC 60404-1
Gratthöhe≤0.03 mmHigh burrs cause interlaminar shorts and core losses.ISO 13715
Ebenheit≤0.1 mm/mEnsures uniform stacking and magnetic performance.ISO 1101

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kornorientierter Elektrostahl Nichtkornorientierter Elektrostahl Siliziumstahllegierung

Komponenten / BOM

Components / BOM
  • Elektroblechpaket
    Bereitstellung des magnetischen Flusspfads mit minimalen Wirbelstromverlusten
    Material: Siliziumstahllegierung
  • Zwischenlagenisolierung
    Elektrische Isolierung benachbarter Stahlbleche zur Vermeidung von Wirbelströmen
    Material: Organische Beschichtung oder anorganische Oxidschicht
  • Stapelvorrichtung
    Gewährleistet präzise Ausrichtung und Kompression von Blechpaketen
    Material: Baustahl oder Aluminium
  • Endplatten
    Bietet mechanische Unterstützung und gleichmäßige Druckverteilung
    Material: Baustahl oder Isoliermaterial

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hochfrequente Oberschwingungsanteile, die 1 kHz in der Versorgungsspannung überschreiten Wirbelstromkonzentration an Lamellenkanten, die lokale Erwärmung >200°C verursacht Implementierung von 0,35 mm dicken Lamellen mit C5-Isolationsbeschichtung und abgestufter Luftspaltverteilung
Mechanische Belastung, die 120 MPa während der Presspass-Montage überschreitet Lamellenisolationsbruch, der Zwischenlamellenkurzschlüsse erzeugt Anwendung kontrollierten hydraulischen Pressens bei maximal 80 MPa mit Ausrichtungsstiften und Epoxid-Zwischenschichtverklebung

Technische Bewertung

Betriebsbereich
Betriebsbereich
1,0-1,8 Tesla magnetische Flussdichte bei 50-400 Hz Frequenz
Belastungs- und Ausfallgrenzen
Kernverlust überschreitet 2,5 W/kg bei 1,5 Tesla, 50 Hz (Güte M250-35A) oder Lamellentemperatur erreicht 150°C
Hysterese- und Wirbelstromverluste, die die Curie-Temperatur des Materials (740°C für 3% Si-Fe) überschreiten, was zu magnetischer Sättigung und thermischer Degradation der Isolationsbeschichtungen führt
Fertigungskontext
Elektroband-Schnittkern wird innerhalb von Herstellung von Elektromotoren, Generatoren und Transformatoren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

electrical steel core silicon steel lamination stack transformer core assembly motor lamination pack magnetic core stack

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 10 bar (mechanische Klemmung abhängig)
Weitere Spezifikationen:Maximale magnetische Flussdichte: 1,8-2,0 Tesla (materialabhängig), Kernverlust: 1,0-5,0 W/kg bei 1,5T/50Hz
Betriebstemperatur:-40°C bis 200°C (Betrieb), bis zu 400°C für kurzzeitige thermische Ereignisse
Montage- und Anwendungskompatibilität
Trockene Luft/StickstoffumgebungenTransformatoröl (mineralisch/synthetisch)Eingekapselte Epoxidharzsysteme
Nicht geeignet: Chlorierte oder saure Atmosphären (verursachen Korrosion und Zwischenlamellenkurzschlüsse)
Auslegungsdaten
  • Erforderliche magnetische Flussdichte (Tesla)
  • Betriebsfrequenz (Hz)
  • Kerngeometrie-Einschränkungen (Stapelhöhe, Fensterfläche, Jochabmessungen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Durchschlag der Zwischenlamellenisolierung
Ursache: Thermische Zyklen, Feuchtigkeitseintritt oder mechanische Belastung, die die Isolationsbeschichtungen beeinträchtigen, was zu Wirbelstromverlusten und lokaler Überhitzung führt.
Verformung der Kernlamellen
Ursache: Übermäßige magnetische Kräfte, mechanische Vibration oder unsachgemäße Klemmung, die Fehlausrichtung, erhöhten Magnetostriktionslärm und reduzierte magnetische Effizienz verursachen.
Wartungsindikatoren
  • Hörbares hochfrequentes Summen oder Brummen, das auf lockere Lamellen oder magnetische Sättigung hinweist
  • Sichtbare Verfärbung oder lokale Hot Spots auf der Kernoberfläche, die durch Thermografie erkannt werden
Technische Hinweise
  • Einführung kontrollierter Atmosphärenlagerung und Handhabung, um Oxidation der Isolationsbeschichtungen vor der Montage zu verhindern
  • Verwendung von drehmomentgesteuerten Klemm systemen mit nichtleitenden Abstandshaltern, um gleichmäßigen Druck aufrechtzuerhalten und gleichzeitig Kurzschlüsse der Lamellen zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ASTM A976-03(2019) Standardklassifizierung von Isolierbeschichtungen nach Zusammensetzung, relativer Isolierfähigkeit und AnwendungIEC 60404-8-7 Magnetische Werkstoffe - Teil 8-7: Spezifikationen für einzelne Werkstoffe - Kaltgewalztes kornorientiertes Elektroblechband und -blechDIN EN 10106 Kaltgewalztes nichtkornorientiertes Elektroblechband und -blech im vollbearbeiteten Zustand geliefert
Fertigungsgenauigkeit
  • Dicke: +/-0,02 mm
  • Ebenheit: 0,1 mm pro 300 mm Länge
Qualitätsprüfung
  • Epstein-Rahmen-Prüfung für magnetische Eigenschaften (Kernverluste, Permeabilität)
  • Beschichtungs-Haftfestigkeitsprüfung (Biegeprüfung oder Klebebandprüfung nach ASTM-Standards)

Hersteller von Elektroband-Schnittkern

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Lamistacks
· CN
Fertigt außerdem: Electric Motor Stator Lamination Stack、Electric Motor、Stator Assembly
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Motor Lamination Packs FAQS”
Quellseite ansehen ↗ lamistacks.com · geprüft am 2026-08-31

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der Zweck der Lamellierung von Elektroband?

Die Lamellierung mit dünnen Isolationsbeschichtungen reduziert Wirbelstromverluste. Die Isolierung zwischen den Schichten verhindert große zirkulierende Ströme und verbessert die Effizienz elektromagnetischer Geräte.

Was sind typische Kernverlustwerte?

Der Kernverlust bei 1,5 T und 50 Hz liegt typischerweise zwischen 2,0 und 4,5 W/kg, abhängig von Stahlsorte und Lamellendicke. Bestätigen Sie immer mit dem Hersteller für Ihre spezifische Anwendung.

Wie wird der Stapelfaktor gemessen?

Der Stapelfaktor ist das Verhältnis von massivem Stahlvolumen zum Gesamtkernvolumen, typischerweise 0,95–0,97. Er wird gemäß IEC 60404-13 gemessen und beeinflusst die magnetische Leistung.

Welche Normen gelten für Schnittkerne?

Häufige Normen sind IEC 60404-2 für Kernverlust, IEC 60404-13 für Stapelfaktor und IEC 60404-1 für Isolationswiderstand. Bestätigen Sie die Konformität mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Elektromotoren, Generatoren und Transformatoren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Elektroband-Schnittkern

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Elektroband-Schnittkern?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Elektromotor-Montage- und Prüfsystem
Nächstes Produkt
Elektromotor-Spulen-Imprägnier- und Aushärteofen
AngebotChat