Strukturierte Fertigungsdaten · 2026

Automatisiertes Montagesystem für Leuchten

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Montagesystem für Leuchten im Bereich Herstellung von Beleuchtungsgeräten anhand von Produktionsrate bis Zykluszeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Montagesystem für Leuchten wird durch die Baugruppe aus Fördersystem und Roboter-Montagearme beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

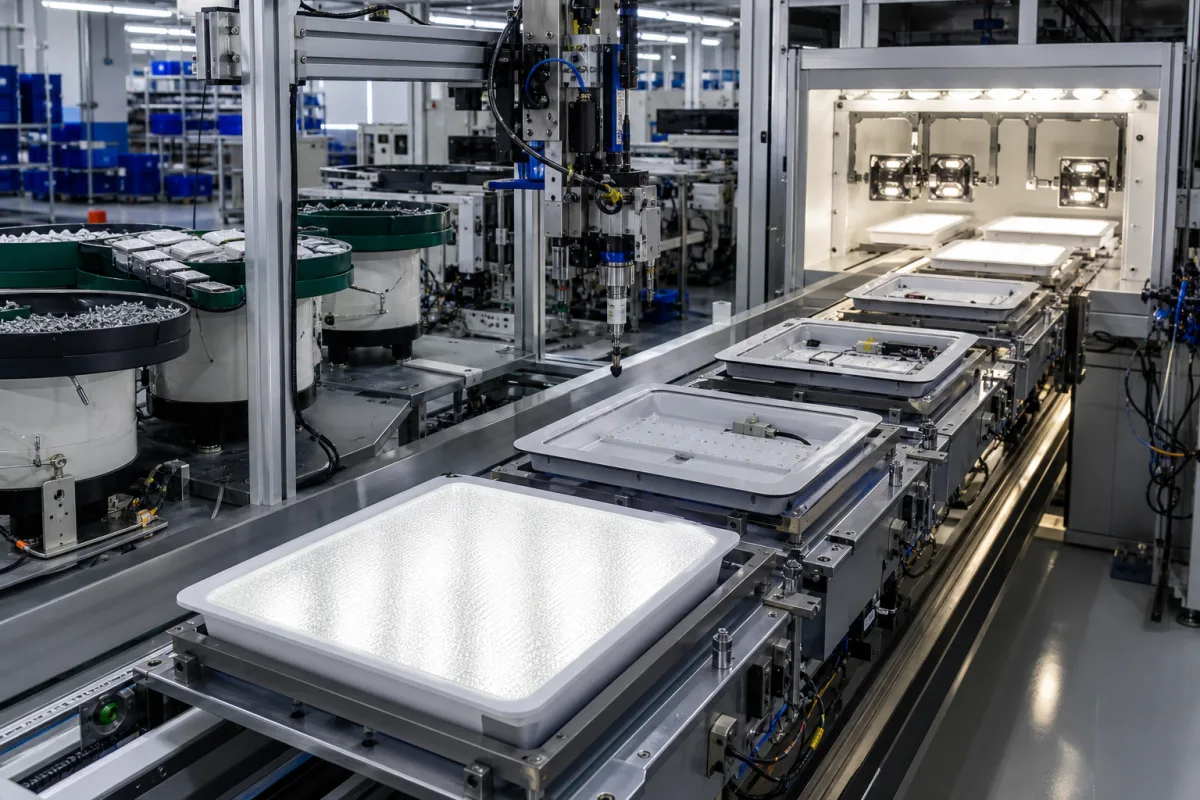
Integrierte Produktionslinie zur automatisierten Montage kompletter Leuchten

Automatisiertes Montagesystem für Leuchten in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Montagesystem für Leuchten ist ein koordiniertes industrielles System, das die Montage kompletter Leuchten von Komponenten bis zu fertigen Produkten automatisiert. Diese integrierte Produktionslinie übernimmt mehrere Montagestufen, einschließlich Gehäusemontage, Integration elektrischer Komponenten, Installation optischer Elemente und Endprüfung. Das System ermöglicht eine Großserienfertigung mit gleichbleibender Qualitätskontrolle während des gesamten Produktionsprozesses. Es stellt eine vollständige industrielle Lösung für Hersteller von Beleuchtungsgeräten dar, die Produktionseffizienz und Produktkonsistenz optimieren möchten.

Das System ist für die Herstellung von Beleuchtungsgeräten konzipiert, insbesondere für die Montage kompletter Leuchten. Es integriert synchronisierte Fördermodule, Roboterarme, automatische Zuführungen und Präzisionswerkzeuge, um sequenzielle Montageoperationen durchzuführen. Die Produktionsrate des Systems liegt zwischen 120 und 240 Einheiten pro Stunde, mit einer Zykluszeit von 15 bis 30 Sekunden pro Montage. Die Positioniergenauigkeit beträgt ±0,05 mm und gewährleistet eine präzise Platzierung der Komponenten. Die Stellfläche des Systems beträgt 20 bis 50 Quadratmeter, der Stromverbrauch 15 bis 30 kW. Der Betriebsdruck beträgt 0,6 bis 0,8 MPa gemäß ISO 8573-1 für Druckluftqualität. Die Versorgungsspannung beträgt 380 bis 480 V AC, dreiphasig, 50/60 Hz, gemäß IEC 60038. Der Betriebstemperaturbereich liegt bei 5 bis 40 °C, die relative Luftfeuchtigkeit bei 30 bis 85 % ohne Kondensation. Der Schutzgrad für Schaltschränke und elektrische Gehäuse beträgt IP54 bis IP65 gemäß IEC 60529. Das Rahmengestell besteht aus eloxiertem Aluminium 6061 gemäß ASTM B221. Das Maschinengewicht liegt je nach Konfiguration zwischen 3000 und 6000 kg.

Die im System verwendeten Materialien umfassen Edelstahl, Aluminiumlegierung, Industriekunststoffe und Kupferleiter. Diese Materialien werden aufgrund ihrer Haltbarkeit, Leitfähigkeit und Eignung für industrielle Umgebungen ausgewählt. Das System ist eine vollständige Lösung für Hersteller, aber spezifische Modellkonfigurationen können variieren. Überprüfen Sie vor dem Kauf immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das System verwendet synchronisierte Fördermodule, um Komponenten durch sequenzielle Montagestationen zu transportieren. An jeder Station führen Roboterarme, automatische Zuführungen und Präzisionswerkzeuge spezifische Montageoperationen aus, wie Gehäusemontage, Integration elektrischer Komponenten und Installation optischer Elemente. Der Prozess endet mit automatischer Prüfung und Verpackung. Das System arbeitet mit einer Produktionsrate von 120–240 Einheiten pro Stunde und einer Zykluszeit von 15–30 Sekunden. Die Positioniergenauigkeit beträgt ±0,05 mm. Das System benötigt eine Stellfläche von 20–50 m² und verbraucht 15–30 kW Leistung. Druckluft wird mit 0,6–0,8 MPa gemäß ISO 8573-1 zugeführt. Die elektrische Versorgung beträgt 380–480 V AC, dreiphasig, 50/60 Hz gemäß IEC 60038. Die Betriebstemperatur beträgt 5–40 °C, die relative Luftfeuchtigkeit 30–85 % ohne Kondensation. Schaltschränke haben Schutzart IP54–IP65 gemäß IEC 60529. Das Gestell besteht aus eloxiertem Aluminium 6061 gemäß ASTM B221. Das Maschinengewicht beträgt 3000–6000 kg je nach Konfiguration.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Produktionsrate120–240 Einheiten/StundeMaximale Montageausgangskapazität
Zykluszeit15–30 SekundenZeit pro Montagezyklus
Positioniergenauigkeit±0.05 mmRoboter-Positionierpräzision
Systemgrundfläche20–50 Gesamte erforderliche Grundfläche
Leistungsaufnahme15–30 KilowattMaximale elektrische Belastung
Betriebsdruck0.6–0.8 MPaCompressed air supplyISO 8573-1
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur5–40 °CAmbient
Relative Luftfeuchtigkeit30–85 %Non-condensing
SchutzartIP54–IP65For control cabinets and electrical enclosuresIEC 60529
RahmenmaterialAluminum 6061AnodizedASTM B221
Maschinengewicht3000–6000 kgDepending on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Technische Kunststoffe Kupferleiter

Komponenten / BOM

Components / BOM
  • Fördersystem
    Transportiert Bauteile zwischen Montagestationen
    Material: Edelstahl
  • Roboter-Montagearme
    Führt präzise Bauteilpositionierung und -befestigung durch
    Material: Aluminiumlegierung
  • Komponentenzuführungen
    Automatische Bereitstellung von Teilen an Montagestationen
    Material: Industriekunststoffe
  • Elektrisches Prüfmodul
    Prüft elektrische Sicherheit und Funktionalität
    Material: Verschiedene Materialien
  • Steuerungssystem
    Koordiniert alle Systemoperationen und die Überwachung
    Material: Verschiedene

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fotoelektrischer Sensor falsch ausgerichtet > 0,2° von der optischen Achse Teileerkennungsfehlerrate > 5 %, die zu Verstopfungen an der Montagestation führt Integration doppelt redundanter Lasertriangulationssensoren mit 0,05° Winkelauflösung und automatischer Kalibrierung alle 100 Zyklen
Druckabfall im Pneumatikzylinder unter 4,8 bar vom Nennbetriebsdruck von 6,0 bar Unzureichende Leuchtenklemmkraft < 150 N, die zu Komponentenrutschen während der Montage führt Installation von Druckaufnehmern mit 0,1 bar Auflösung und automatischen Kompensationsventilen, die eine Toleranz von ±0,2 bar aufrechterhalten

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 m/s Förderbandgeschwindigkeit, 0,1-0,3 mm Positioniergenauigkeit, 20-80 N Befestigungsmoment
Belastungs- und Ausfallgrenzen
Förderbandgeschwindigkeit > 3,0 m/s verursacht Teileverlagerung > 0,5 mm, Befestigungsmoment > 100 N überschreitet die Streckgrenze von M6-Gewinden von 85 N·m
Resonanzschwingung bei 15-25 Hz Frequenz durch unausgewuchtete Roboterarme, die die Eigenfrequenz der Leuchte von 18 Hz überschreitet und kumulative Ermüdung an Lötstellen verursacht
Fertigungskontext
Automatisiertes Montagesystem für Leuchten wird innerhalb von Herstellung von Beleuchtungsgeräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

lighting fixture assembly line automated luminaire production system integrated lighting assembly solution

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (pneumatische Systeme: 0,6-0,8 MPa)
Durchflussrate:N/V
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
LED-Module und -TreiberAluminium-/KunststoffgehäusekomponentenGlas-/Polycarbonatstreuscheiben
Nicht geeignet: Explosions- oder korrosive Atmosphären (erfordert zusätzliche Zertifizierung)
Auslegungsdaten
  • Produktionsrate (Einheiten/Stunde)
  • Leuchtendimensionen und -gewicht
  • Anzahl der erforderlichen Montagestationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Motorlagerdegradation
Ursache: Unzureichende Schmierung führt zu erhöhter Reibung, Wärmeentwicklung und schließlich Lagerausfall aufgrund kontinuierlicher Betriebszyklen.
Überhitzung elektrischer Komponenten
Ursache: Ungenügendes Wärmemanagement in der Steuerungselektronik verursacht Isolationsdurchschlag, Lötstellenermüdung und Komponentenausfall durch dauerhaften Hochstrombetrieb.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Pfeifgeräusche von Antriebsmechanismen während des Betriebs
  • Inkonsistente oder flackernde Lichtausgabe trotz korrekter Eingangsleistung
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mittels Schwingungsanalyse an Motorbaugruppen, um Lagerabnutzung vor katastrophalem Ausfall zu erkennen.
  • Installieren Sie Temperaturüberwachungssensoren an Steuerplatinen und Netzteilen, um Wartung auszulösen, bevor hitzebedingte Schäden auftreten.

Konformität und Fertigungsnormen

Referenznormen
ANSI/UL 1598 Sicherheitsnorm für Leuchten
Fertigungsgenauigkeit
  • Leuchtenausrichtung: +/-0,5 mm
  • Elektrischer Anschlussdrehmoment: +/-10 % des angegebenen Werts
Qualitätsprüfung
  • IP-Schutzartprüfung (Schutz gegen Eindringen)
  • Photometrische Leistungsverifikation

Hersteller von Automatisiertes Montagesystem für Leuchten

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Wie hoch ist die Produktionsrate des automatisierten Montagesystems für Leuchten?

Das System hat eine maximale Montageleistung von 120 bis 240 Einheiten pro Stunde, abhängig von der spezifischen Konfiguration und dem Produkttyp. Die Zykluszeit pro Montage beträgt 15 bis 30 Sekunden. Diese Werte sind Referenzbereiche und sollten für das tatsächliche Modell mit dem Hersteller bestätigt werden.

Welche Versorgungsanforderungen hat dieses Montagesystem?

Das System benötigt eine dreiphasige elektrische Versorgung von 380–480 V AC, 50/60 Hz gemäß IEC 60038, mit einem maximalen Stromverbrauch von 15–30 kW. Druckluft muss mit 0,6–0,8 MPa zugeführt werden und die Qualitätsstandards nach ISO 8573-1 erfüllen. Die Betriebsumgebung sollte 5–40 °C und 30–85 % relative Luftfeuchtigkeit ohne Kondensation betragen.

Welche Materialien werden für den Aufbau des Systems verwendet?

Das System wird aus Edelstahl, Aluminiumlegierung, Industriekunststoffen und Kupferleitern hergestellt. Das Rahmengestell besteht aus eloxiertem Aluminium 6061 gemäß ASTM B221. Diese Materialien werden aufgrund ihrer Festigkeit, Korrosionsbeständigkeit und elektrischen Leitfähigkeit ausgewählt. Spezifische Materialgüten können je nach Komponente variieren.

Wie hoch ist die Schutzart der elektrischen Gehäuse?

Die Schaltschränke und elektrischen Gehäuse haben eine Schutzart von IP54 bis IP65 gemäß IEC 60529. Dies bietet Schutz gegen Staub und Wasser, geeignet für industrielle Umgebungen. Die genaue Schutzart hängt von der Konfiguration ab und sollte mit dem Lieferanten verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Beleuchtungsgeräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Montagesystem für Leuchten

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Montagesystem für Leuchten?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes LED-Leuchten-Montagesystem
Nächstes Produkt
Hocheffizientes LED-Treibermodul
AngebotChat