Strukturierte Fertigungsdaten · 2026

Hocheffiziente Futterpellet-Matrize

Auf Basis strukturierter CNFX-Herstellerprofile wird Hocheffiziente Futterpellet-Matrize im Bereich Herstellung von Fertigfuttermitteln für Tiere anhand von Lochdurchmesser bis Matrizendicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hocheffiziente Futterpellet-Matrize wird durch die Baugruppe aus Stempelkörper und Montageflansch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

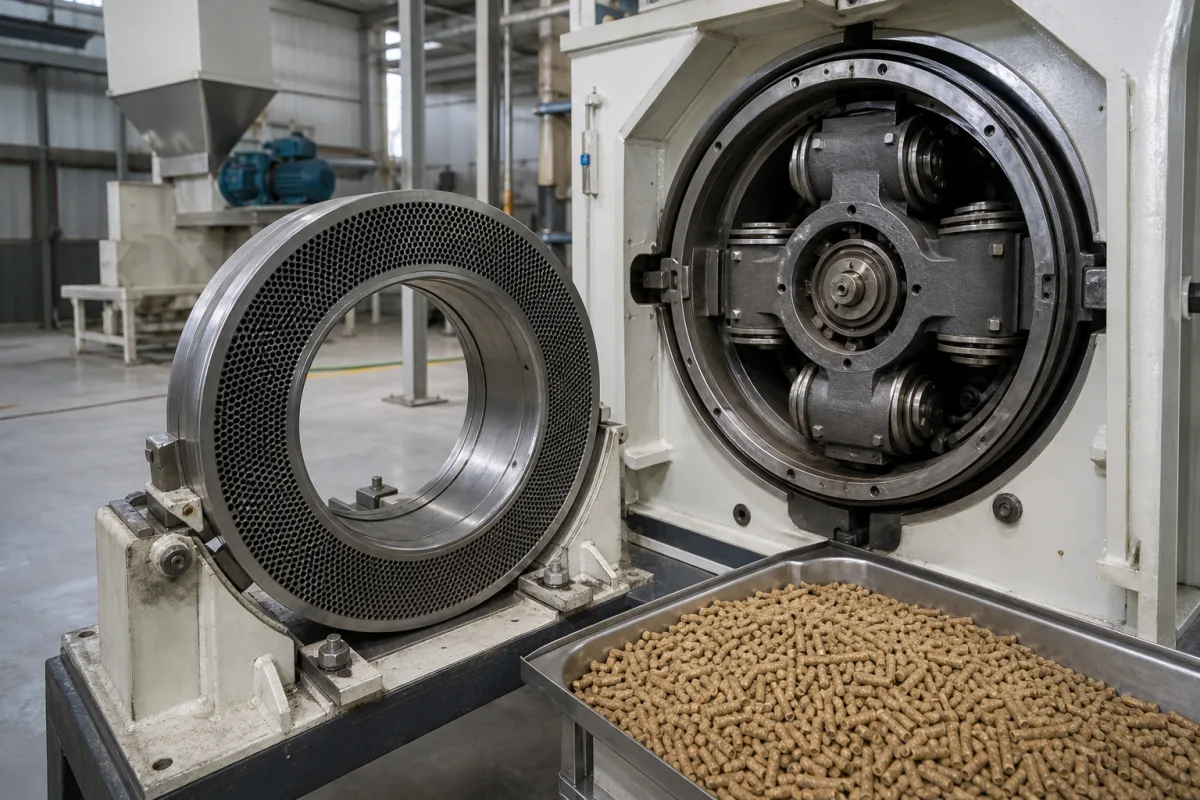
Gelochte Stahlmatrize zur Formung von Tierfutterpellets in Extrusionsprozessen.

Hocheffiziente Futterpellet-Matrize in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Hocheffiziente Futterpellet-Matrize ist ein kritisches Verschleißteil in Pelletpressen zur Herstellung von Mischfuttermitteln. Es handelt sich um eine gehärtete Stahlplatte mit präzise bearbeiteten Löchern, durch die die Futtermischung unter Druck extrudiert wird, um gleichmäßige zylindrische Pellets zu formen. Die Matrize bestimmt Pelletgröße, -form und Produktionseffizienz und beeinflusst direkt Pelletqualität, Durchsatz und Betriebskosten. Als Verbrauchsteil erfordert sie regelmäßigen Austausch in B2B-Wartungszyklen.

Diese Matrize ist in zwei Materialoptionen erhältlich: gehärteter Chromstahl und Edelstahllegierung. Zu den wichtigsten Parametern gehören Lochdurchmesser (2,0–12,0 mm), Matrizendicke (40–120 mm), Lochmusterdichte (20–60 Löcher/cm²), Oberflächenhärte (58–62 HRC), Betriebsdruck (1,0–1,6 MPa), Matrizendurchmesser (300–800 mm), Betriebstemperatur (80–120 °C), Zugfestigkeit (800–1000 N/mm², gemäß ISO 6892-1), Lochdurchmessertoleranz (±0,05 mm, gemäß ISO 2768-m) und Gewicht (50–200 kg). Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für das spezifische Modell und die Anwendung bestätigt werden.

Auswahlkriterien umfassen die gewünschte Pelletgröße und -form, die Futterformulierung, die Produktionskapazität und das spezifische Pelletpressenmodell. Die Matrize muss korrekt mit der Walzen- und Schneidvorrichtung der Presse zusammenarbeiten. Verifizierungsfragen für die Beschaffung umfassen: Was ist der genaue Lochdurchmesser und die Toleranz? Welche Materialgüte wird verwendet? Ist die Matrize mit der vorhandenen Presse kompatibel? Was ist die erwartete Lebensdauer unter bestimmten Betriebsbedingungen? Wartungssignale umfassen reduzierte Pelletqualität, erhöhten Energieverbrauch oder sichtbaren Verschleiß auf der Matrizenoberfläche. Versagensgrenzen sind durch übermäßigen Verschleiß, Risse oder Verformung außerhalb der Toleranz definiert, was zu Produktionsunterbrechungen und Sicherheitsrisiken führen kann. Stellen Sie sicher, dass Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Die Futtermischung wird durch Walzen durch die Matrizenlöcher gepresst, wobei das Material zu zylindrischen Pellets extrudiert wird, die von externen Messern auf Länge geschnitten werden. Die Lochgeometrie und Oberflächengüte der Matrize beeinflussen die Pelletdichte und -haltbarkeit. Betriebsdruck und -temperatur müssen innerhalb der Nennwerte der Matrize liegen, um eine gleichmäßige Extrusion zu gewährleisten und vorzeitigen Verschleiß zu vermeiden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Lochdurchmesser2.0–12.0 mmDurchmesser der Extrusionslöcher
Matrizendicke40–120 mmGesamtdicke der Matrizenplatte
Lochbilddichte20–60 Löcher/cm²Anzahl der Löcher pro Flächeneinheit
Oberflächenhärte58–62 HRCRockwell-Härte der Arbeitsfläche
Betriebsdruck1.0–1.6 MPaMaximaler Extrusionsdruck
Durchmesser der Matrize300–800 mmGesamtdurchmesser der kreisförmigen Matrize
Betriebstemperatur80–120 °CTypical conditioning temperature for feed pelleting.
Zugfestigkeit800–1000 N/mm²Ensures die integrity under high compression.ISO 6892-1
Lochtoleranz±0.05 mmTighter tolerance improves pellet uniformity.ISO 2768-m
Gewicht50–200 kgDepends on diameter and thickness.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gehärteter Chromstahl Edelstahllegierung

Komponenten / BOM

Components / BOM
  • Stempelkörper
    Hauptstrukturplatte mit Extrusionslöchern
    Material: Vergüteter Stahl
  • Montageflansch
    Schnittstelle zur Befestigung der Matrize am Pelletierwerk
    Material: Stahllegierung
  • Verschleißfeste Beschichtung
    Schutzschicht zur Reduzierung von Abrieb
    Material: Chromcarbid

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Chromkarbidabbau unter 12% an der Matrizenoberfläche Beschleunigter abrasiver Verschleiß über 0,1 mm/Stunde Abtragsrate Plasmanitrierungsoberflächenbehandlung zur Erzielung von 1200 HV Härte, Beibehaltung von 18-22% Chromkarbidgehalt
Thermisches Zyklieren über ΔT=150°C zwischen Extrusionszyklen Thermische Ermüdungsrissbildung, initiiert bei 0,05 mm Oberflächendefekten Aktive Matrizenkühlung zur Aufrechterhaltung von 60-80°C Betriebstemperatur, thermische Barriereschicht mit 0,3 mm Zirkoniumdioxidschicht

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-35 MPa Extrusionsdruck, 60-90°C Matrizentemperatur, 0,5-2,5 mm Pelletdurchmesserbereich
Belastungs- und Ausfallgrenzen
Materialfließgrenze überschritten bei 450 MPa Spannung, thermische Ermüdungsrissbildung bei >200°C Differenz, abrasiver Verschleiß >0,8 mm Tiefe
Hochzyklische Ermüdung durch zyklische Druckbelastung (15-35 MPa bei 50 Hz), abrasiver Verschleiß durch Siliziumdioxidgehalt >2% im Futter, thermische Spannung durch >150°C Extrusionstemperaturdifferenzen
Fertigungskontext
Hocheffiziente Futterpellet-Matrize wird innerhalb von Herstellung von Fertigfuttermitteln für Tiere nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Pellet Mill Die Feed Extrusion Die Pelletizing Die Plate

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 300 bar (4350 psi)
Durchflussrate:5-50 Tonnen/Stunde, abhängig von Matrizengröße und -konfiguration
Betriebstemperatur:Umgebungstemperatur bis 150°C (302°F)
slurry concentration:10-25% Feuchtigkeitsgehalt (75-90% Trockenmasse)
Montage- und Anwendungskompatibilität
Geflügelfutterrezepturen (mais-soja-basiert)SchweinevollfutterpelletsAquafutter (Fisch/Garnelenpellets)
Nicht geeignet: Hochabrasive Mineralstoffzusätze (z.B. Zusätze mit hohem Siliziumdioxidgehalt)
Auslegungsdaten
  • Erforderlicher Pelletdurchmesser (mm)
  • Produktionskapazität (Tonnen/Stunde)
  • Materialabrasivitätsindex (z.B. Siliziumdioxidgehalt %)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Matrizenlochverschleiß und -aufweitung
Ursache: Abrasive Erosion durch harte Futterbestandteile (z.B. Mineralien, Sand) und Hochdruckextrusion, die zu allmählichem Materialabtrag führt, was zu überdimensionierten Pellets und reduzierter Verdichtungseffizienz führt.
Thermische Ermüdungsrissbildung
Ursache: Zyklische thermische Spannungen durch wiederholte Erwärmung während des Betriebs und Abkühlung während der Abschaltung, kombiniert mit mechanischer Belastung, führt zu Rissinitiierung und -ausbreitung, typischerweise um Matrizenlöcher oder -kanten.
Wartungsindikatoren
  • Unregelmäßige Pelletgröße oder -form (z.B. inkonsistenter Durchmesser, ausgefranste Enden), die auf Matrizenlochverschleiß oder -verstopfung hinweisen.
  • Ungewöhnliche Schleif- oder Quietschgeräusche während des Betriebs, die auf übermäßige Reibung, Materialablagerungen oder Fehlausrichtung hindeuten.
Technische Hinweise
  • Implementieren Sie regelmäßige Matrizendrehung oder -indexierung, um den Verschleiß gleichmäßig über die Matrizenoberfläche zu verteilen und die Gesamtlebensdauer zu verlängern.
  • Optimieren Sie die Futterrezeptur und Vorbehandlung (z.B. Feuchtigkeitskontrolle, Partikelgröße), um den abrasiven Gehalt zu reduzieren und den Extrusionsdruck zu senken, wodurch mechanische und thermische Spannungen minimiert werden.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B46.1-2019 - OberflächenbeschaffenheitDIN 8580:2003 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Oberflächenebenheit: 0,1 mm pro 100 mm
Qualitätsprüfung
  • Eindringprüfung für Oberflächendefekte
  • Spektrographische Analyse für Materialzusammensetzung

Hersteller von Hocheffiziente Futterpellet-Matrize

4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Liyang Iklay Machinery Co., Ltd.
· CN
Fertigt außerdem: Roller Assembly
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Pellet Mill Dies”
Quellseite ansehen ↗ iklaym.com · geprüft am 2026-09-04
New Harvest Machinery And Engineering Co., Ltd.
· CN
Fertigt außerdem: Bucket Elevator、Dust Collector、Dust Collector / Filter
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Pellet Mill Die Roller”
Quellseite ansehen ↗ feedmachinefactory.com · geprüft am 2026-09-01
Sichuan Meishan Jinding Machinery Mould Co., Ltd.
· CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “What is a Pellet Mill Die?”
Quellseite ansehen ↗ jdringdie.com · geprüft am 2026-09-04
Wuhan Serworld Smart Systems Co., Ltd.
Wuhan · CN
Fertigt außerdem: Material Handling Equipment、Centrifugal Fan、Bucket Elevator und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “PELLET MILL DIES”
Quellseite ansehen ↗ animalfeedmachinery.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien sind für diese Matrize verfügbar?

Die Matrize ist in gehärtetem Chromstahl oder Edelstahllegierung erhältlich. Die Wahl hängt von der Futterformulierung und der Betriebsumgebung ab; verifizieren Sie die Materialgüte mit dem Hersteller.

Wie ist die typische Lebensdauer dieser Matrize?

Die Lebensdauer variiert je nach Betriebsbedingungen, Futterabrasivität und Wartung. Es ist ein Verbrauchsteil und erfordert regelmäßigen Austausch. Konsultieren Sie den Hersteller für die erwartete Lebensdauer unter Ihren spezifischen Bedingungen.

Wie wähle ich den richtigen Lochdurchmesser?

Der Lochdurchmesser bestimmt die Pelletgröße und wird basierend auf der Zieliterart und der Futterformulierung gewählt. Der Referenzbereich ist 2,0–12,0 mm; bestätigen Sie den genauen Durchmesser mit Ihren Produktionsanforderungen und dem Hersteller.

Welche Normen gelten für diese Matrize?

Die aufgeführten Normen (ISO 6892-1, ISO 2768-m) sind Referenzen für Zugfestigkeit und Toleranz. Sie sind keine Zertifizierungen; verifizieren Sie die Konformität mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Fertigfuttermitteln für Tiere

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hocheffiziente Futterpellet-Matrize

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hocheffiziente Futterpellet-Matrize?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
Hochleistungs-Pelletpresse
AngebotChat