Strukturierte Fertigungsdaten · 2026

Schweißelektrode für Baustahl

Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißelektrode für Baustahl im Bereich Herstellung von Metallkonstruktionen anhand von Kerndraht Nenndurchmesser bis Zugfestigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schweißelektrode für Baustahl wird durch die Baugruppe aus Kernlitze und Flussmittelbeschichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Verbrauchbarer Füllmetallstab zum Lichtbogenschweißen von Baustahlkomponenten

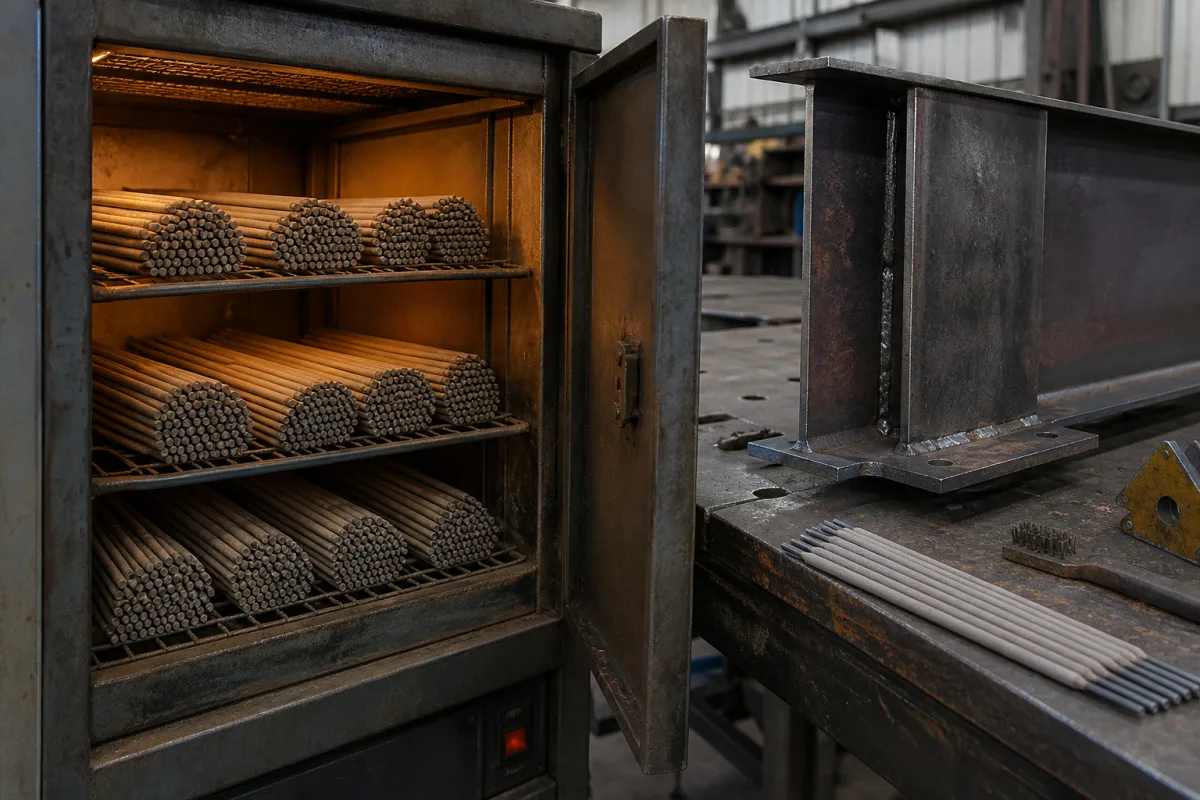
Schweißelektrode für Baustahl in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine verbrauchbare Schweißelektrode, die speziell für das Verbinden von Baustahlprodukten wie Trägern, Stützen und Rahmen entwickelt wurde. Sie besteht aus einem Metalldrahtkern, der mit Flussmittelverbindungen umhüllt ist, die den Lichtbogen stabilisieren, das geschmolzene Schweißbad vor atmosphärischer Verunreinigung schützen und dem Schweißgut Legierungselemente zuführen. Dieses Material ist in Fertigungswerkstätten und auf Baustellen unerlässlich, um dauerhafte, hochfeste Verbindungen zwischen Strukturteilen herzustellen. Die richtige Elektrodenauswahl gewährleistet die Schweißintegrität, die den mechanischen Eigenschaften des Grundmetalls entspricht.

Die Elektrode ist in Nenndurchmessern von 2,5 bis 5,0 mm und Standardlängen von 350 bis 450 mm gemäß ISO 544 erhältlich. Das abgeschiedene Schweißgut weist eine Mindestzugfestigkeit von 490–660 MPa, eine Streckgrenze von 390–540 MPa, eine Dehnung von 20–30 % und eine Charpy-V-Kerbschlagarbeit von 47–80 J auf, gemäß ISO 2560. Der Umhüllungsfaktor (Verhältnis von Flussmittelgewicht zu Drahtkerndgewicht) liegt zwischen 1,3 und 1,8. Typische Betriebsparameter umfassen einen Schweißstrom von 80–220 A (AC oder DC+), eine Lichtbogenspannung von 20–28 V und einen Betriebstemperaturbereich von -20 bis 50 °C. Die Lagerung sollte bei einer relativen Luftfeuchtigkeit von ≤60 % erfolgen. Das Gewicht pro 100 Stück hängt von Durchmesser und Länge ab, typischerweise 5–20 kg.

Diese Elektrode ist für das manuelle Lichtbogenschweißen von Baustahl ausgelegt. Die Flussmittelumhüllung zersetzt sich beim Schweißen und erzeugt Schutzgas und Schlacke, die das Schweißgut schützen. Sie eignet sich für den Einsatz in Fertigungs- und Bauumgebungen. Überprüfen Sie vor der Verwendung immer die modellspezifischen Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Die Elektrode leitet elektrischen Strom, um einen Lichtbogen zu erzeugen, der sowohl die Elektrodenspitze als auch das Grundmetall schmilzt, während sich die Flussmittelumhüllung zersetzt und Schutzgas und Schlacke bildet, die das erstarrende Schweißgut schützen. Der Lichtbogen liefert die für das Schmelzen erforderliche Wärme, und das Flussmittel führt auch Legierungselemente zu, um die mechanischen Eigenschaften der Schweißnaht zu verbessern. Die Schlackenschicht bedeckt die Schweißraupe, verlangsamt die Abkühlung und verhindert Oxidation. Dieser Prozess gewährleistet eine solide, hochfeste Verbindung, die für strukturelle Anwendungen geeignet ist.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Kerndraht Nenndurchmesser2.5–5.0 mmNenndurchmesser des ElektrodenkerndrahtsISO 544
Zugfestigkeit490–660 MegapascalMindestzugfestigkeit des abgesetzten SchweißgutsISO 2560
Streckgrenze390–540 MPaMindeststreckgrenze des abgeschiedenen SchweißgutsISO 2560
Dehnung20–30 %Mindestprozentuale Dehnung des SchweißgutsISO 2560
Kerbschlagzähigkeit47–80 JouleCharpy-V-Kerbschlagarbeit bei spezifizierter TemperaturISO 2560
Beschichtungsfaktor1.3–1.8 VerhältnisVerhältnis des Gewichts der Flussmittelbeschichtung zum Gewicht des KernstahldrahtsISO 544
Einsatztemperatur-20–50 °CStorage and welding environment
Luftfeuchtigkeit≤60 % RHMax relative humidity for storage
Schweißstrom80–220 AAC or DC+
Lichtbogenspannung20–28 VTypical operating range
Gewicht pro 100 Stück5–20 kgDepends on diameter and length
Länge350–450 mmStandard electrode lengthISO 544

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kern aus unlegiertem Stahl mit niedrigem Kohlenstoffgehalt Calciumcarbonat-Flussmittelumhüllung Pulverförmige Ferrolegierungszusätze

Komponenten / BOM

Components / BOM
  • Kernlitze
    Leitet Strom und stellt Zusatzwerkstoff für die Schweißnaht bereit
    Material: Niedriglegierter Stahl mit kontrolliertem Mangan- und Siliziumgehalt
  • Flussmittelbeschichtung
    Stabilisiert den Lichtbogen, bietet Abschirmung, fügt Legierungselemente hinzu, bildet Schlacke
    Material: Mineralische Verbindungen (Karbonate, Silikate) mit Ferrolegierungspulvern

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Feuchtigkeitsaufnahme über 0,4 Gew.-% in der Elektrodenumhüllung Wasserstoffinduzierte Rissbildung in der wärmebeeinflussten Zone des Schweißguts Hermetische Vakuumverpackung mit Trockenmittel, Lagerung bei ≤40 % relativer Luftfeuchtigkeit, Nachbeladeprotokoll 350 °C/1 h vor Gebrauch
Lichtbogenlängenabweichung über ±1,5 mm vom optimalen Wert von 3 mm Unvollständige Durchschweißung an der Wurzel mit ≤85 % Einbrandtiefe Automatische Spannungserkennung mit 100 Hz Rückkopplungsschleife, Lasermessung des Kontaktdüsen-Werkstück-Abstands, digitale Sperrung der Schweißparametervoreinstellungen

Technische Bewertung

Betriebsbereich
Betriebsbereich
Elektrodendurchmesser 1,2-4,8 mm, Schweißstrom 80-350 A, Lichtbogenspannung 18-32 V
Belastungs- und Ausfallgrenzen
Eine Kerntemperatur der Elektrode über 1500 °C verursacht Flussmittelzersetzung. Lichtbogeninstabilität tritt unter 18 V auf. Die Zugfestigkeit fällt unter 490 MPa, wenn die Abkühlrate 30 °C/s überschreitet.
Flussmittelverdampfung bei 1500 °C stört die Schutzgashülle, niedrige Spannung verhindert stabile Elektronenemission von der Kathodenstelle, schnelles Abkühlen bildet sprödes martensitisches Gefüge mit über 50 % Volumenanteil.
Fertigungskontext
Schweißelektrode für Baustahl wird innerhalb von Herstellung von Metallkonstruktionen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

welding rod arc welding electrode stick electrode covered electrode

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nicht anwendbar (Verbrauchsmaterial, nicht drucktragend)
Durchflussrate:Nicht anwendbar (kein Fluid)
Betriebstemperatur:Umgebungstemperatur bis 400 °C (752 °F) Betriebstemperatur nach dem Schweißen
Montage- und Anwendungskompatibilität
Baustahl S235JR (ASTM A36)Hochfester Feinkornbaustahl S355J2 (A572 Grade 50)Baustahl für den Hochbau S460 (A992)
Nicht geeignet: Chloridreiche marine Umgebungen ohne geeignete Nachbehandlung der Schweißnaht
Auslegungsdaten
  • Grundwerkstoffdicke (mm/Zoll)
  • Schweißposition (Stirn-, Horizontal-, Quer-, Überkopfposition)
  • Erforderliche mechanische Eigenschaften des Schweißguts (Streck-/Zugfestigkeit, Kerbschlagarbeit)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Wasserstoffinduzierte Rissbildung (HIC)
Ursache: Feuchtigkeitsaufnahme in der Elektrodenumhüllung führt zur Wasserstoffeinschlüssen im Schweißgut und verursacht verzögertes Risswachstum unter Spannung, insbesondere bei hochfesten Stählen oder großen Wanddicken.
Verschlechterung der Schweißgutzähigkeit
Ursache: Falsche Elektrodenlagerung (Feuchtigkeitseinwirkung) oder ungeeignete Schweißparameter (übermäßige Wärmeeintrag) führen zu grobkörnigem Gefüge und reduzierter Kerbschlagzähigkeit bei niedrigen Temperaturen.
Wartungsindikatoren
  • Sichtbare Feuchtigkeit oder Kondenswasser auf der Elektrodenumhüllungsoberfläche, was auf beeinträchtigte wasserstoffarme Eigenschaften hinweist.
  • Hörbares Knacken oder Knistern beim Zünden des Schweißlichtbogens, was auf Feuchtigkeitskontamination in der Elektrodenumhüllung hindeutet.
Technische Hinweise
  • Strikte Elektrodenlagerprotokolle umsetzen: Lagerung in original verschlossenen Behältern bei 25-40 °C mit <50 % relativer Luftfeuchtigkeit. Nachbeladung gemäß Herstellerangaben, wenn die zulässige Auslagerzeit überschritten wurde.
  • Schweißverfahrensprüfungen (WPS) optimieren: Zwischenlagentemperatur kontrollieren, geeignete Vorwärmung für große Wanddicken anwenden und den korrekten Stromstärkebereich wählen, um ein optimales Schweißgutgefüge und mechanische Eigenschaften zu erreichen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 2560:2020 - Schweißzusätze - Umhüllte Stabelektroden zum Lichtbogenhandschweißen von unlegierten und feinkörnigen Stählen - EinteilungAWS A5.1/A5.1M:2021 - Spezifikation für Kohlenstoffstahlelektroden zum Lichtbogenhandschweißen mit umhüllter ElektrodeDIN EN ISO 14341:2020 - Schweißzusätze - Drahtelektroden und Schweißgut zum Metallschutzgasschweißen von unlegierten und feinkörnigen Stählen - Einteilung
Fertigungsgenauigkeit
  • Elektrodendurchmesser: +/-0,05 mm
  • Umhüllungskonzentrizität: Maximaler Rundlauf 0,4 mm
Qualitätsprüfung
  • Radiografische Prüfung (RT) zur Schweißnahtintegrität
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektroskopie

Hersteller von Schweißelektrode für Baustahl

6 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Jinhai Static
Changzhou · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Welding Rod”
Quellseite ansehen ↗ jinhaistatic.com · geprüft am 2026-09-12
Luoyang Golden Egret Geotools Co., Ltd.
Luoyang · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Welding Rod”
Quellseite ansehen ↗ xtclasercladding.com · geprüft am 2026-09-05
QEEHUA
Dongguan · CN
Fertigt außerdem: Pneumatic Valves
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “PP Welding Rods”
Quellseite ansehen ↗ qeehuaplastic.com · geprüft am 2026-09-16
Weprofab
· CN
Fertigt außerdem: Plastic Injection Molded Part、Vacuum Chamber、Touch Screen und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Acrylic Welding Rod”
Quellseite ansehen ↗ weprofab.com · geprüft am 2026-09-05
Xiang Welding Industrial Co Ltd
· CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “welding rod”
Quellseite ansehen ↗ xiangind.com · geprüft am 2026-09-14
Zhuzhou Chuangrui Cemented Carbide Co., Ltd.
· CN
Fertigt außerdem: Spray Nozzle、Jaw Crusher
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Carbide Welding Rod”
Quellseite ansehen ↗ zzcrcarbide.com · geprüft am 2026-08-28

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der typische Durchmesserbereich dieser Elektrode?

Der Nenndurchmesser des Drahtkerns liegt zwischen 2,5 und 5,0 mm gemäß ISO 544. Bestätigen Sie immer den genauen Durchmesser für Ihre Anwendung mit dem Lieferanten.

Welche Zugfestigkeit kann vom Schweißgut erwartet werden?

Die Mindestzugfestigkeit des abgeschiedenen Schweißguts beträgt 490–660 MPa, gemäß ISO 2560. Tatsächliche Werte hängen von den Schweißbedingungen ab und müssen verifiziert werden.

Welche Schweißstromarten werden unterstützt?

Die Elektrode kann mit AC oder DC+ (Gleichstrom mit Elektrode am Pluspol) verwendet werden. Der empfohlene Strombereich liegt bei 80–220 A, aber überprüfen Sie immer die Herstellerdaten.

Wie sollte diese Elektrode gelagert werden?

Lagern Sie sie in einer trockenen Umgebung mit relativer Luftfeuchtigkeit ≤60 % und Temperatur zwischen -20 und 50 °C. Halten Sie die Verpackung versiegelt, um Feuchtigkeitsaufnahme zu verhindern, die die Schweißqualität beeinträchtigen kann.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallkonstruktionen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schweißelektrode für Baustahl

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schweißelektrode für Baustahl?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hochfeste Baustahlplatte
Nächstes Produkt
Strukturelle Hohlprofile aus Stahl
AngebotChat