Strukturierte Fertigungsdaten · 2026

Industrieller hochreiner Zinklegierungs-Stranggussbarren

Auf Basis strukturierter CNFX-Herstellerprofile wird Industrieller hochreiner Zinklegierungs-Stranggussbarren im Bereich Nichteisenmetallproduktion anhand von Zinkgehalt bis Knüppeldurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Industrieller hochreiner Zinklegierungs-Stranggussbarren wird durch die Baugruppe aus Zinklegierungsmatrix und Oberflächenoxidschicht beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Hochreiner Zinklegierungsbarren, hergestellt im Stranggussverfahren für industrielle Anwendungen
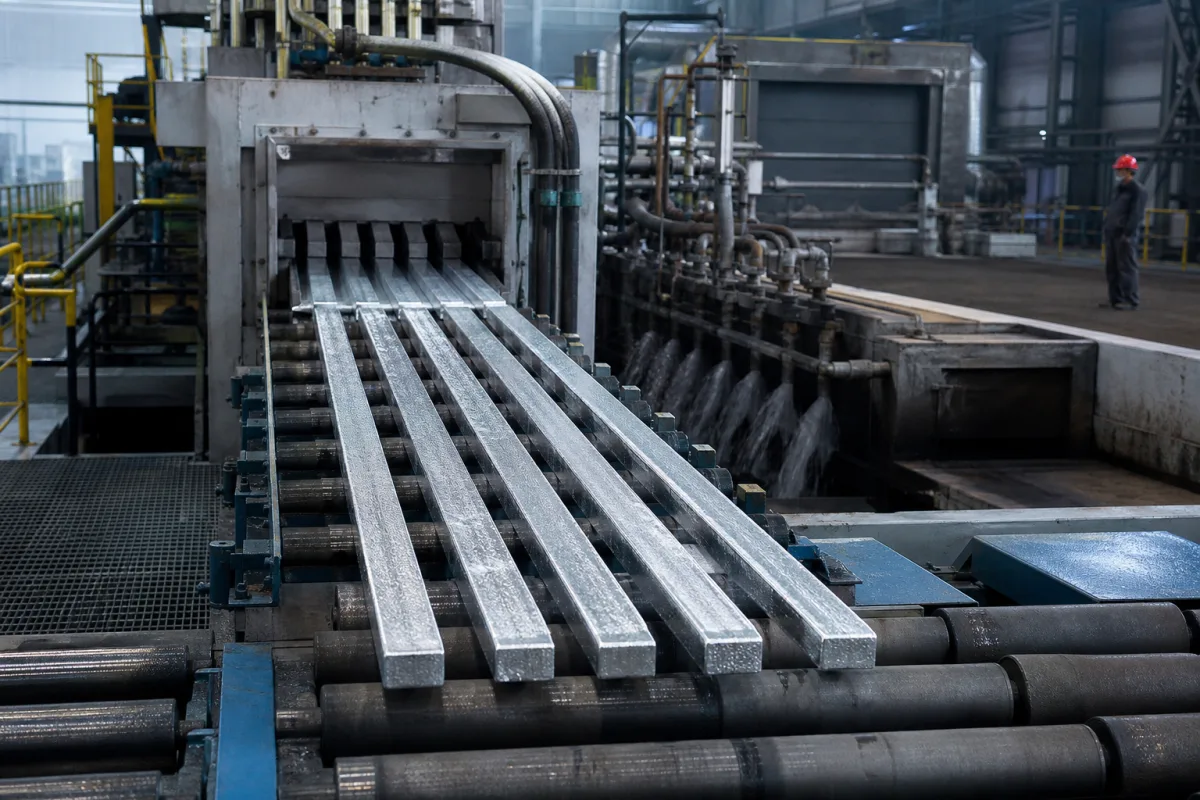
Industrieller hochreiner Zinklegierungs-Stranggussbarren in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der industrielle hochreine Zinklegierungs-Stranggussbarren ist ein halbfertiges Material, das im Stranggussverfahren hergestellt wird und speziell für anspruchsvolle industrielle Anwendungen entwickelt wurde. Dieses Material dient als Grundlage für die Herstellung von Komponenten, die eine ausgezeichnete Korrosionsbeständigkeit, gute Zerspanbarkeit und konsistente metallurgische Eigenschaften erfordern. Das Stranggussverfahren gewährleistet eine gleichmäßige Mikrostruktur und chemische Zusammensetzung über die gesamte Barrenlänge, was es ideal für nachfolgende Extrusions-, Schmiede- oder Bearbeitungsprozesse macht. Es stellt ein kritisches Zwischenprodukt in der Nichteisenmetall-Produktionskette dar und verbindet die Primärmetallproduktion mit der Fertigung von Endkomponenten. Der Barren zeichnet sich durch eine minimale Zinkreinheit von 99,995 % gemäß GB/T 470-2008 aus, mit kontrollierten Gehalten an Blei, Eisen, Cadmium und Kupfer. Standarddurchmesser reichen von 80 bis 300 mm, mit einer Längentoleranz von ±5 mm und einer Oberflächenrauheit von maximal Ra 1,6. Die mechanischen Eigenschaften umfassen eine Mindestzugfestigkeit von 250 MPa und eine Brinellhärte von 30–40 HB. Die elektrische Leitfähigkeit beträgt 28,3 MS/m gemäß IEC 60028, und die Dichte beträgt 7,14 g/cm³ gemäß GB/T 1423-1996. Das Gewicht pro Meter variiert je nach Durchmesser zwischen 35 und 500 kg. Die Betriebstemperatur für den Strangguss liegt bei -20 bis 120 °C. Diese Parameter dienen als Referenzbereiche; die tatsächlichen Werte müssen für spezifische Anwendungen mit dem Hersteller bestätigt werden. Der Barren eignet sich für die Weiterverarbeitung zu Komponenten für die Automobil-, Bau- und Elektroindustrie, wo Korrosionsbeständigkeit und Zerspanbarkeit entscheidend sind. Die Einhaltung von Normen wie GB/T 470-2008, GB/T 1031-2009, GB/T 228.1-2010 und GB/T 231.1-2018 sollte anhand von Materialprüfzertifikaten und Lieferantendokumentation verifiziert werden.

Funktionsprinzip

Geschmolzene hochreine Zinklegierung wird kontinuierlich durch eine wassergekühlte Form gegossen, erstarrt zu einem kontinuierlichen Barren und wird auf spezifizierte Längen geschnitten. Der Prozess gewährleistet eine gleichmäßige Erstarrung und eine konsistente chemische Zusammensetzung über die Länge des Barrens. Die Abkühlungsrate und das Formdesign beeinflussen die Mikrostruktur, die wiederum die mechanischen Eigenschaften und die Zerspanbarkeit beeinflusst. Das Stranggussverfahren minimiert Seigerungen und Porosität, was zu einem dichten, homogenen Produkt führt, das für die Weiterverarbeitung geeignet ist. Der Barren wird dann auf Länge geschnitten, wobei die Toleranzen kontrolliert werden, um die spezifizierten Anforderungen zu erfüllen. Dieses Prinzip ist grundlegend für die Herstellung von hochwertigem Vormaterial für Extrusion, Schmieden und Bearbeitung.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Zinkgehalt99.995 %Mindestanteil Zink in ProzentGB/T 470-2008
Knüppeldurchmesser80–300 mmStandard-Knüppelquerschnittsdurchmesser
Längentoleranz±5 mmZulässige Abweichung von der spezifizierten LängeGB/T 470-2008
Rauheit≤1.6 RaMaximaler RauheitswertGB/T 1031-2009
Zugfestigkeit≥250 MegapascalMindestzugfestigkeitsspezifikationGB/T 228.1-2010
Chemische ZusammensetzungZn≥99.995, Pb≤0.003, Fe≤0.002, Cd≤0.001, Cu≤0.001 Gew.-%Zulässige Abweichung der LegierungselementeGB/T 470-2008
Betriebstemperatur-20–120 °CFor continuous casting process
Dichte7.14 g/cm³Standard zinc densityGB/T 1423-1996
Elektrische Leitfähigkeit28.3 MS/mFor electrical applicationsIEC 60028
Härte30–40 HBBrinell hardnessGB/T 231.1-2018
Gewicht pro Meter35–500 kg/mDepends on diameter

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochreines Zink (Zn > 99,95 %) Legierungselemente (Al, Cu, Mg)

Komponenten / BOM

Components / BOM
  • Zinklegierungsmatrix
    Primäre metallische Struktur, die Basiseigenschaften bereitstellt
    Material: Hochreines Zink mit Legierungselementen
  • Oberflächenoxidschicht
    Schutzbeschichtung zur Verhinderung weiterer Oxidation
    Material: Zinkoxid (ZnO)
  • Innere Mikrostruktur
    Korngefüge, das die mechanischen Eigenschaften bestimmt
    Material: Kristalline Zinklegierungsphasen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlwasserflussrate fällt unter 2,5 m³/h Unvollständige Erstarrung, die Brammenverformung verursacht Redundantes Kühlsystem mit 3,0 m³/h Mindestflusssensoren
Aluminiumgehalt übersteigt 0,005 % in der Legierung Intermetallische Phasenbildung, die die Duktilität unter 15 % reduziert Echtzeit-optische Emissionsspektroskopie mit 0,001 % Nachweisgrenze

Technische Bewertung

Betriebsbereich
Betriebsbereich
450-650°C Gießtemperatur, 0,1-0,5 m/min Abzugsgeschwindigkeit, 99,995 % minimale Zinkreinheit
Belastungs- und Ausfallgrenzen
Instabilität der Erstarrungsfront bei 0,05 m/min Abzugsgeschwindigkeit, Zinkdampfdruck übersteigt 1,013 bar bei 907°C, Segregationskoeffizient übersteigt 0,85
Konstitutionelle Unterkühlung aufgrund von Solutumverteilung (Scheil-Gleichung), Zinkverdampfung am Siedepunkt (907°C), thermische Spannung, die die Streckgrenze (σ_y > 120 MPa) bei ΔT > 150°C überschreitet
Fertigungskontext
Industrieller hochreiner Zinklegierungs-Stranggussbarren wird innerhalb von Nichteisenmetallproduktion nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

zinc alloy continuous cast billet high purity zinc casting stock industrial zinc alloy feedstock continuous cast zinc alloy material

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 1,5 MPa (für Gießprozesssteuerung)
Durchflussrate:Stranggussgeschwindigkeit: 0,5-3,0 m/min (einstellbar basierend auf Brammendurchmesser)
Betriebstemperatur:Umgebungstemperatur bis 450°C (Schmelzpunkt abhängig von Legierungszusammensetzung)
purity level:99,99 % Zn Minimum, Legierungselemente <0,01 % Gesamtverunreinigungen
slurry concentration:Nicht anwendbar (festes Brammenprodukt)
Montage- und Anwendungskompatibilität
Feuerverzinkungsbäder (Zinkbeschichtungsanwendungen)Druckgusslegierungen für AutomobilkomponentenOpferanoden für kathodische Schutzsysteme
Nicht geeignet: Chloridreiche oder hochsaure Umgebungen (beschleunigte Korrosion)
Auslegungsdaten
  • Erforderlicher Brammendurchmesser (mm)
  • Jahresproduktionsvolumen (Metertonnen)
  • Legierungsspezifikation (z.B. Zn-Al, Zn-Cu-Zusammensetzung)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte thermische Zyklen durch Gießtemperaturschwankungen verursachen Spannungskonzentration an Korngrenzen, was zur Initiierung und Ausbreitung von Mikrorissen in der Zinklegierungsmatrix führt.
Oberflächenoxidation und Kontamination
Ursache: Exposition gegenüber Sauerstoff und Feuchtigkeit während des Gießens oder der Lagerung führt zur Bildung von Zinkoxid und Oberflächenverunreinigungen, was die Reinheit und mechanischen Eigenschaften der Bramme beeinträchtigt.
Wartungsindikatoren
  • Sichtbare Oberflächenverfärbung oder weißliche Ablagerungen, die auf Oxidation hinweisen
  • Hörbares Knacken oder Knallen während der Kühlzyklen, das auf innere Spannungen oder Mikrorisse hindeutet
Technische Hinweise
  • Implementieren Sie kontrollierte Kühlprotokolle mit gradueller Temperaturabsenkung, um thermischen Schock und Eigenspannungen in der Brammenstruktur zu minimieren.
  • Halten Sie eine Inertgasatmosphäre (Argon oder Stickstoff) während des Gießens und der Lagerung aufrecht, um Oberflächenoxidation zu verhindern und die Legierungsreinheit zu bewahren.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 1774 - Zink und Zinklegierungen - Gusslegierungen - Blöcke und flüssigDIN EN ISO 752 - Zink und Zinklegierungen - Blöcke und GussstückeASTM B69 - Standard-Spezifikation für gewalztes Zink
Fertigungsgenauigkeit
  • Durchmesser: +/- 0,5 % des Nenndurchmessers
  • Geradheit: 1,0 mm pro Meter Länge
Qualitätsprüfung
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie
  • Ultraschallprüfung auf innere Fehler und Homogenität

Hersteller von Industrieller hochreiner Zinklegierungs-Stranggussbarren

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die minimale Zinkreinheit dieses Barrens?

Die minimale Zinkreinheit beträgt 99,995 % gemäß GB/T 470-2008. Dies gewährleistet eine hohe Korrosionsbeständigkeit und konsistente Eigenschaften für anspruchsvolle Anwendungen.

Was sind die typischen Durchmesser- und Längentoleranzen?

Standarddurchmesser reichen von 80 bis 300 mm, mit einer Längentoleranz von ±5 mm. Diese Werte sind Referenzbereiche und sollten für spezifische Bestellungen mit dem Hersteller bestätigt werden.

Welche mechanischen Eigenschaften sind zu erwarten?

Der Barren hat eine Mindestzugfestigkeit von 250 MPa und eine Brinellhärte von 30–40 HB. Diese Werte basieren auf GB/T 228.1-2010 bzw. GB/T 231.1-2018 und sollten anhand von Materialprüfzertifikaten verifiziert werden.

Wie wird der Barren hergestellt?

Der Barren wird im Stranggussverfahren hergestellt, bei dem geschmolzene Zinklegierung in eine wassergekühlte Form gegossen wird, erstarrt und auf Länge geschnitten wird. Dieses Verfahren gewährleistet eine gleichmäßige Mikrostruktur und chemische Zusammensetzung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Nichteisenmetallproduktion

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Industrieller hochreiner Zinklegierungs-Stranggussbarren

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Industrieller hochreiner Zinklegierungs-Stranggussbarren?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Industrielle hochreine Zink-Aluminium-Vorlegierung
Nächstes Produkt
Integriertes System zum Schmelzen und Gießen von Nichteisenmetallen
AngebotChat