Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes System zum Schmelzen und Gießen von Nichteisenmetallen im Bereich Nichteisenmetallproduktion anhand von Maximale Betriebstemperatur bis Systemdurchsatzleistung eingeordnet.
Ein typisches Integriertes System zum Schmelzen und Gießen von Nichteisenmetallen wird durch die Baugruppe aus Schmelzofen-Modul und Raffinationsbehälter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Komplette Produktionslinie zum Schmelzen, Raffinieren und Gießen von Nichteisenmetallen
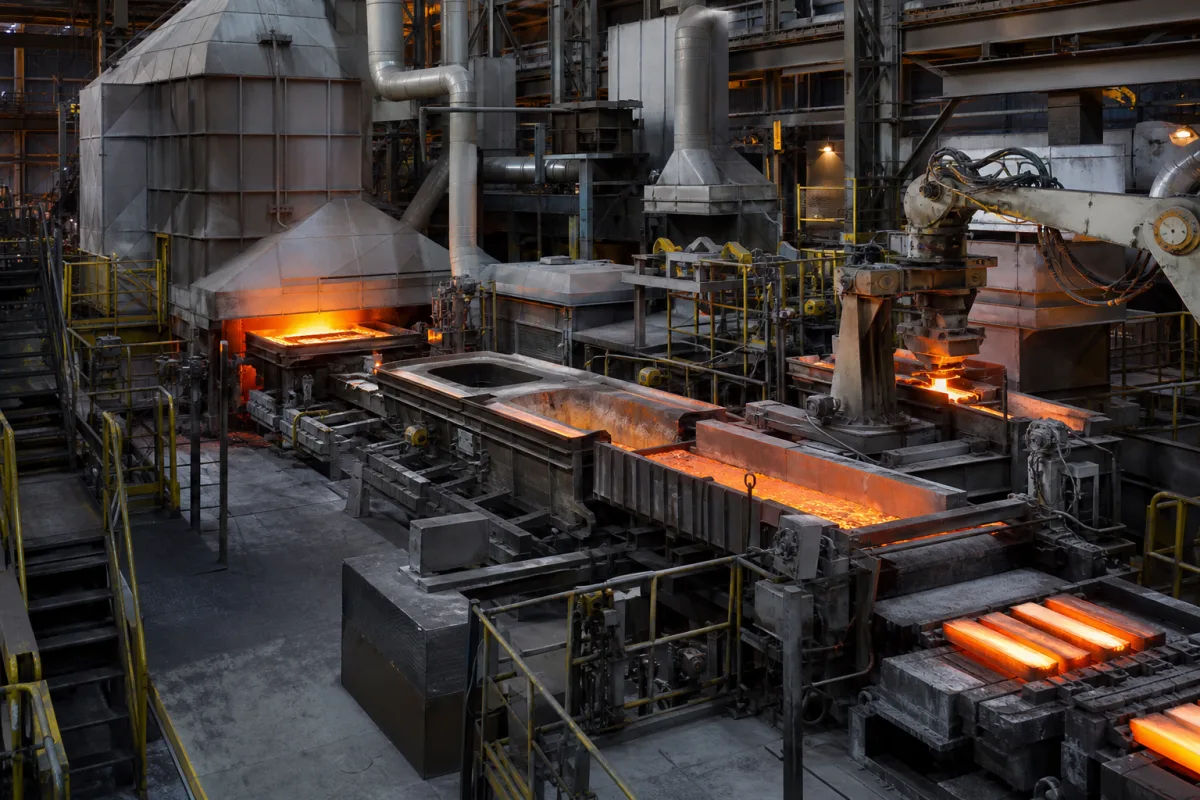
Rohstoffe werden nacheinander durch miteinander verbundene Module verarbeitet. Zuerst bereitet die Vorbehandlung das Einsatzmaterial vor. Dann erfolgt das Schmelzen in Hochtemperaturöfen bei 1200–1400 °C. Das Raffinieren entfernt Verunreinigungen, und das Legieren passt die Zusammensetzung an. Schließlich formt das Stranggießen das Metall zu Barren oder Knüppeln. Automatische Transfersysteme halten den Materialfluss in der gesamten Produktionskette aufrecht, wobei PLC + HMI die Abläufe steuern. Das System ist für den Dauerbetrieb ausgelegt, mit Parametern wie Schmelzrate von 2–10 t/h und Gießgeschwindigkeit von 1–5 m/min. Kühlwasser zirkuliert mit 50–200 m³/Stunde, um die Wärme zu bewältigen. Der Prozess wird auf Qualität überwacht, mit einer Gießgenauigkeit von ±0,5 mm. Das System benötigt eine Grundfläche von 500–2000 m² und arbeitet mit einer dreiphasigen Stromversorgung von 380–690 V AC.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Maximale Betriebstemperatur | 1200–1400 °C | Höchste dauerhaft haltbare Ofentemperatur |
| Systemdurchsatzleistung | 5–20 t/Tag | Maximale tägliche Produktionskapazität |
| Leistungsaufnahme | 500–2000 Megawatt | Gesamter elektrischer Leistungsbedarf |
| Kühlwasser Durchflussrate | 50–200 m³/h | Erforderliche Kühlwasserumlaufrate |
| Systemgrundfläche | 500–2000 m² | Gesamter Flächenbedarf |
| Automatisierungsgrad | PLC + HMI % | Prozentsatz automatisierter Betriebsvorgänge |
| Schmelzrate | 2–10 t/h | For induction or reverberatory furnaces. |
| Gießgenauigkeit | ±0.5 mm | Tolerance for billet or ingot dimensions.ISO 8062 |
| Stromversorgung | 380–690 V AC | Three-phase, 50/60 Hz.IEC 60038 |
| Barrengewichtbereich | 5–50 kg | For standard ingot casting; customizable. |
| Feuerfestmaterial | High-alumina | Al2O3 ≥ 75% for furnace lining.GB/T 2988 |
| Geräuschpegel | ≤85 dB(A) | At operator position; lower with enclosure.ISO 11201 |
| Gießgeschwindigkeit | 1–5 m/min | For continuous casting machines. |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Atmosphärisch bis 2 bar (kontrollierte Atmosphäresysteme) |
| Durchflussrate: | 1 bis 50 Tonnen/Stunde (kontinuierliches Gießen) |
| Betriebstemperatur: | 400 °C bis 1600 °C (abhängig vom Metalltyp und Prozessstadium) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Das System ist für Nichteisenmetalle wie Aluminium, Kupfer, Zink und Blei ausgelegt. Spezifische Konfigurationen können variieren; konsultieren Sie den Hersteller für die Kompatibilität mit anderen Metallen.
Das System hat eine Durchsatzleistung von 5–20 Tonnen pro Tag, abhängig vom Metall und der Prozesskonfiguration. Die tatsächliche Leistung muss mit dem Hersteller für Ihre spezifische Anlage bestätigt werden.
Das System benötigt eine dreiphasige Stromversorgung von 380–690 V AC, 50/60 Hz, gemäß IEC 60038. Der Gesamtstromverbrauch liegt zwischen 500 und 2000 MW. Verifizieren Sie mit dem Hersteller für Ihre Installation.
Die Gießgenauigkeit beträgt ±0,5 mm, bezogen auf ISO 8062. Diese Norm ist eine Verifizierungsreferenz; stellen Sie sicher, dass Ihr Lieferant die Konformität für das tatsächliche Modell bestätigt.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.