Strukturierte Fertigungsdaten · 2026

Elektrodenpaste-Säule

Auf Basis strukturierter CNFX-Herstellerprofile wird Elektrodenpaste-Säule im Bereich Sonstige Grundmetallerzeugung anhand von Durchmesser bis Länge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Elektrodenpaste-Säule wird durch die Baugruppe aus Kohlenstoff-Aggregat-Matrix und Pechbinder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Vorgeformtes Kohlenstoffelektrodenbauteil für Unterpulveröfen in der Ferrolegierungsproduktion.
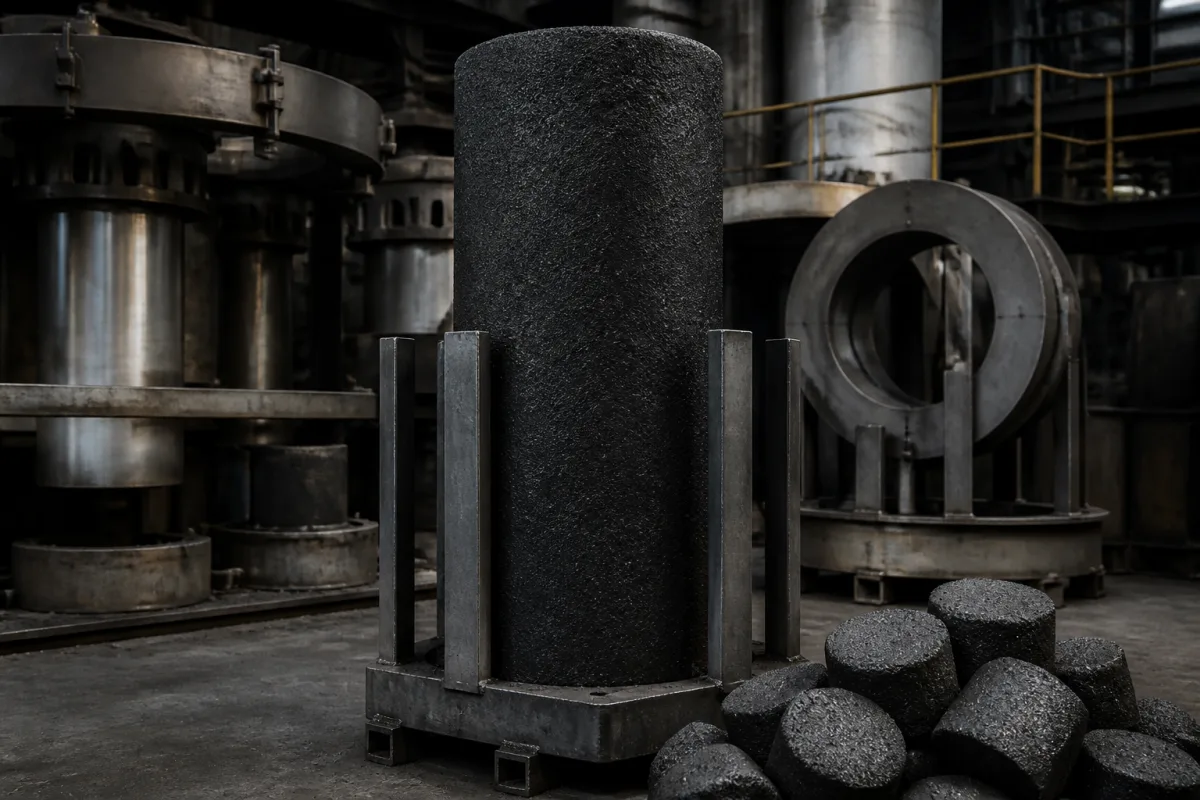
Elektrodenpaste-Säule in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Elektrodenpaste-Säulen sind vorgeformte zylindrische Bauteile, die als Verbrauchselektroden in Unterpulveröfen zur Herstellung von Ferrolegierungen wie Ferrosilizium, Ferromangan und Ferronickel dienen. Sie werden aus kalziniertem Anthrazit, Petrolkoks und Steinkohlenteerpech-Bindemitteln hergestellt. Diese Bauteile sind entscheidend für die Aufrechterhaltung einer konstanten elektrischen Leitfähigkeit und thermischen Stabilität während Hochtemperatur-Reduktionsprozessen. In B2B-Lieferketten stellen sie ein spezialisiertes Verbrauchsmaterial mit strengen Qualitätsanforderungen für metallurgische Anwendungen dar.

Typische Spezifikationen umfassen einen Durchmesser von 400–800 mm, eine Länge von 1500–2500 mm und ein Gewicht von 500–1500 kg. Der Aschegehalt ist auf ≤5 % (gemäß GB/T 1429) begrenzt, der Gehalt an flüchtigen Bestandteilen beträgt 12–16 % (gemäß GB/T 2001), die Druckfestigkeit beträgt ≥25 MPa (gemäß GB/T 1429), die Rohdichte 1,40–1,55 g/cm³ (gemäß GB/T 1429) und der spezifische elektrische Widerstand 40–60 μΩ·m (gemäß GB/T 24521). Die Wärmeleitfähigkeit liegt zwischen 5–10 W/(m·K), die maximale Betriebstemperatur beträgt 1200–1400 °C, die Porosität 20–30 % und der Wärmeausdehnungskoeffizient 2–4 ×10⁻⁶/°C. Diese Werte sind Referenzbereiche des Verzeichnisses und müssen für das jeweilige Modell und die Anwendung mit dem Hersteller oder Lieferanten bestätigt werden.

Auswahlkriterien umfassen Ofendesign, Betriebstemperatur und erforderliche elektrische und thermische Eigenschaften. Schnittstellen umfassen die Elektrodenhalterung und die Ofenbeschickung. Verifizierungsfragen sollten Maßtoleranzen, Materialzusammensetzung und die Einhaltung der aufgeführten Normen betreffen. Wartungssignale umfassen übermäßige Oxidation, Rissbildung oder Dimensionsänderungen. Versagensgrenzen umfassen das Überschreiten der maximalen Betriebstemperatur oder des Aschegehalts, was zu Leistungsabfall oder Versagen führen kann.

Funktionsprinzip

Die Elektrodenpaste-Säule leitet elektrischen Strom in die Ofenbeschickung. Ihr elektrischer Widerstand erzeugt intensive Wärme, die Metalloxide schmilzt und reduziert. Die Säule wird an der Spitze durch Oxidation und Sublimation allmählich verbraucht, was eine kontinuierliche Zuführung erfordert. Die Materialeigenschaften wie spezifischer elektrischer Widerstand und Wärmeleitfähigkeit bestimmen die Wärmeverteilung und Effizienz. Richtige Auswahl und Betrieb sind für eine gleichbleibende Ofenleistung unerlässlich.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Durchmesser400–800 mmStandard-Säulendurchmesser für Ofenelektrodenhalter
Länge1500–2500 mmStandardfertigungslänge vor der Montage
Aschegehalt≤5 %Maximal zulässige anorganische VerunreinigungenGB/T 1429
Flüchtige Bestandteile12–16 %Gesteuerter Gehalt an flüchtigen Bestandteilen für gleichmäßiges BackenGB/T 2001
Druckfestigkeit≥25 MPaMindestfestigkeit zur Aufnahme von Stützlast und HandhabungGB/T 1429
Schüttdichte1.40–1.55 g/cm³Dichte, die elektrische und thermische Eigenschaften beeinflusstGB/T 1429
Elektrischer Widerstand40–60 μΩ·mLower resistivity reduces energy lossGB/T 24521
Wärmeleitfähigkeit5–10 W/(m·K)Affects heat distribution
Maximale Betriebstemperatur1200–1400 °CExceeding may cause oxidation
Porosität20–30 %Affects thermal shock resistance
Wärmeausdehnungskoeffizient2–4 ×10⁻⁶/°CMismatch with furnace lining causes stress
Gewicht500–1500 kgDepends on dimensions

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kalzinierter Anthrazit Petrolkoks Steinkohlenteerpech

Komponenten / BOM

Components / BOM
  • Kohlenstoff-Aggregat-Matrix
    Bietet elektrische Leitfähigkeit und strukturelle Integrität
    Material: Gemisch aus kalziniertem Anthrazit und Petrolkoks
  • Pechbinder
    Bindet Kohlenstoffpartikel und gewährleistet Plastizität während des Backprozesses
    Material: Steinkohlenteerpech mit kontrolliertem Erweichungspunkt
  • Verstärkungsfasern
    Verbessert die mechanische Festigkeit und Rissbeständigkeit
    Material: Kohlenstoff- oder Keramikfasern

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichendes Backen bei <800°C mit 8% flüchtigen Bestandteilen Gasexplosion, die Säule bei 2,5 MPa Innendruck bricht Kontrollierter Backzyklus: 24h Aufheizen auf 1200°C mit <50°C/Stunde Gradient
Stromdichte > 8 A/cm² übersteigt 0,25 V/cm Spannungsabfall Lokale Überhitzung auf >2000°C verursacht Graphitisierung Stromverteilungsringe mit 0,15 Ω·m Widerstandseinstufung

Technische Bewertung

Betriebsbereich
Betriebsbereich
1,2-1,8 MPa Druckbelastung, 1200-1800°C thermische Belastung, 0,5-1,5 m/s Absenkgeschwindigkeit
Belastungs- und Ausfallgrenzen
Druckfestigkeit < 15 MPa bei 1500°C, thermische Ausdehnungsdifferenz > 0,002 m/m, elektrischer Widerstand > 80 μΩ·m
Boudouard-Reaktion (C + CO₂ → 2CO) bei >800°C verursacht strukturelle Schwächung, thermische Spannung durch 1500°C-Gradient übersteigt Zugfestigkeit von Graphit mit 4,5 MPa, Oxidation bei >600°C verbraucht 0,5 mm/Stunde
Fertigungskontext
Elektrodenpaste-Säule wird innerhalb von Sonstige Grundmetallerzeugung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Söderberg Electrode Paste Carbon Electrode Column Furnace Electrode Paste

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 5 bar (handhabt Ofendruckschwankungen)
Weitere Spezifikationen:Elektrischer Widerstand: 50-80 μΩ·m, Aschegehalt: <5%, Flüchtige Bestandteile: <1,5%
Betriebstemperatur:Umgebungstemperatur bis 1500°C (betriebsfähig in Unterlichtbogenofen-Umgebung)
Montage- und Anwendungskompatibilität
Ferrolegierungsschmelzen (FeSi, FeMn, SiMn)Calciumcarbid-ProduktionPhosphor-Produktion
Nicht geeignet: Oxidierende Atmosphären über 400°C (schneller Verbrauch)
Auslegungsdaten
  • Ofenleistungsbewertung (MW)
  • Elektrodenstromdichte (A/cm²)
  • Erforderliche Elektrodenverbrauchsrate (kg/t Produkt)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Degradation und Rissbildung
Ursache: Übermäßige Temperaturgradienten während des Betriebs oder unsachgemäße Backzyklen, die zu thermischen Spannungsrissen und Verlust der strukturellen Integrität führen.
Oxidation und Erosion
Ursache: Exposition gegenüber oxidierenden Atmosphären bei hohen Temperaturen, kombiniert mit mechanischer Abrasion durch Rohmaterialien, die Materialverlust und geschwächte Säulenstruktur verursachen.
Wartungsindikatoren
  • Sichtbare Risse oder Abplatzungen auf der Elektrodenoberfläche, die auf thermischen Spannungsbruch hinweisen
  • Abnormale Spannungsschwankungen oder erhöhte elektrische Widerstandswerte während des Betriebs
Technische Hinweise
  • Implementierung kontrollierter Back- und Kühlprotokolle zur Minimierung von thermischem Schock und Sicherstellung einer ordnungsgemäßen Verkohlung der Paste
  • Aufrechterhaltung einer ordnungsgemäßen Abdichtung und Inertgasatmosphärenkontrolle um die Säule herum, um Oxidation und Kontamination zu verhindern

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 10414-1 - Prüfverfahren für BohrspülungenCE-Kennzeichnung - Konformität mit EU-Richtlinien für Sicherheit und Leistung
Fertigungsgenauigkeit
  • Durchmesser-Toleranz: +/- 0,5 mm
  • Längen-Toleranz: +/- 2,0 mm
Qualitätsprüfung
  • Chemische Zusammensetzungsanalyse mittels Röntgenfluoreszenzanalyse (RFA)
  • Dimensionsprüfung mit Koordinatenmessgerät (KMG)

Hersteller von Elektrodenpaste-Säule

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Wofür wird eine Elektrodenpaste-Säule verwendet?

Sie wird als Verbrauchselektrode in Unterpulveröfen zur Herstellung von Ferrolegierungen wie Ferrosilizium, Ferromangan und Ferronickel verwendet. Sie leitet Strom und erzeugt Wärme für das Schmelzen.

Aus welchen Materialien bestehen Elektrodenpaste-Säulen?

Sie bestehen aus kalziniertem Anthrazit, Petrolkoks und Steinkohlenteerpech-Bindemitteln. Diese Materialien werden verarbeitet, um die erforderlichen elektrischen und thermischen Eigenschaften zu erreichen.

Welche wichtigen Spezifikationen sind zu verifizieren?

Wichtige Spezifikationen umfassen Durchmesser (400–800 mm), Länge (1500–2500 mm), Aschegehalt (≤5 %), flüchtige Bestandteile (12–16 %), Druckfestigkeit (≥25 MPa), Rohdichte (1,40–1,55 g/cm³) und spezifischen elektrischen Widerstand (40–60 μΩ·m). Bestätigen Sie immer mit dem Lieferanten.

Wie sollten Elektrodenpaste-Säulen gehandhabt und gewartet werden?

Vorsichtig handhaben, um Schäden zu vermeiden. Überwachen Sie Anzeichen von Oxidation, Rissbildung oder Dimensionsänderungen. Stellen Sie sicher, dass die Betriebstemperatur das Maximum (1200–1400 °C) nicht überschreitet, um vorzeitiges Versagen zu verhindern.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Sonstige Grundmetallerzeugung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Elektrodenpaste-Säule

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Elektrodenpaste-Säule?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Düse zur Steuerung des Metallflusses
Nächstes Produkt
Hochreine Ferroaluminium-Vorlegierung
AngebotChat