Strukturierte Fertigungsdaten · 2026

Metallguss-Formkern

Auf Basis strukturierter CNFX-Herstellerprofile wird Metallguss-Formkern im Bereich Sonstige Grundmetallerzeugung anhand von Kernlänge bis Kerndurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Metallguss-Formkern wird durch die Baugruppe aus Kernkörper und Entlüftungskanäle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

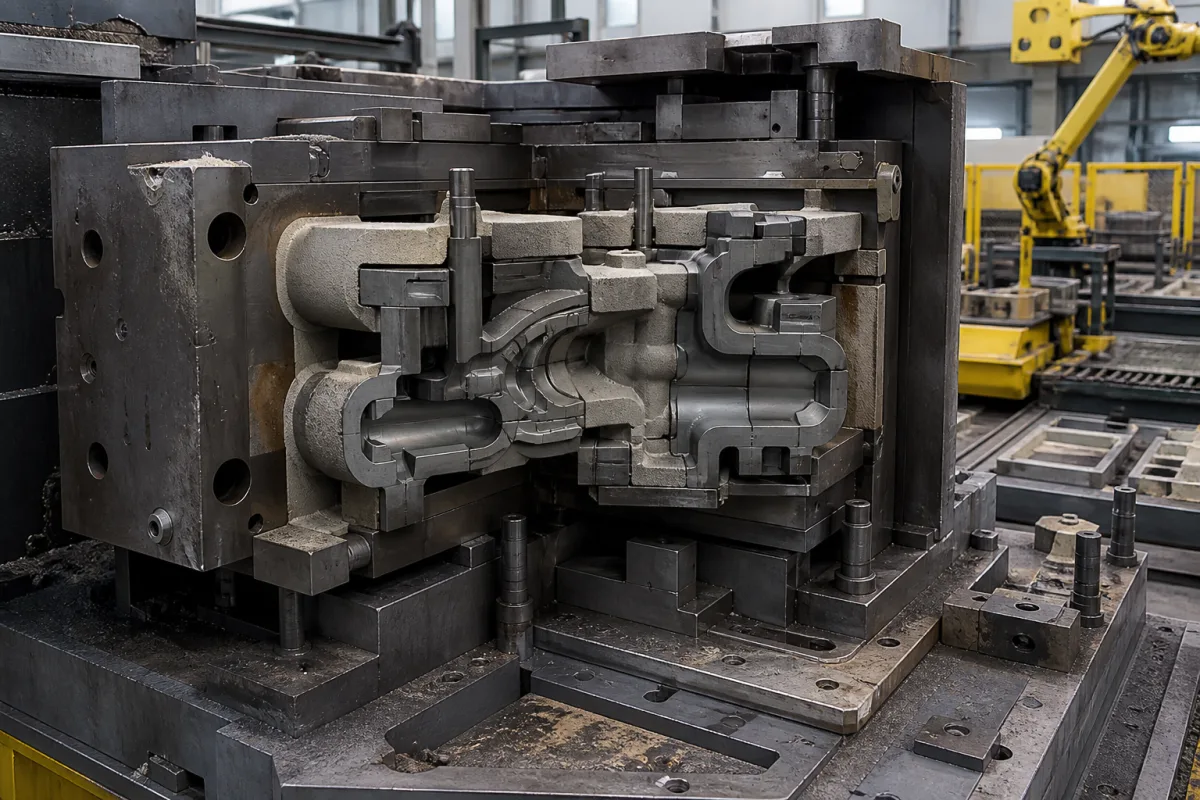
Herausnehmbarer Einsatz zur Erzeugung von Innenhohlräumen in Metallgussformen

Metallguss-Formkern in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Metallguss-Formkern ist eine präzisionsgefertigte Metallkomponente, die als herausnehmbarer Einsatz in Gussformen verwendet wird, um Innenhohlräume, Kanäle oder komplexe Geometrien in gegossenen Metallprodukten zu bilden. Diese Kerne sind unerlässlich für die Herstellung von Hohlgussstücken, inneren Durchgängen und komplizierten Merkmalen, die nicht allein durch die Hauptform geformt werden können. Sie werden nach genauen Spezifikationen hergestellt und vor dem Gießen von geschmolzenem Metall in Formanordnungen eingesetzt. Nach der Erstarrung des Gusses werden die Kerne durch mechanische oder chemische Mittel entfernt, wodurch die gewünschten inneren Merkmale im fertigen Gussstück zurückbleiben. Der Kern muss dem Druck und der Temperatur des geschmolzenen Metalls während des Gießens und Erstarrens standhalten und dann entfernt werden, ohne das Gussstück zu beschädigen. Typische Materialien umfassen Werkzeugstahl, Graphit, Keramikverbundstoff und Sand-Harz-Gemische, die jeweils basierend auf dem Gießverfahren, der erforderlichen Oberflächengüte und der Entfernungsmethode ausgewählt werden. Zu den wichtigsten Parametern für die Auswahl gehören Kernlänge (100–500 mm), Durchmesser (20–150 mm), Oberflächengüte (Ra 1,6–3,2 nach ISO 1302), Wärmeausdehnungskoeffizient (10–12 × 10^-6/°C nach ISO 11359), maximale Betriebstemperatur (300–600°C, über 600°C ist eine Keramikbeschichtung erforderlich), Härte (45–55 HRC nach ISO 6508), Dichte (7,2–7,8 g/cm³ nach ISO 1183), Zugfestigkeit (500–800 MPa nach ISO 6892), Gewicht (1–20 kg), Permeabilität (100–200 cm³/min nach ASTM D3574) und Kollabierbarkeit (bewertet als gut bis ausgezeichnet). Diese Werte sind Referenzbereiche und müssen für die spezifische Anwendung bestätigt werden. Überprüfen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Der Kern wird vor dem Gießen in die Formanordnung eingesetzt. Er definiert die innere Geometrie des Gussstücks, indem er Raum einnimmt, der zu einem Hohlraum wird. Während des Gießens muss der Kern dem Druck und der Temperatur des geschmolzenen Metalls standhalten, ohne sich zu verformen oder zu versagen. Nach dem Erstarren des Metalls wird der Kern durch mechanische Methoden (z. B. Ausleeren bei Sandkernen) oder chemische Auflösung (z. B. bei löslichen Kernen) entfernt, wodurch die gewünschten inneren Merkmale zurückbleiben. Material und Design des Kerns müssen Festigkeit, thermische Stabilität und Kollabierbarkeit ausbalancieren, um eine saubere Entfernung und Integrität des Gussstücks zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Kernlänge100–500 mmPrimärabmessung
Kerndurchmesser20–150 mmQuerschnittsmessung
Oberflächenrauheit RaRa 1.6–3.2 RaOberflächenrauheitISO 1302
Wärmeausdehnungskoeffizient10–12 10⁻⁶/°CAusdehnungsrate mit TemperaturISO 11359
Maximale Betriebstemperatur300–600 °CDepends on core material; above 600°C requires ceramic coating
Härte45–55 HRCHigher hardness improves wear resistanceISO 6508
Dichte7.2–7.8 g/cm³Typical for steel coresISO 1183
Zugfestigkeit500–800 MPaMinimum for core integrity during castingISO 6892
Kerndgewicht1–20 kgHeavier cores may require handling equipment
Durchlässigkeit100–200 cm³/minCritical for gas escape to prevent defectsASTM D3574
ZerfallsfähigkeitGood–ExcellentEase of core removal after casting

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Graphit Keramikverbundwerkstoff Sand-Harz-Gemisch

Komponenten / BOM

Components / BOM
  • Kernkörper
    Bildet die innere Gussgeometrie
    Material: Werkzeugstahl
  • Entlüftungskanäle
    Ermöglicht den Gasauslass während des Gießvorgangs
    Material: Gleiches Material wie das Gehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unvollständige Bindemittelpyrolyse bei 200-400 °C Gasentwicklung verursacht Blasen und Porosität in Gussteilen Kontrollierter thermischer Abbau mit 2 °C/Minute Aufheizrate bis 600 °C
Siliziumdioxidsand-Phasenumwandlung bei 573 °C (α→β Quarz) Plötzliche 0,45 % Volumenausdehnung verursacht Formrissbildung Zirkonsand-Substitution (ZrSiO₄ stabil bis 1670 °C)

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-850 °C, 0-150 MPa Druckspannung, 0,1-10 µm Oberflächenrauheit
Belastungs- und Ausfallgrenzen
Thermische Ermüdungsrissbildung bei 900 °C Differenz, Druckfließgrenze bei 180 MPa, Maßverzug über ±0,05 mm Toleranz hinaus
Thermische Ausdehnungsdifferenz (α=12×10⁻⁶/K für H13-Stahl vs α=23×10⁻⁶/K für Aluminium), zyklische plastische Verformung bei 0,2 % Dehnungsamplitude, Kriechverformung bei 0,0001 %/h über 700 °C
Fertigungskontext
Metallguss-Formkern wird innerhalb von Sonstige Grundmetallerzeugung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

casting core foundry core mold insert

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 100 MPa (14.500 psi) während der Einspritzung, abhängig vom Gussverfahren
Durchflussrate:Nicht anwendbar - statisches Bauteil während des Gießens
Betriebstemperatur:Umgebungstemperatur bis 1600 °C (2912 °F) für Eisenlegierungen, niedriger für Nichteisenmetalle
Montage- und Anwendungskompatibilität
AluminiumlegierungenZinklegierungenGusseisen
Nicht geeignet: Hochkorrosive flüssige Metalle (z.B. Magnesium mit bestimmten Flussmitteln, reaktive Legierungen)
Auslegungsdaten
  • Hohlraumabmessungen (Länge, Breite, Tiefe)
  • Erforderliche Schrägen
  • Erforderliche Kernzugkraft/Mechanismus

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen während des Gießens verursachen Ausdehnungs- und Kontraktionsspannungen, die zur Rissinitiierung und -ausbreitung im Formkernmaterial führen.
Metallpenetration und Anlötung
Ursache: Flüssiges Metall dringt in mikroskopische Poren oder Risse in der Kernoberfläche ein, haftet am Kernmaterial und verursacht Maßungenauigkeiten oder Kernbruch beim Auswerfen.
Wartungsindikatoren
  • Sichtbare Oberflächenrisse oder Craquelé auf dem Kern, insbesondere in hochbelasteten Bereichen wie Ecken oder dünnen Querschnitten
  • Übermäßiger Grat oder Finnenbildung an Gussteilen, die auf Kernverschleiß oder Maßabweichung hinweist
Technische Hinweise
  • Implementierung kontrollierter Vorwärm- und Abkühlprotokolle zur Minimierung von thermischem Schock und Verringerung thermischer Spannungsgradienten im Kernmaterial
  • Auftragen spezieller feuerfester Beschichtungen auf die Kernoberfläche zur Verbesserung der Wärmebeständigkeit, Verringerung der Metallpenetration und Verbesserung der Trennwirkung

Konformität und Fertigungsnormen

Referenznormen
ISO 8062:2020 (Maß- und geometrische Toleranzen für Gussteile)ASTM A703/A703M-22 (Stahlguss, allgemeine Anforderungen)DIN EN 1563:2018 (Gießereiwesen - Gusseisen mit Kugelgraphit)
Fertigungsgenauigkeit
  • Kernabdruckposition: +/-0,5 mm
  • Oberflächengüte: Ra 3,2 µm max.
Qualitätsprüfung
  • Koordinatenmessgerät (KMG) für Maßverifikation
  • Sichtprüfung auf Oberflächendefekte und Integrität

Hersteller von Metallguss-Formkern

4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

DAYUE Precision Technology Co., Ltd.
Dongguan · CN
Fertigt außerdem: Aerospace Components、CNC Machined Part、Aerospace Structural Components
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Mold Inserts”
Quellseite ansehen ↗ dayuechn.com · geprüft am 2026-09-10
FirstMold Manufacturing Limited
· CN
Fertigt außerdem: CNC Machined Part、Audio system、Injection Molding Machine und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Industrial mold inserts”
Quellseite ansehen ↗ firstmold.com · geprüft am 2026-08-29
PMP
Dongguan · CN
Fertigt außerdem: CNC Machined Part、Poppet/Valve
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Carbide Mold Inserts”
Quellseite ansehen ↗ precisionmoldparts.com · geprüft am 2026-09-04
PrecisionChina
Shenzhen · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Optical Mold Insert”
Quellseite ansehen ↗ precisionchina.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die Hauptfunktion eines Metallguss-Formkerns?

Der Kern ist ein herausnehmbarer Einsatz, der Innenhohlräume, Kanäle oder komplexe Geometrien in gegossenen Metallteilen erzeugt. Er wird vor dem Gießen in die Form eingesetzt und nach dem Erstarren entfernt.

Welche Materialien werden üblicherweise für Gusskerne verwendet?

Häufige Materialien sind Werkzeugstahl, Graphit, Keramikverbundstoff und Sand-Harz-Gemische. Die Wahl hängt vom Gießverfahren, der erforderlichen Oberflächengüte und der Entfernungsmethode ab.

Wie wird ein Kern nach dem Gießen entfernt?

Die Entfernungsmethoden variieren: Sandkerne können ausgeschüttelt werden, lösliche Kerne können chemisch aufgelöst werden, und Metallkerne können mechanisch extrahiert werden. Die Methode hängt vom Kernmaterial und Design ab.

Welche Schlüsselparameter sind bei der Auswahl eines Kerns zu beachten?

Zu den Schlüsselparametern gehören Abmessungen (Länge, Durchmesser), Oberflächengüte, Wärmeausdehnung, maximale Betriebstemperatur, Härte, Dichte, Zugfestigkeit, Gewicht, Permeabilität und Kollabierbarkeit. Verifizieren Sie diese immer mit dem Hersteller für Ihre spezifische Anwendung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Sonstige Grundmetallerzeugung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Metallguss-Formkern

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Metallguss-Formkern?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Kupferplatte für Stranggießkokille
Nächstes Produkt
Schmelzmetall-Probenlöffel
AngebotChat