Auf Basis strukturierter CNFX-Herstellerprofile wird Hauptbiegerolle im Bereich Herstellung von sonstigen Transportausrüstungen anhand von Walzendurchmesser bis Walzenlänge eingeordnet.
Ein typisches Hauptbiegerolle wird durch die Baugruppe aus Rollenwelle und Rollenmantel/-körper beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Die primäre zylindrische Komponente, die beim Umformen Biegekraft auf Schiffsrumpfplatten ausübt.
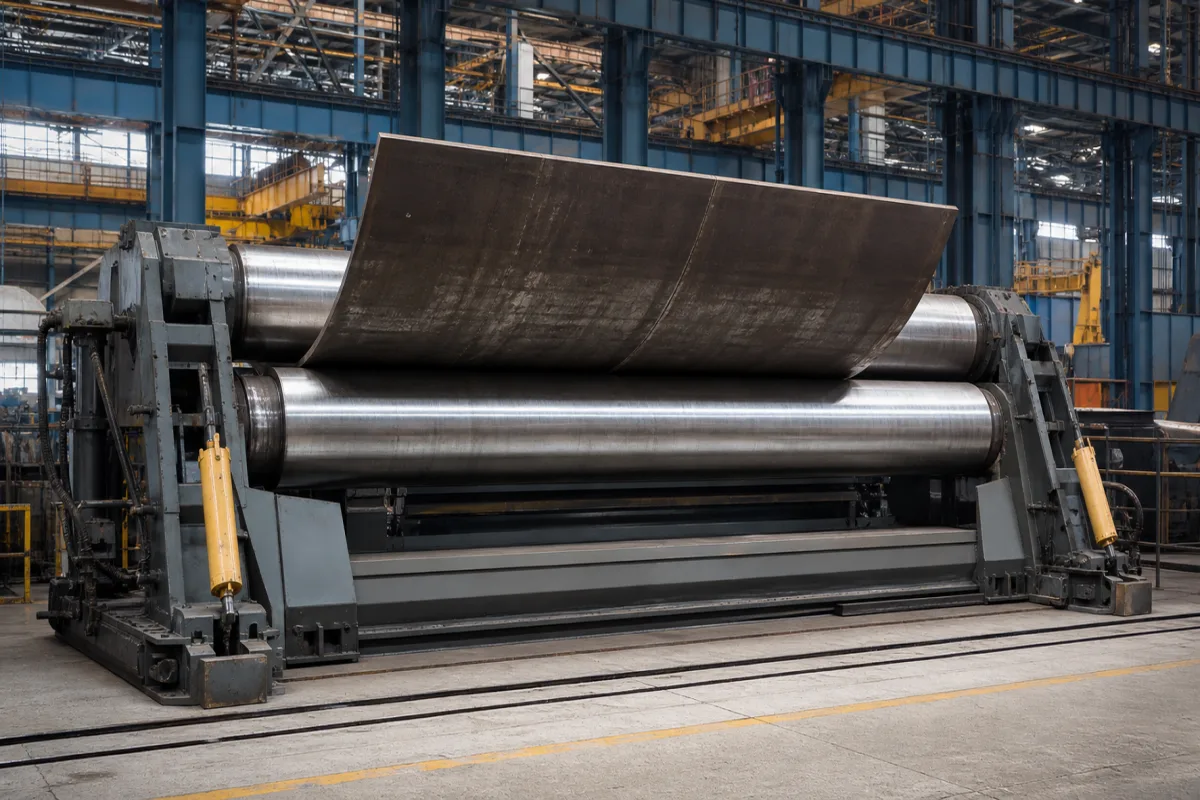
Die Rolle dreht sich und übt in Verbindung mit Stützrollen eine konzentrierte lineare Kraft auf eine dazwischen positionierte Stahlplatte aus. Diese Kraft induziert plastische Verformung entlang der Plattenlänge und erzeugt einen konsistenten Krümmungsradius. Der Biegeradius wird durch Einstellen der vertikalen Position der Hauptrolle relativ zu den Stützrollen und der Vorschubgeschwindigkeit der Platte gesteuert. Die Oberflächenhärte und -güte der Rolle sind entscheidend, um Oberflächenfehler zu vermeiden und eine gleichmäßige Biegung zu gewährleisten. Die aufgebrachte Kraft muss innerhalb des angegebenen Bereichs liegen, um die gewünschte Krümmung zu erreichen, ohne die Materialgrenzen zu überschreiten. Die Betriebstemperatur sollte innerhalb des angegebenen Bereichs gehalten werden, um eine Beeinträchtigung der Materialeigenschaften zu vermeiden. Die Ausrichtung und Toleranzen der Rolle sind für eine gleichmäßige Druckverteilung und genaues Biegen unerlässlich. Eine regelmäßige Inspektion der Rollenoberfläche auf Verschleiß oder Beschädigung ist erforderlich, um die Leistung aufrechtzuerhalten. Wenn die Rolle übermäßigen Verschleiß, Riefen oder Abweichungen von den spezifizierten Toleranzen aufweist, sollte sie ersetzt oder überarbeitet werden. Der Biegeprozess erfordert eine sorgfältige Kontrolle der Rollenposition und der Vorschubgeschwindigkeit, um die gewünschte Krümmung konsistent zu erreichen.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Walzendurchmesser | 200–500 mm | Determines bending force and plate contact area. |
| Walzenlänge | 2000–6000 mm | Must cover max plate width. |
| Biegekraft | 500–3000 kN | Higher force for thicker plates. |
| Oberflächenhärte | HRC 45–60 HRC | Wear resistance for long service life. |
| Oberflächenrauheit | Ra 0.8–1.6 µm | Affects plate surface finish. |
| Betriebstemperatur | -10–60 °C | Beyond range may affect material properties. |
| Werkstoffgüte | 42CrMo4 | High strength alloy steel.DIN EN 10083-3 |
| Gewicht | 2000–8000 kg | Affects handling and installation. |
| Durchmessertoleranz | ±0.05 mm | Critical for uniform bending.ISO 286 |
| Zylindrizitätstoleranz | 0.02 mm | Ensures even pressure distribution.ISO 1101 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | Max. 500 bar |
| Weitere Spezifikationen: | Plattendickenbereich: 5-100 mm, Rollengeschwindigkeit: 0,5-5 m/min |
| Betriebstemperatur: | 0°C bis 150°C |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Sie ist die primäre Rolle in einer Schiffsrumpf-Biegewalze, die direkt mit Stahlplatten in Kontakt kommt und sie verformt, um gekrümmte Profile für den Schiffsrumpfbau zu erzeugen.
Die Rolle wird typischerweise aus geschmiedetem legiertem Stahl hergestellt, mit einer Werkstoffgüte wie 42CrMo4 nach DIN EN 10083-3, die hohe Festigkeit und Verschleißfestigkeit bietet.
Wichtige Spezifikationen umfassen Rollendurchmesser (200-500 mm), Länge (2000-6000 mm), Biegekraft (500-3000 kN), Oberflächenhärte (HRC 45-60), Oberflächenrauheit (Ra 0,8-1,6 µm) und Toleranzen (Durchmesser ±0,05 mm, Zylindrizität 0,02 mm). Bestätigen Sie immer mit dem Lieferanten.
Der Durchmesser, die Oberflächenhärte und die Ausrichtung der Rolle bestimmen die Biegekraft und die Kontaktfläche und beeinflussen direkt die Genauigkeit und Qualität der Plattenkrümmung. Eine ordnungsgemäße Wartung ist unerlässlich, um Oberflächenfehler zu vermeiden.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.