Technische Definition
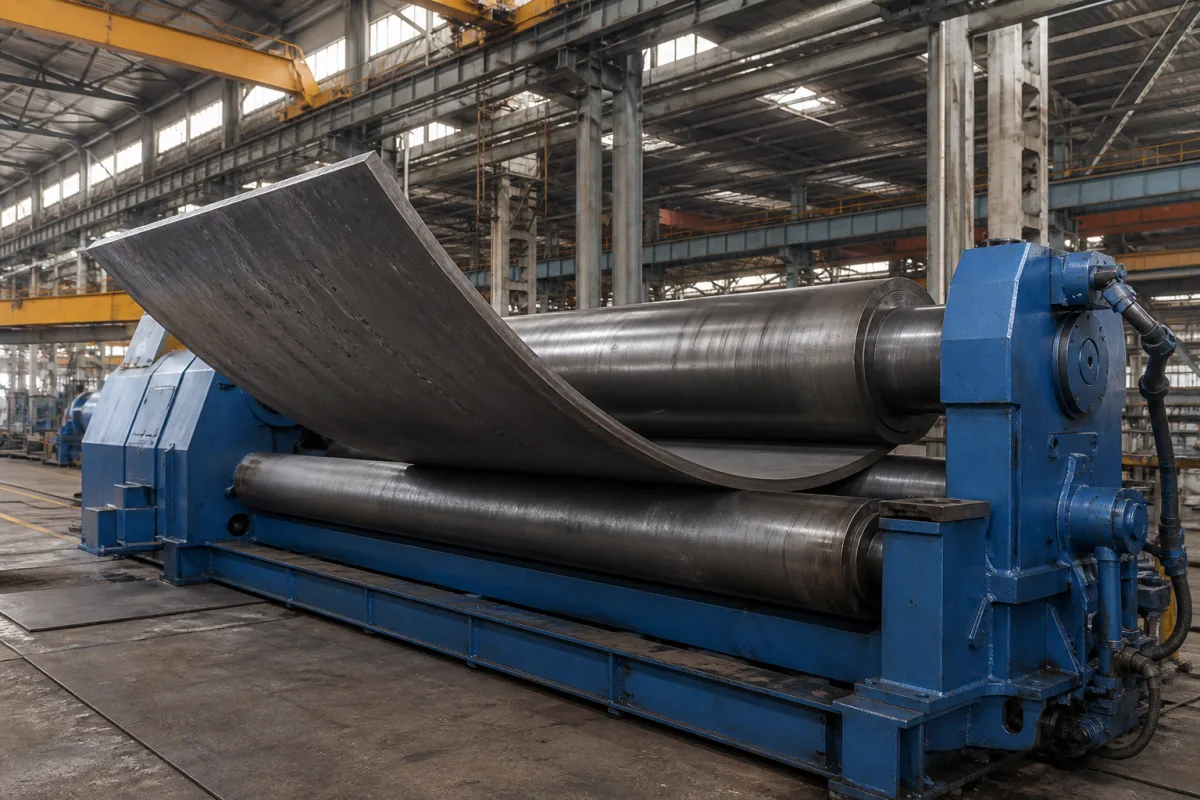
Die Schiffsrumpf-Plattenbiegemaschine ist eine schwere Industriemaschine, die im Schiffbau eingesetzt wird, um dicke Stahlplatten durch kontrollierten Walzdruck präzise in gekrümmte Rumpfabschnitte zu biegen. Sie verwendet drei oder vier synchronisierte Walzen, die progressiv Verformung auf die Metallplatten ausüben, ohne Erwärmung, wodurch die Materialintegrität erhalten bleibt. Diese Ausrüstung ist unerlässlich für die Erzeugung der komplexen Krümmungen von Schiffsbug, Heck und Bilgenbereichen mit hoher Maßgenauigkeit. Automatisierte Versionen integrieren CNC-Steuerungen für die wiederholbare Produktion identischer gekrümmter Komponenten über mehrere Schiffe hinweg.
Die Maschine funktioniert, indem Stahlplatten zwischen Walzen zugeführt werden, die kontrollierten Druck ausüben und plastische Verformung verursachen. Die Walzen werden von hydraulischen oder elektrischen Motoren angetrieben, und die Platte wird mehrmals durchgeführt, um die gewünschte Krümmung zu erreichen. Der Prozess ist Kaltumformung, das heißt, es wird keine Wärme angewendet, wodurch die ursprünglichen Eigenschaften des Materials erhalten bleiben. Die Ausrüstung ist für die Verarbeitung von hochfestem legiertem Stahl und gehärtetem Werkzeugstahl ausgelegt, mit einer maximalen Plattenbreite von 2000 bis 6000 mm, einem minimalen Biegeradius von 300 bis 1000 mm und einer maximalen Plattendicke von 10 bis 40 mm. Der Walzendurchmesser reicht von 200 bis 500 mm, und die Motorleistung beträgt 15 bis 90 kW. Das Maschinengewicht beträgt 10 bis 50 Tonnen, und die Abmessungen variieren von 5000×2000×2500 mm bis 12000×4000×5000 mm. Die Biegegeschwindigkeit beträgt 1 bis 5 m/min, und die Biegegenauigkeit liegt bei ±0,5 bis ±2 mm. Das Steuerungssystem ist PLC + HMI, und die Stromversorgung beträgt 380 V AC ±10%. Der Hydrauliksystemdruck beträgt 20 bis 31,5 MPa, und der Betriebstemperaturbereich liegt bei 0 bis 45°C.
Diese Spezifikationen sind typische Bereiche; tatsächliche Werte müssen mit dem Hersteller für spezifische Modelle und Anwendungen bestätigt werden. Die Maschine ist eine Kapitalinvestition für Werften, und ihre Auswahl hängt von den erforderlichen Plattenabmessungen, der Dicke und der Krümmung ab. Ordnungsgemäße Wartung und Schulung des Bedieners sind für sicheren und genauen Betrieb unerlässlich. Überprüfen Sie vor dem Kauf immer modellspezifische Parameter und die Einhaltung geltender Normen.
Funktionsprinzip
Hydraulische oder elektrische Motoren treiben synchronisierte Walzen an, die kontrollierten Druck auf Stahlplatten ausüben und sie durch plastische Verformung schrittweise biegen, während sie in mehreren Durchgängen zwischen den Walzen hindurchlaufen. Die Platte wird zwischen die Walzen geführt, und der Spalt zwischen den Walzen wird eingestellt, um die gewünschte Krümmung zu erreichen. Der Vorgang wird wiederholt, bis die gewünschte Form erhalten wird. Die Walzen sind typischerweise in Pyramiden- oder Klemmkonfiguration angeordnet, wobei die obere Walze eine Abwärtskraft ausübt und die unteren Walzen Unterstützung bieten. Die Biegekraft wird vom Hydrauliksystem erzeugt, das mit einem Druck von 20 bis 31,5 MPa arbeitet. Das Steuerungssystem (PLC + HMI) ermöglicht eine präzise Einstellung der Walzenpositionen und -geschwindigkeit, wodurch Wiederholbarkeit und Genauigkeit gewährleistet werden.