Strukturierte Fertigungsdaten · 2026

Doktorsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Doktorsystem im Bereich Papierherstellung anhand von Rakelbreite bis Rakeldicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Doktorsystem wird durch die Baugruppe aus Rakelmesser und Klingenhalter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das entwickelt wurde, um überschüssiges Material von einer Oberfläche oder einem Substrat präzise zu nivellieren, zu verteilen oder zu entfernen.

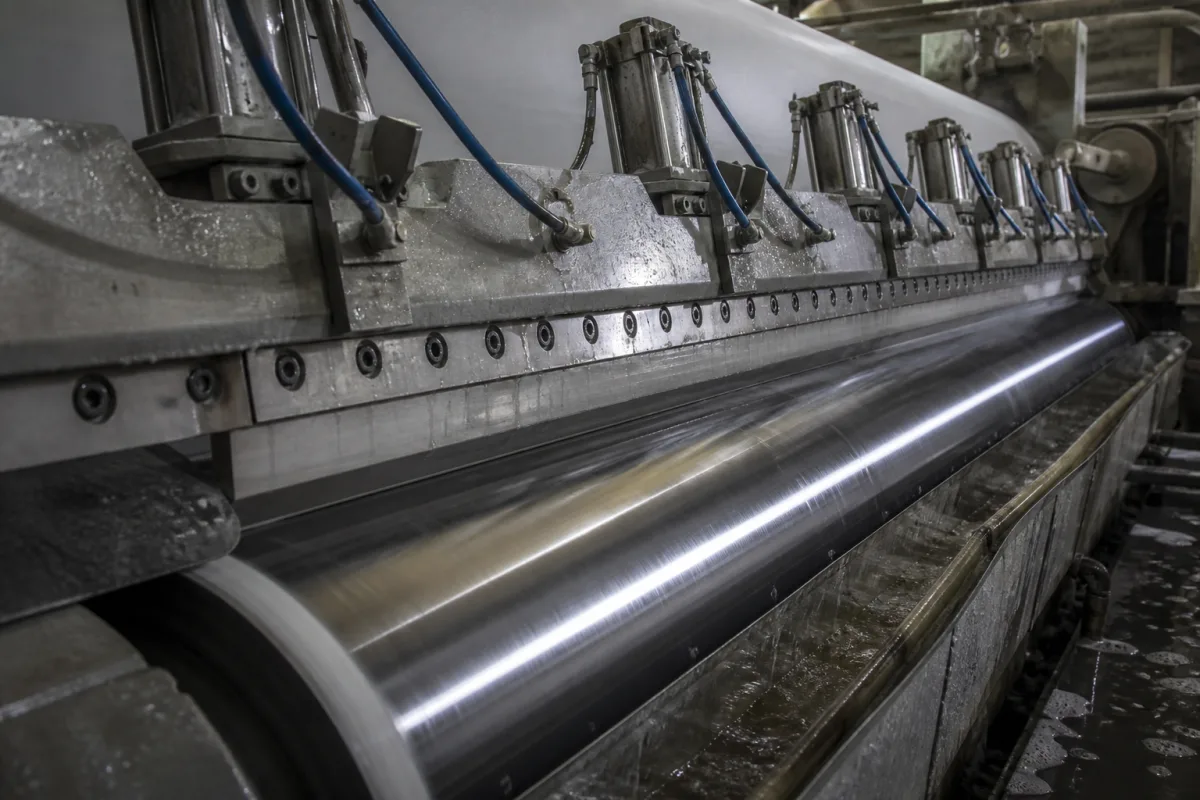
Doktorsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Innerhalb eines industriellen Systems ist das Doktorsystem eine kritische Komponente, die für die Kontrolle der Dicke, Gleichmäßigkeit und Oberflächenqualität einer Materialschicht (z. B. Beschichtung, Schlamm, Paste) verantwortlich ist, die auf eine bewegte Bahn, ein Band oder eine Walze aufgetragen wird. Es gewährleistet konsistente Produktspezifikationen, indem es das aufgetragene Material präzise dosiert und glättet. Das System besteht typischerweise aus einer starren Klinge oder einem Balken (der Doktorklinge), die in einem präzisen Winkel und mit kontrolliertem Druck gegen eine bewegte Oberfläche (z. B. eine Beschichtungswalze oder ein Förderband) montiert ist. Wenn das Substrat unter oder gegen die Klinge läuft, wird überschüssiges Material abgeschabt, wodurch eine gleichmäßige Schicht mit kontrollierter Dicke zurückbleibt. Der Winkel, der Druck und der Spalt der Klinge sind präzise einstellbar, um das gewünschte Materialprofil zu erreichen. In der Papierherstellung wird dieses System verwendet, um das Beschichtungsgewicht, die Oberflächenbeschaffenheit zu steuern und Walzen zu reinigen. Die Klingenbreite reicht von 1000 bis 6000 mm, passend zur Papiermaschinenbreite, mit einer Dicke von 0,3 bis 1,5 mm, dünner für feineres Doktoring. Das Klingenmaterial ist typischerweise Edelstahl AISI 301/316 gemäß ASTM A240. Die Klingenbelastung reicht von 0,5 bis 3,0 kN/m, wobei höhere Belastung für harte Ablagerungen verwendet wird. Der Betriebsdruck beträgt 1,0–1,6 MPa. Die Betriebstemperatur beträgt -40 bis 85 °C, da Dichtungen über 85 °C degradieren. Der Klingenwinkel ist von 15 bis 45 Grad einstellbar, um die Doktoreffizienz zu verbessern. Der Klingenrundlauf beträgt ±0,05 mm gemäß ISO 1101, um ein gleichmäßiges Doktoring zu gewährleisten. Das Gewicht reicht von 500 bis 2000 kg, abhängig von Breite und Rahmen. Der Stromverbrauch beträgt 1,5–4,0 kW für hydraulische oder elektrische Betätigung, mit Drehstromversorgung bei 380–480 V AC gemäß IEC 60038. Die Schutzart ist IP54–IP65 gemäß IEC 60529, wobei höhere Schutzarten für staubige Umgebungen geeignet sind. Diese Werte sind Referenzbereiche; verifizieren Sie modellspezifische Werte mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das System besteht typischerweise aus einer starren Klinge oder einem Balken (der Doktorklinge), die in einem präzisen Winkel und mit kontrolliertem Druck gegen eine bewegte Oberfläche (z. B. eine Beschichtungswalze oder ein Förderband) montiert ist. Wenn das Substrat unter oder gegen die Klinge läuft, wird überschüssiges Material abgeschabt, wodurch eine gleichmäßige Schicht mit kontrollierter Dicke zurückbleibt. Der Winkel, der Druck und der Spalt der Klinge sind präzise einstellbar, um das gewünschte Materialprofil zu erreichen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Rakelbreite1000–6000 mmMatch to paper machine width
Rakeldicke0.3–1.5 mmThinner for finer doctoring
RakelmaterialAISI 301/316Stainless steel standardASTM A240
Rakelbelastung0.5–3.0 kN/mHigher load for hard deposits
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur-40–85 °CSeals degrade above 85°C
Rakelwinkel15–45 °Adjustable for doctoring efficiency
Rakelrundlauf±0.05 mmEnsures uniform doctoringISO 1101
Gewicht500–2000 kgDepends on width and frame
Leistungsaufnahme1.5–4.0 kWFor hydraulic or electric actuation
Spannung380–480 V ACThree-phase supplyIEC 60038
SchutzartIP54–IP65Higher for dusty environmentsIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gehärteter Werkzeugstahl Polyurethan Keramik

Komponenten / BOM

Components / BOM
  • Rakelmesser
    Das primäre Verschleißteil, das mit dem Substrat in Kontakt kommt, um das Material zu dosieren und zu glätten.
    Material: Gehärteter Werkzeugstahl oder Keramik
  • Klingenhalter
    Eine starre Montagebaugruppe, die die Rakelklinge sichert und präzise Winkel- und Druckeinstellung ermöglicht.
    Material: Edelstahl oder Aluminiumlegierung
  • Einstellmechanismus
    Ein System aus Mikrometern, Schrauben oder Aktuatoren zur Feinabstimmung des Schneidspalts, Winkels und Drucks.
    Material: Edelstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikdrucktransient übersteigt 150 % des Nennwerts (von 20 MPa auf 30 MPa) Dichtungsextrusion und Hydraulikfluidleckage an der Zylinder-Kolben-Schnittstelle Integration eines Druckentlastungsventils mit 22 MPa Öffnungsdruck und eines Akkumulators mit 0,5 l Fassungsvermögen zur Stoßdämpfung
Fehlausrichtungsakkumulation übersteigt 0,2 mm/m über 3 m Verfahrweg Asymmetrisches Klingenverschleißmuster verursacht 0,03 mm Dickenvariation über die Substratbreite Installation eines Laserausrichtungssystems mit 0,01 mm Auflösung und geschlossener Regelkreis-Servokorrektur alle 0,5 m Verfahrweg

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-5,0 mm Materialdickeneinstellbereich, 0,5-3,0 m/s Lineargeschwindigkeit, 10-100 kN Klingendruck
Belastungs- und Ausfallgrenzen
Klingenauslenkung übersteigt 0,05 mm bei 100 kN Last, Lagertemperatur übersteigt 120°C, Schwingungsamplitude übersteigt 25 µm RMS bei 100 Hz
Hertzsche Kontaktspannung übersteigt 1,5 GPa an der Klingen-Substrat-Schnittstelle, was plastische Verformung verursacht, thermische Ausdehnungsdifferenz (Δα=12×10⁻⁶ K⁻¹) zwischen Stahlklinge und Aluminiumrahmen führt zu Bindung, Resonanz bei 85-115 Hz regt strukturelle Eigenfrequenzen an
Fertigungskontext
Doktorsystem wird innerhalb von Papierherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Doctor Blade Assembly

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10 bar
Durchflussrate:0,5 bis 20 m³/h
Betriebstemperatur:0°C bis 80°C
slurry concentration:Bis zu 60 % Feststoffanteil nach Gewicht
Montage- und Anwendungskompatibilität
PapierbreisuspensionenKeramikbeschichtungenPolymerfolien
Nicht geeignet: Abrasive Suspensionen mit Partikelgröße >500 Mikrometer
Auslegungsdaten
  • Substratbreite (mm)
  • Materialviskosität (cP)
  • Erforderliche Beschichtungsdicke (µm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantendegradation der Abstreifklinge
Ursache: Übermäßiger Verschleiß durch abrasive Beschichtungsmaterialien und falsche Klingenmaterialauswahl für spezifische Beschichtungstypen
Hydrauliksystemausfall
Ursache: Verunreinigung im Hydraulikfluid führt zu klebenden Ventilen, Dichtungsdegradation und Problemen bei der Druckregulierung
Wartungsindikatoren
  • Unregelmäßige Beschichtungsauftragsmuster oder Streifen auf dem verarbeiteten Material
  • Ungewöhnliche Hydrauliksystemgeräusche (Heulen, Klopfen) oder Druckschwankungen am Manometer
Technische Hinweise
  • Implementierung regelmäßiger Klingenmaterialanalysen und Einrichtung eines vorbeugenden Austauschplans basierend auf Daten zur Abrasivität der Beschichtung
  • Installation von Doppelfiltrationssystemen mit Feuchtigkeitsentfernung in Hydraulikkreisläufen und Einhaltung strenger Fluidreinheitsstandards

Konformität und Fertigungsnormen

Referenznormen
ISO 14971:2019 - Medizinprodukte - Anwendung des RisikomanagementsIEC 60601-1:2005+AMD1:2012+AMD2:2020 - Medizinische elektrische Geräte - Teil 1: Allgemeine Anforderungen an die Basissicherheit und die wesentlichen Leistungsmerkmale
Fertigungsgenauigkeit
  • Lineare Abmessungen: +/-0,1 mm für kritische Komponenten
  • Oberflächenrauheit: Ra 0,8 µm maximal für sterilisierbare Oberflächen
Qualitätsprüfung
  • Funktionale Sicherheitsprüfung - Elektrische Sicherheit und Leistungsverifizierung
  • Biokompatibilitätsprüfung - Materialbewertung gemäß ISO 10993-Reihe

Hersteller von Doktorsystem

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Huizhuo New Materials
· CN
Fertigt außerdem: Blade Assembly
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Doctor Blade Assembly”
Quellseite ansehen ↗ hzdoctorblade.com · geprüft am 2026-09-10

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der typische Klingenbreitenbereich für ein Doktorsystem?

Die Klingenbreite reicht typischerweise von 1000 bis 6000 mm, passend zur Papiermaschinenbreite. Bestätigen Sie die genaue Breite für Ihre spezifische Anwendung mit dem Hersteller.

Welche Klingenmaterialien werden üblicherweise verwendet?

Häufige Klingenmaterialien sind gehärteter Werkzeugstahl, Polyurethan und Keramik. Für Edelstahlklingen ist AISI 301/316 gemäß ASTM A240 Standard. Verifizieren Sie die Materialeignung für Ihren Prozess.

Welcher Betriebstemperaturbereich ist spezifiziert?

Der Betriebstemperaturbereich beträgt -40 bis 85 °C. Dichtungen degradieren über 85 °C, daher stellen Sie sicher, dass das System nicht höheren Temperaturen ausgesetzt ist. Fragen Sie den Lieferanten nach spezifischen Grenzen.

Welche Schutzart ist verfügbar?

Die Schutzart ist IP54 bis IP65 gemäß IEC 60529. Höhere Schutzarten sind für staubige Umgebungen geeignet. Bestätigen Sie die erforderliche Schutzart für Ihre Installation.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Papierherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Doktorsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Doktorsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
Feuchtigkeitsprofil-Messgerät
AngebotChat