Strukturierte Fertigungsdaten · 2026

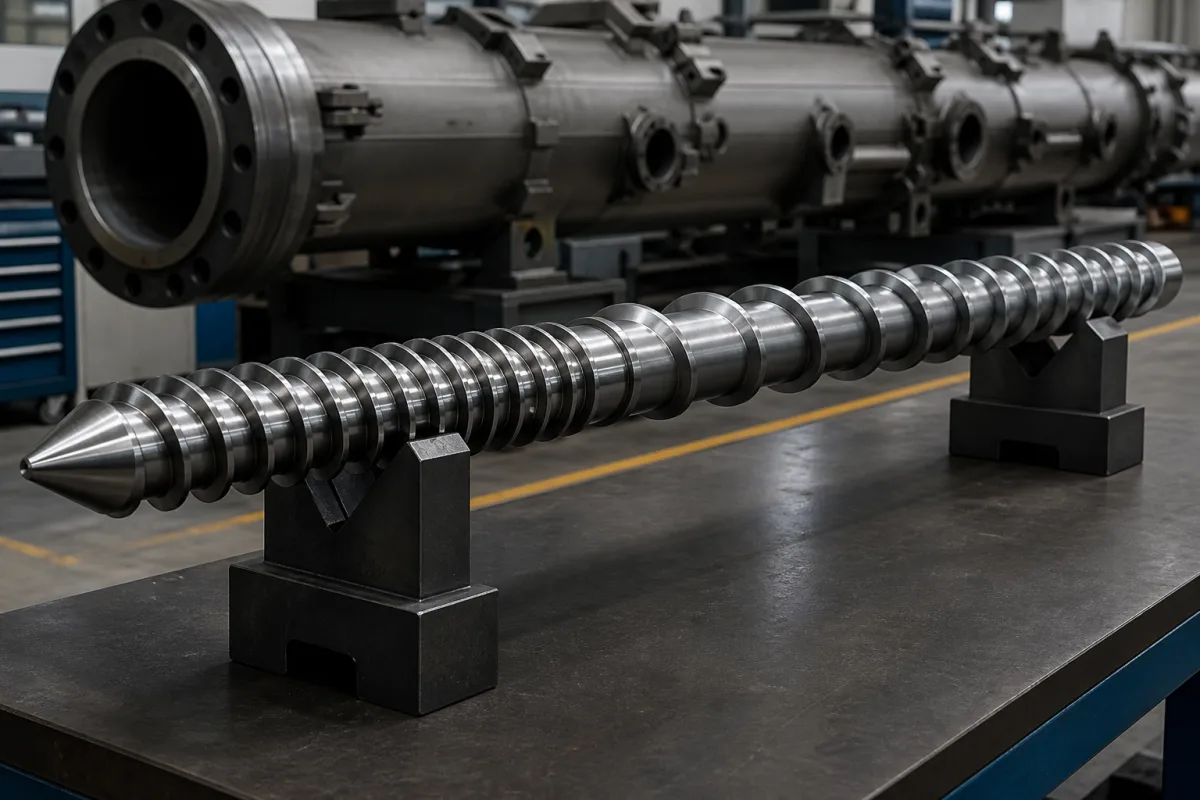
Polymer-Extrusionsschnecke

Auf Basis strukturierter CNFX-Herstellerprofile wird Polymer-Extrusionsschnecke im Bereich Herstellung von Kunststoffen in Primärformen anhand von Außengewindedurchmesser bis Längen /Durchmesserverhältnis eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Polymer-Extrusionsschnecke wird durch die Baugruppe aus Schraubwelle und Flug beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Rotierendes Wendelbauteil zum Plastifizieren und Fördern von Polymerschmelzen in Extrusionsanlagen.

Polymer-Extrusionsschnecke in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine präzisionsgefertigte rotierende Schnecke, die als Kernverarbeitungselement in Kunststoffextrusionsmaschinen dient. Sie plastifiziert feste Polymerpellets durch mechanische Scherung und Wärmeenergie und fördert dann das geschmolzene Material unter Druck durch die Extrusionsdüse. Diese Komponente bestimmt direkt den Produktionsdurchsatz, die Schmelzehomogenität und die Energieeffizienz in kontinuierlichen Polymerverarbeitungslinien. Als kritisches Verschleißteil in der B2B-Fertigung stellt sie einen wiederkehrenden Verbrauchsartikel in der Lieferkette der Kunststoffverarbeitung dar. Die Geometrie der Schnecke, einschließlich Durchmesser, Längen-zu-Durchmesser-Verhältnis, Kanaltiefe und Kompressionsverhältnis, ist auf das spezifische Polymer und die Anwendung zugeschnitten. Der typische Durchmesser reicht von 20 bis 200 mm, mit L/D-Verhältnissen von 20 bis 35. Die Kanaltiefe variiert von 5 bis 20 mm, und das Kompressionsverhältnis von 2,0 bis 3,5. Die Oberflächenhärte ist mit 58–62 HRC für Verschleißfestigkeit spezifiziert, erreicht durch Nitrieren oder andere Behandlungen. Die maximale Drehzahl beträgt 120–300 U/min, und die Betriebstemperatur muss dem Schmelzbereich des Polymers entsprechen, typischerweise 150–400 °C. Werkstoffgüten wie 38CrMoAlA (gemäß GB/T 3077) werden verwendet, wobei Nitrieren eine übliche Oberflächenbehandlung ist. Toleranzen werden auf ±0,02 mm (ISO 2768-m) gehalten, um Schmelzehomogenität zu gewährleisten. Das Gewicht reicht von 50 bis 500 kg, abhängig von Größe und Material. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Die Schnecke ist ein Verschleißteil; ihre Lebensdauer hängt von Betriebsbedingungen und Materialauswahl ab. Regelmäßige Inspektion auf Verschleiß, insbesondere im Dosierbereich, ist unerlässlich, um Produktqualität zu erhalten und Ausfälle zu vermeiden. Korrekte Ausrichtung und Drehmomentbehandlung sind während Installation und Betrieb entscheidend.

Funktionsprinzip

Rotationsbewegung erzeugt Scherwärme, um Polymere zu schmelzen, während die Wendelgeometrie Material unter Druck nach vorne fördert. Wenn sich die Schnecke dreht, werden Polymerpellets in die Einzugszone gezogen, wo sie verdichtet und erhitzt werden. Die abnehmende Kanaltiefe in der Kompressionszone erhöht den Druck und schmilzt das Polymer weiter. In der Dosierzone wird die Schmelze homogenisiert und zur Düse gepumpt. Das Design der Schnecke, einschließlich Steigung und Kanaltiefe, bestimmt das Gleichgewicht zwischen Schererwärmung und Förderleistung. Betriebsparameter wie Schneckendrehzahl und Zylindertemperatur müssen für das spezifische Polymer optimiert werden, um eine gleichbleibende Schmelzequalität und Ausstoß zu erreichen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Außengewindedurchmesser20–200 mmDurchmesser des äußeren Gewindes
Längen /Durchmesserverhältnis20–35 L/DSchraubenlänge relativ zum Durchmesser
Kanalhöhe5–20 mmTiefe des spiralförmigen Kanals
Verdichtungsverhältnis2.0–3.5 VerhältnisVerhältnis von Zuführung zu Dosierkanaltiefe
Oberflächenhärte58–62 HRCOberflächenhärte für Verschleißfestigkeit
Maximale Drehzahl120–300 U/minMaximale Rotationsgeschwindigkeit
Betriebstemperatur150–400 °CMust match polymer melting range.
Werkstoffgüte38CrMoAlANitriding steel for wear resistance.GB/T 3077
OberflächenbehandlungNitridingEnhances hardness and corrosion resistance.
Toleranz±0.02 mmPrecision affects melt uniformity.ISO 2768-m
Gewicht50–500 kgDepends on size and material.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Nitrierstahl Bimetall-Legierung Werkzeugstahl

Komponenten / BOM

Components / BOM
  • Schraubwelle
    Hauptstrukturelement zur Drehmomentübertragung
    Material: Legierter Stahl
  • Flug
    Wendelförmige Rippe zum Fördern und Scheren von Material
    Material: Verschleißfeste Legierung
  • Spitze
    Endabschnitt zur Schnittstelle mit der Matrize
    Material: Vergüteter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

PID-Verstärkungsfehlanpassung des Zylindertemperaturreglers, die zu ±50°C-Schwingungen führt Thermische Polymerdegradation mit Bildung kohlenstoffhaltiger Ablagerungen an den Schneckengängen Implementierung einer Kaskadenregelung mit Schmelzthermoelementen an 3 axialen Positionen und adaptiver PID-Abstimmung
Spannungskonzentrationsfaktor Kt=3,2 am Schneckenkernradius im Übergangsbereich der Gänge Ermüdungsrissbildung bei 10⁶ Lastzyklen unter 80 MPa Wechselspannung Anwendung von Kugelstrahlen zur Erzeugung von 400 MPa Druckeigenspannung an der Kernoberfläche

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-100 MPa (Schmelzedruck), 0,1-10 U/min (Schneckendrehzahl), 150-350°C (Zylindertemperatur)
Belastungs- und Ausfallgrenzen
Scherspannung über 25 MPa am Schneckenkern, Schmelztemperatur über 400°C, Schneckenverbiegung über 0,1 mm pro 100 mm Länge
Polymerdegradation mit Arrhenius-Geschwindigkeitskonstante k=1,5×10¹⁵ exp(-Ea/RT), wobei Ea=150 kJ/mol, mechanische Ermüdung bei Spannungsintensitätsfaktor KIC=35 MPa√m für nitrierten Stahl
Fertigungskontext
Polymer-Extrusionsschnecke wird innerhalb von Herstellung von Kunststoffen in Primärformen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Extruder Screw Plasticizing Screw Polymer Processing Screw

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 70 MPa (10.000 psi) maximal
Durchflussrate:10-10.000 kg/h (abhängig von Schneckendurchmesser und -auslegung)
Betriebstemperatur:150-350°C (typischer Polymerverarbeitungsbereich)
slurry concentration:Nicht anwendbar - für Polymerschmelzen, nicht für Suspensionen ausgelegt
Montage- und Anwendungskompatibilität
Polyethylen (PE)-SchmelzenPolypropylen (PP)-SchmelzenPolyvinylchlorid (PVC)-Verbindungen
Nicht geeignet: Abrasiv gefüllte Polymere mit >40 % Mineralstoffgehalt (verursacht übermäßigen Verschleiß)
Auslegungsdaten
  • Erforderlicher Durchsatz (kg/h)
  • Polymerviskosität bei Verarbeitungstemperatur
  • Erforderliches Schnecken-L/D-Verhältnis (typischerweise 20:1 bis 40:1)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Abrasive Verschleiß
Ursache: Hoher Füllstoffgehalt im Polymerausgangsmaterial, der übermäßigen Oberflächenverschleiß der Schneckengänge und des Schneckenkerns verursacht
Ermüdungsbruch
Ursache: Zyklische Torsions- und Biegespannungen durch ungleichmäßigen Materialfluss und thermische Gradienten
Wartungsindikatoren
  • Hörbares metallisches Schleifen oder Klopfen während des Betriebs
  • Sichtbare Polymerdegradation oder schwarze Partikel im Extrudat, die auf Materialanbackungen hindeuten
Technische Hinweise
  • Implementierung einer progressiven Schneckentemperaturprofilierung zur Minimierung von thermischem Schock und differentieller Ausdehnung
  • Etablierung regelmäßiger Schneckenausbauinspektionen mit dimensionsbezogener Vermessung zur Verfolgung von Verschleißmustern vor katastrophalem Ausfall

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 527-1 - Prüfung von Kunststoffen - ZugversuchCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Schneckendurchmesser: +/-0,05 mm
  • Steigung/Gewindeteilung: +/-0,02 mm
Qualitätsprüfung
  • Dimensionsprüfung mittels Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Polymer-Extrusionsschnecke

10 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

E.J.S INDUSTRY CO., LTD
Ningbo · CN
Fertigt außerdem: Extrusion Screw
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Extruder Screw Barrel”
Quellseite ansehen ↗ ejsscrewbarrel.com · geprüft am 2026-09-04
Golden Feedmill
· CN
Fertigt außerdem: Dosing System、Aseptic Filling Machine、Filling Machine und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Feed Extruder Screw Rod”
Quellseite ansehen ↗ goldenfeedmill.com · geprüft am 2026-09-04
Joiner Machinery Co., Ltd.
· CN
Fertigt außerdem: Paper Machine Press Section
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “extruder screw material”
Quellseite ansehen ↗ twinscrewextruder-parts.com · geprüft am 2026-09-10
Nanjing Zhitian Mechanical And Electrical Co.,ltd.
Nanjing · CN
Fertigt außerdem: Extrusion Screw、Industrial Food Extrusion and Forming Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Extruder Screw And Barrels”
Quellseite ansehen ↗ zt-extruderparts.com · geprüft am 2026-09-07
Nantong Kunya Machinery Corporation
Nantong · CN
Fertigt außerdem: Hopper Dryer
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “custom extruder screw buy”
Quellseite ansehen ↗ kunyamachinery.com · geprüft am 2026-09-16
Shanghai Jiahao Machinery Manufacturing Co., Ltd.
· CN
Fertigt außerdem: Smartphones
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Extruder Screw”
Quellseite ansehen ↗ jiahaoextruder.com · geprüft am 2026-09-04
Zhejiang Bimetal Machinery Co., Ltd.
· CN
Fertigt außerdem: Extrusion Die、Machine Screw
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Flow film extruder screw”
Quellseite ansehen ↗ bmtscrew.com · geprüft am 2026-09-10
Zhejiang Guangming Plastics Machinery Co., Ltd.
· CN
Fertigt außerdem: Injection Molding Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Extruder Screw and barrel”
Quellseite ansehen ↗ en.gmscrew.com · geprüft am 2026-09-04
ZHEJIANG HUAYE PLASTICS MACHINERY CO.,LTD
· CN
Fertigt außerdem: Machine Screw、Smartphones、Piston & Rod und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Extruder Screw”
Quellseite ansehen ↗ hayeur-group.com · geprüft am 2026-09-10
Zhejiang Zhongyang Screw Manufacturing Co., Ltd.
· CN
Fertigt außerdem: Injection Molding Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Extruder Screw And Barrel”
Quellseite ansehen ↗ zhongyangscrew.com · geprüft am 2026-09-10

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die typische Lebensdauer einer Extrusionsschnecke?

Die Lebensdauer variiert mit Betriebsbedingungen, Polymertyp und Wartung. Regelmäßige Inspektion auf Verschleiß, insbesondere im Dosierbereich, wird empfohlen. Es gibt keine feste Lebensdauer; sie hängt von Faktoren wie abrasiven Füllstoffen und Betriebstemperaturen ab.

Wie wähle ich die richtige Schnecke für meine Anwendung?

Die Auswahl hängt vom Polymer, gewünschtem Ausstoß und Produktqualität ab. Wichtige Parameter sind Durchmesser, L/D-Verhältnis, Kompressionsverhältnis und Material. Konsultieren Sie den rechtlichen Hersteller oder Lieferanten, um das Schneckendesign an Ihre spezifischen Prozessanforderungen anzupassen.

Was sind häufige Anzeichen für Schneckenverschleiß?

Anzeichen sind reduzierter Ausstoß, inkonsistente Schmelzequalität, erhöhter Energieverbrauch und sichtbarer Verschleiß an den Stegflanken. Wenn diese auftreten, messen Sie die Schneckenabmessungen und vergleichen Sie mit den Originalspezifikationen. Ersetzen oder überholen Sie bei Bedarf.

Kann die Schnecke überholt werden?

Ja, in vielen Fällen. Die Überholung kann den Wiederaufbau verschlissener Oberflächen durch Auftragsschweißen und die Nachbearbeitung auf Originalabmessungen umfassen. Die Machbarkeit hängt jedoch vom Ausmaß des Verschleißes und dem Schneckenmaterial ab. Konsultieren Sie einen qualifizierten Dienstleister.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kunststoffen in Primärformen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Polymer-Extrusionsschnecke

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Polymer-Extrusionsschnecke?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Polymer-Extrusionsdüsenplatte
Nächstes Produkt
Polymer-Pelletier-Strangschneider
AngebotChat