Strukturierte Fertigungsdaten · 2026

Automatische Pfannenvorwärmstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatische Pfannenvorwärmstation im Bereich Grundmetallherstellung anhand von Pfannenkapazität bis Anzahl der Brenner eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatische Pfannenvorwärmstation wird durch die Baugruppe aus Tragrahmen und Brennerbaugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

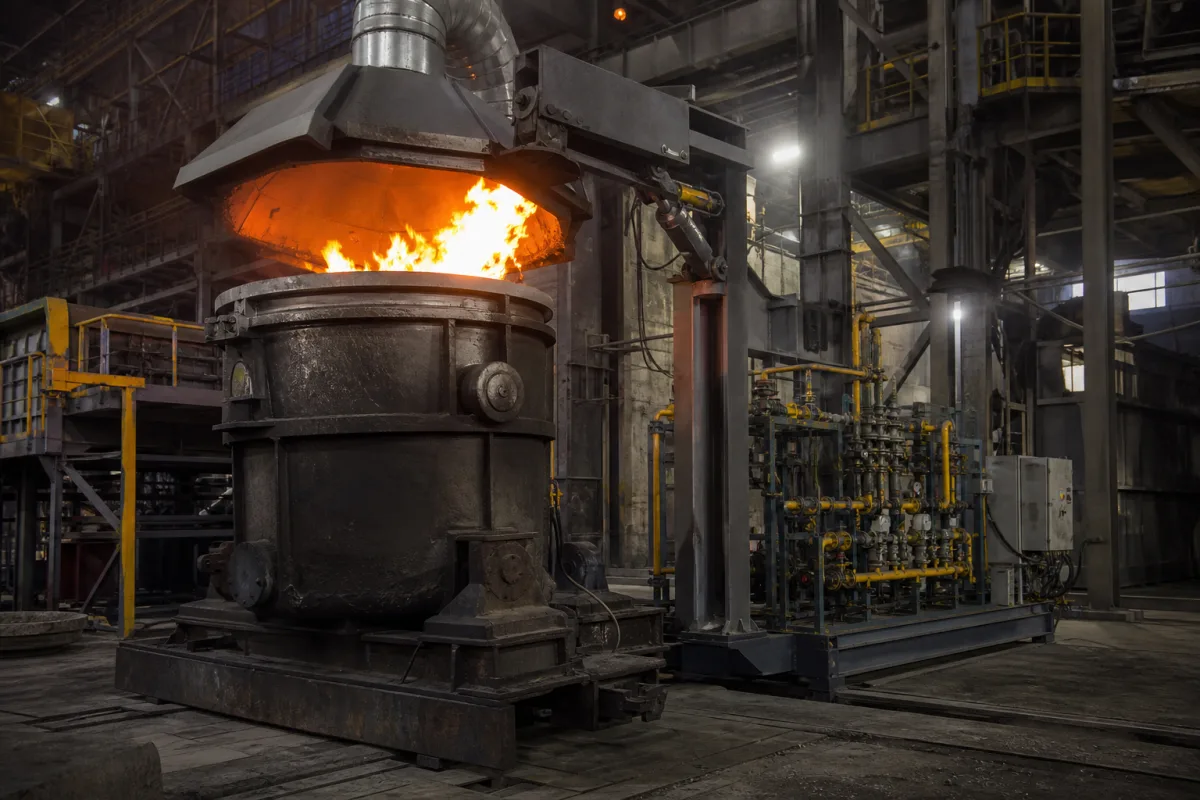
Automatische Pfannenvorwärmstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein automatisiertes Industriesystem, das dazu dient, feuerfest ausgekleidete Pfannen, die in Gießereien und Stahlwerken zum Transport von flüssigen Metallen verwendet werden, gleichmäßig vorzuwärmen. Es stellt sicher, dass die Pfannen vor dem Kontakt mit dem flüssigen Material die optimale Temperatur erreichen, um Thermoschock zu vermeiden, der die feuerfeste Auskleidung beschädigen und die Lebensdauer der Ausrüstung verkürzen kann. Das System integriert typischerweise Brenner, Temperatursensoren und eine speicherprogrammierbare Steuerung (SPS) für präzise Temperaturregelung und Zyklusverwaltung. Es verbessert die Betriebssicherheit, indem es manuelle Handhabung in der Nähe von Hochtemperaturanlagen reduziert, und steigert die Produktionseffizienz, indem es Pfannen während Stillstandszeiten vorbereitet. Das System ist für Pfannenkapazitäten von 30 bis 300 Tonnen ausgelegt, wobei die Brenneranzahl je nach Kapazität und erforderlicher Aufheizrate von 2 bis 6 skaliert. Der Heiztemperaturbereich beträgt 200–1200 °C, mit typischen Vorwärmzielen von 800–1000 °C für Stahlpfannen und maximal 1200 °C für das Aushärten von Feuerfestmaterial. Die Temperaturgleichmäßigkeit wird im stationären Zustand innerhalb von ±15 °C über das Pfanneninnere gehalten. Das Steuerungssystem verfügt über eine SPS mit HMI, PID-Regelung und Datenprotokollierung, unterstützt mehrstufige Heizkurven und Fernüberwachung über Ethernet/IP oder Modbus TCP, konform mit IEC 61131-3. Als Brennstoffoptionen stehen Erdgas, LPG oder leichtes Heizöl (Diesel) zur Verfügung, wahlweise mit Dual-Fuel-Fähigkeit. Das Brenner- Turndown-Verhältnis beträgt 10:1, und die Aufheizzeit auf 800 °C beträgt 4–8 Stunden für eine 100-t-Pfanne. Der Strukturrahmen besteht aus Kohlenstoffstahl (ASTM A36 oder S275JR), die Isolierung aus Keramikfaserdecke (128 kg/m³, 1260 °C-Klasse), die Brennerbaugruppe aus Edelstahl 310S und die feuerfesten Brennersteine aus Al2O3-SiC-C-Gussmasse. Das Schaltschrankgehäuse ist IP54 (innen) oder IP65 (außen/abwaschbar). Der Brennstoffversorgungsdruck beträgt 2–5 bar, die Verbrennungsluftversorgung 10–20 kPa und die elektrische Versorgung 400 V, 3-phasig, 50/60 Hz. Die Betriebsart ist kontinuierlich (24/7), die Lebensdauer beträgt 15–20 Jahre und der Geräuschpegel ≤85 dB(A) in 1 m Entfernung. Der Umgebungstemperaturbereich liegt bei -10 bis +50 °C. Alle Werte sind Referenzbereiche; modellspezifische Details sind mit dem Hersteller zu verifizieren.

Funktionsprinzip

Das System verwendet Gas- oder Ölbrenner, um das Pfanneninnere zu erhitzen. Ein Steuerungssystem überwacht die Temperatur über Thermoelemente (Typ K oder Typ S) und passt die Brennerleistung an, um einer vorprogrammierten Heizkurve zu folgen, wodurch eine gleichmäßige thermische Ausdehnung der feuerfesten Auskleidung gewährleistet wird. Die SPS mit PID-Regelung moduliert die Brennstoff- und Luftzufuhr, um das gewünschte Temperaturprofil aufrechtzuerhalten, mit einem Turndown-Verhältnis von 10:1 für präzise Steuerung während Haltephasen. Die Verbrennungsluft wird von einem Ventilator mit 10–20 kPa geliefert. Sicherheitsfunktionen umfassen Druckregler und Absperrventile. Die Aufheizrate beträgt typischerweise 50–150 °C/h, um Thermoschock zu vermeiden.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Pfannenkapazität30–300 TonnenMaximale Schmelzmetallkapazität der Zielpfanne
Anzahl der Brenner2–6 pcsDie Anzahl der Brenner skaliert mit der Gießpfannenkapazität und der erforderlichen Aufheizrate; 2 für ≤50 t, 4 für 50–120 t, 6 für >120 t.
Heiztemperaturbereich200–1200 °CSteuerbarer Vorwärmtemperaturbereich
SteuerungssystemPLC with HMI, PID loop, data logging n/aSpeicherprogrammierbare Steuerung mit Touchscreen-Schnittstelle; unterstützt mehrstufige Aufheizkurven und Fernüberwachung über Ethernet/IP oder Modbus TCP.IEC 61131-3
BrennstoffartNatural gas, LPG, or light fuel oil (diesel) n/aErdgas, Flüssiggas oder Heizöl EL
Aufheiztemperaturbereich200–1200 °CTypisches Vorwärmziel 800–1000°C für Stahlgießpfannen; maximal 1200°C für Feuerfest-Trocknung. Regelgenauigkeit ±10°C im stationären Zustand.
Brenneranzahl2–6 Stk.Anzahl der Hauptheizbrenner
Gießpfannenkapazität30–300 TonnenDer Bereich deckt übliche Stahlwerksgießpfannen ab; Aufheizzeit und Brennerleistung skalieren entsprechend.
Temperaturgleichmäßigkeit±15 °CMaximale Abweichung im Gießpfanneninneren im stationären Zustand, gemessen mit mehreren Thermoelementen.
ThermoelementtypType K (NiCr-NiAl) or Type S (PtRh-Pt) n/aTyp K bis 1100°C, Typ S für höhere Genauigkeit bis 1300°C; in Inconel 600-Mantel für Korrosionsbeständigkeit.IEC 60584-1
Brenner Regelverhältnis10:1 n/aMinimale bis maximale Feuerungsleistung; wesentlich für präzise Temperaturregelung während Haltephasen.
Material des TragrahmensCarbon steel, ASTM A36 or S275JR n/aWarmgewalzter Baustahl; lackiert mit hochtemperaturbeständiger Beschichtung (min. 600°C).ASTM A36
IsoliermaterialCeramic fiber blanket, 128 kg/m³ density, 1260°C classification n/aMehrschichtige Auskleidung; Innenschicht aus hochaluminiumoxidhaltiger Faser (1600°C) für die heiße Oberfläche, Außenschicht aus niedrigdichtem Material für Isolierung.ASTM C892
Material der BrennerbaugruppeStainless steel 310S (UNS S31008) n/aHitzebeständiger austenitischer Edelstahl für Brennerkörper und Düse; hält Dauerbetrieb bei 1000°C stand.ASTM A240
Feuerfeste BrennersteineAl2O3-SiC-C castable, 60% Al2O3, 15% SiC n/aHohe Thermoschockbeständigkeit; vorgefertigt oder monolithisch um Brenneröffnungen.ASTM C401
SchaltschrankgehäuseIP54 (indoor), IP65 (outdoor/washdown) n/aStahlschrank mit Pulverbeschichtung; enthält SPS, Stromverteilung und Klemmenblöcke.IEC 60529
Brennstoffversorgungsdruck2–5 barErdgas: 2–4 bar; LPG: 2–5 bar; Öl: 5–10 bar mit Zerstäubungsluft. Druckregler und Sicherheitsabsperrventile enthalten.
Verbrennungsluftversorgung10–20 kPaGebläse liefert Verbrennungsluft bei 10–20 kPa; Durchflussrate abgestimmt auf Brennerleistung.
EinschaltdauerContinuous (24/7) n/aAusgelegt für 24/7-Betrieb mit geplanter Wartung alle 8000 Stunden oder 12 Monate.
Lebensdauer15–20 JahreTragrahmen und Hauptkomponenten; Feuerfest- und Brennerteile austauschbar.
Geräuschpegel≤85 dB(A)In 1 m Abstand; Schalldämpfer an Brennern und Ventilatoren können erforderlich sein.ISO 11202
Elektrische Versorgung400 V, 3-phase, 50/60 Hz n/aSteuerspannung 24 V DC; gesamte installierte Leistung 10–50 kW je nach Ventilator- und Stellgliedgrößen.IEC 60038
Aufheizzeit auf 800°C4–8 StundenFür eine 100-t-Gießpfanne aus Umgebungstemperatur; hängt vom Feuerfestzustand und der Brennerleistung ab.
Umgebungstemperatur-10–+50 °CAußerhalb dieses Fensters: Unter -10°C: Frostgefahr in Brennstoffleitungen und Kondensation im Schaltschrank; über 50°C: Überhitzung der Elektronik, verringerte Ventilatorleistung.
Brenngasdruck2–5 bar (natural gas)Außerhalb dieses Fensters: Unter 2 bar: Brennerflammeninstabilität, unvollständige Verbrennung, CO-Emission; über 5 bar: Schäden an Reglern, Sicherheitsventilauslösung.
Verbrennungsluftdruck10–20 kPaAußerhalb dieses Fensters: Unter 10 kPa: unzureichende Luft, Rußbildung, Brennerpulsation; über 20 kPa: Flammenabhebung, Explosionsgefahr.
Temperatur des Gießpfannen Feuerfestmaterials200–1200 °CAußerhalb dieses Fensters: Unter 200°C: Feuchtigkeitskondensation im Feuerfestmaterial, Abplatzungsgefahr bei schnellem Aufheizen; über 1200°C: Feuerfestverschleiß, Brennerschäden.
Aufheizrate50–150 °C/hAußerhalb dieses Fensters: Über 150°C/h: Thermoschock, Rissbildung im Feuerfestmaterial; unter 50°C/h: übermäßiger Brennstoffverbrauch, verlängerte Zykluszeit.
Abgastemperatur150–300 °CAußerhalb dieses Fensters: Unter 150°C: Säuretaupunktkorrosion in Kanälen; über 300°C: Energieverlust, mögliche Überhitzung nachgeschalteter Geräte.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Tragrahmen aus Baustahl Keramikfaser-Isolierung Brenneraggregat aus Edelstahl Feuerfeste Brennersteine SPS-Steuerschrank

Komponenten / BOM

Components / BOM
  • Tragrahmen
    Trägt die Brennerbaugruppe und umschließt den Gießpfannenkörper
    Material: Kohlenstoffstahl
  • Brennerbaugruppe
    Erzeugt und leitet Wärme in den Pfannenkessel
    Material: Edelstahl / Feuerfestmaterial
  • Verbrennungsluftgebläse
    Versorgt die Brennstoffverbrennung mit Luft
    Material: Stahl / Aluminium
  • Temperatursensor-Array
    Überwacht die Temperatur der Pfannenwand an mehreren Punkten
    Material: Edelstahl / Keramik
  • Programmierbare Steuerung
    Automatisiert Heizzyklen und Sicherheitsverriegelungen
    Material: Elektronische Bauteile / Kunststoff
  • Abgashaube
    Leitet Verbrennungsgase ab
    Material: Kohlenstoffstahl
  • Mobilbasis
    Ermöglicht die Verlagerung von Stationen
    Material: Stahl mit Rollen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unvollständige Verbrennung mit Luft-Kraftstoff-Verhältnis λ<1,05 Kohlenmonoxidansammlung (CO>50 ppm) verursacht Brennerflammentod Zirkonoxid-Sauerstoffsensor-Rückkopplungsschleife mit 0,1 s Ansprechzeit, die λ=1,10±0,02 aufrechterhält
Abplatzen der feuerfesten Auskleidung durch thermische Wechselbeanspruchung über 1000 Zyklen Hotspot-Bildung (ΔT>200°C) am Pfannenmantel führt zu lokaler plastischer Verformung Monolithische feuerfeste Auskleidung mit 2 % Edelstahlfasern und kontrollierter Abkühlrate von 50°C/Stunde

Technische Bewertung

Betriebsbereich
Betriebsbereich
800-1200°C Vorwärmtemperatur, 0,5-2,0 m³ Pfannenkapazität, 15-45 Minuten Heizzyklus
Belastungs- und Ausfallgrenzen
Thermischer Gradient übersteigt 300°C/cm in der feuerfesten Auskleidung, Pfannenmanteltemperatur übersteigt 450°C, Brennerflammtemperatur fällt unter 800°C
Thermische Spannung durch differentielle Ausdehnung zwischen feuerfester Auskleidung (α=6,5×10⁻⁶/K) und Stahlmantel (α=12×10⁻⁶/K), die die Streckgrenze (σ_y=250 MPa) bei einer Dehnungsgrenze von 0,2 % überschreitet
Fertigungskontext
Automatische Pfannenvorwärmstation wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

ladle preheater ladle dryer tundish preheating station

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 0,5 bar Überdruck (Verbrennungssystem)
Durchflussrate:Natürliche Konvektion oder Zwangsluftströmung (100-500 m³/h basierend auf Brennerkapazität)
Betriebstemperatur:Umgebungstemperatur bis 1200°C (Vorwärmbereich), typischer Betrieb 800-1100°C
Montage- und Anwendungskompatibilität
Stahlpfannen (Kohlenstoff-/Niedriglegierungsstahl)Eisenpfannen (Grau-/Sphäroguss)Feuerfest ausgekleidete Transferbehälter
Nicht geeignet: Nichtmetallische oder Kunststoffbehälter (Schmelz-/Verformungsrisiko)
Auslegungsdaten
  • Pfannenkapazität (Tonnen) und Abmessungen
  • Erforderliche Vorwärmtemperatur und -zeit
  • Verfügbare Energiequelle und Anschlussvorgaben

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation der feuerfesten Auskleidung
Ursache: Thermische Wechselbeanspruchung und chemischer Angriff durch Schmelzmetallspritzer, die zu Abplatzungen und Erosion führen
Brennersystemausfall
Ursache: Verstopfung durch Verbrennungsnebenprodukte und thermische Spannungsrisse in Brennerkomponenten
Wartungsindikatoren
  • Übermäßiger Rauch oder unregelmäßige Flammenmuster der Brenner, die auf unvollständige Verbrennung hinweisen
  • Ungewöhnliche Temperaturgradienten an der Pfannenaußenseite, die mittels Thermografie erkannt werden
Technische Hinweise
  • Einführung geplanter Inspektionen der feuerfesten Auskleidung mittels Wärmebildkameras zur Erkennung von Hotspots vor dem Ausfall
  • Etablierung eines vorbeugenden Wartungsprogramms für Brennerreinigung und -kalibrierung basierend auf Betriebsstunden

Konformität und Fertigungsnormen

Referenznormen
EN 746-2:2010 – Thermoprocessing-Anlagen für die Industrie, Teil 2: Sicherheitsanforderungen an Verbrennungs- und Brennstoffversorgungssysteme (Brenner und Brennstoffleitung)ANSI/ASME B31.3 – ProzessleitungenCE-Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Temperaturgleichmäßigkeit: +/- 15 °C über die Pfannenoberfläche
Qualitätsprüfung
  • Thermografische Bildgebung für die Wärmeverteilung
  • Druckabfalltest für die Gasanlagenintegrität

Hersteller von Automatische Pfannenvorwärmstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck einer automatischen Pfannenvorwärmstation?

Sie dient zum Vorwärmen von feuerfest ausgekleideten Pfannen für den Transport von flüssigen Metallen, um Thermoschock zu vermeiden, der die Auskleidung beschädigen und die Lebensdauer verkürzen kann. Gleichmäßiges Vorwärmen stellt sicher, dass die Pfanne vor dem Kontakt mit dem flüssigen Material die optimale Temperatur erreicht.

Was sind die typischen Heiztemperaturbereiche?

Das System kann von 200 bis 1200 °C betrieben werden. Für Stahlpfannen sind typische Vorwärmziele 800–1000 °C, mit maximal 1200 °C für das Aushärten von Feuerfestmaterial. Die Temperaturgleichmäßigkeit wird im stationären Zustand innerhalb von ±15 °C gehalten.

Welches Steuerungssystem verwendet die Station?

Es verwendet eine SPS mit HMI, PID-Regelung und Datenprotokollierung, konform mit IEC 61131-3. Es unterstützt mehrstufige Heizkurven und Fernüberwachung über Ethernet/IP oder Modbus TCP.

Welche Brennstoffarten werden unterstützt?

Erdgas, LPG oder leichtes Heizöl (Diesel) können verwendet werden. Dual-Fuel-Fähigkeit ist optional. Der Brennstoffversorgungsdruck für Gas sollte 2–5 bar betragen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatische Pfannenvorwärmstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatische Pfannenvorwärmstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatische Mehrstationen-Schmiede- und Stanzlinie
Nächstes Produkt
Automatischer Schlackenabziehroboter
AngebotChat