Strukturierte Fertigungsdaten · 2026

Automatische Längen-Schneideinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatische Längen-Schneideinheit im Bereich Grundmetallherstellung anhand von Schnittlängenbereich bis Schnittlängentoleranz eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatische Längen-Schneideinheit wird durch die Baugruppe aus Messsensor-Array und Hydraulischer Schneidemechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.
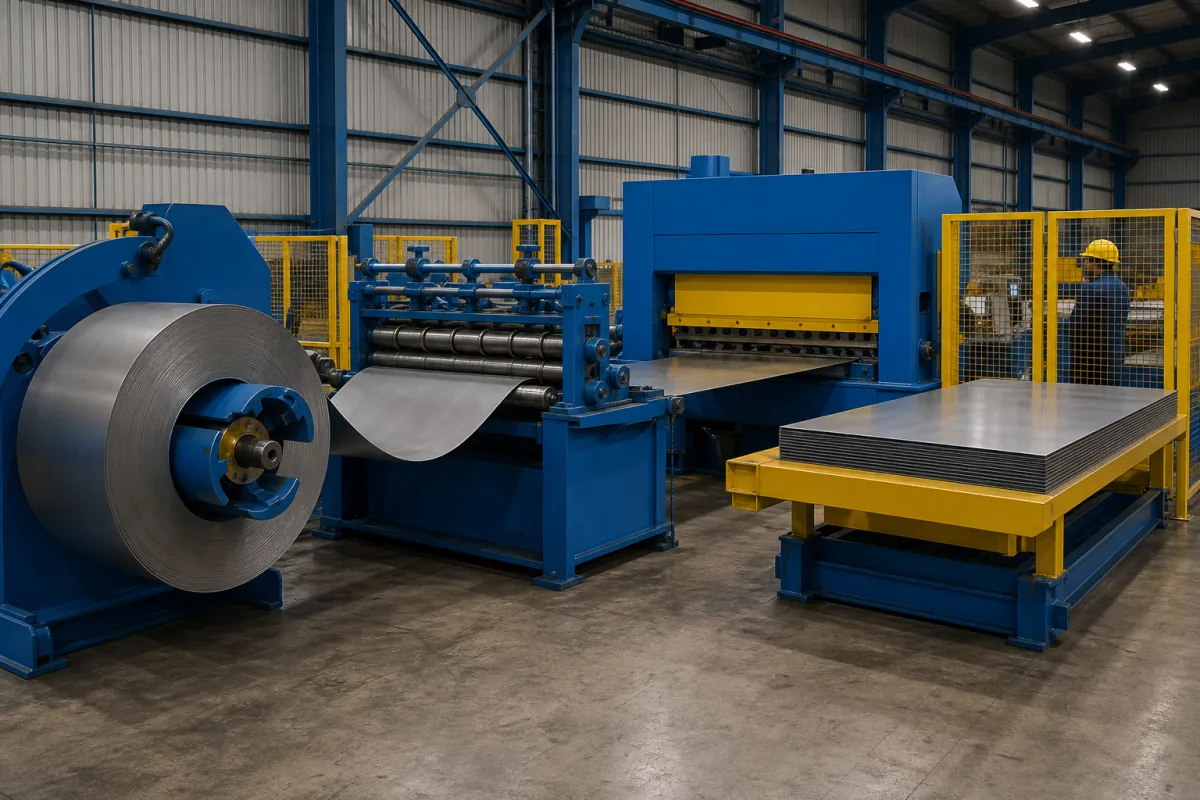
Automatische Längen-Schneideinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Automatische Längen-Schneideinheit ist eine kritische Komponente des Strangguss- und Walzsystems für Nichteisenmetalle und verantwortlich für das präzise Schneiden kontinuierlich produzierter Metallbänder oder Bleche in vorbestimmte Längen. Sie arbeitet stromabwärts des Walzwerks und gewährleistet Maßgenauigkeit und Materialoptimierung, indem manuelle Mess- und Schnittfehler eliminiert werden. Diese Einheit integriert Messsensoren, Steuerungssysteme und Schneidmechanismen, um den Produktionsfluss aufrechtzuerhalten und enge Längentoleranzen zu erreichen. Die Einheit ist für Nichteisenmetalle ausgelegt, mit einem Banddickenbereich von 0,5–6,0 mm und einem Breitenbereich von 100–1600 mm. Sie unterstützt Schnittlängen von 500 bis 6000 mm mit einer Toleranz von ±0,5 mm (ISO 2768-1). Die Schnittgeschwindigkeit reicht von 10 bis 60 m/min und die Schnitthäufigkeit von 5 bis 30 Schnitten pro Minute. Die Positioniergenauigkeit beträgt ±0,1 mm. Die Einheit arbeitet mit einer Drehstromversorgung von 380–480 V AC (IEC 60038) und einer Steuerspannung von 24 V DC (±10%). Der Betriebsdruck beträgt 1,0–1,6 MPa, und der Umgebungstemperaturbereich liegt bei 5–45 °C. Elektrische Gehäuse sind mit IP54–IP65 (IEC 60529) bewertet. Das Maschinengewicht beträgt etwa 1500–3500 kg, und die Grundfläche beträgt etwa 3000×1500×1800 mm. Zu den Hauptkomponenten gehören hochfester legierter Stahl, Hartmetall-Schneidklingen und industrielle Hydraulikkomponenten. Diese Einheit ist eine Komponente, keine eigenständige Maschine, und muss in eine Strangguss- und Walzlinie integriert werden. Für spezifische Modellanwendungen verifizieren Sie alle Parameter und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Die Einheit verwendet optische oder Laser-Messsensoren, um kontinuierlich die Länge des bewegten Metallbands zu überwachen. Wenn die gemessene Länge den voreingestellten Wert erreicht, löst das Steuerungssystem einen Hochgeschwindigkeits-Schneidmechanismus (typischerweise hydraulische oder pneumatische Scheren) aus, um einen sauberen, senkrechten Schnitt auszuführen. Fortschrittliche Einheiten enthalten Rückkopplungsschleifen, um Materialdehnung und Geschwindigkeitsschwankungen auszugleichen und so konsistente Schnittlängen unabhängig von Produktionsschwankungen zu gewährleisten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittlängenbereich500–6000 mmDefines the minimum and maximum cut lengths
Schnittlängentoleranz±0.5 mmPrecision class mISO 2768-1
Banddickenbereich0.5–6.0 mmFor non-ferrous metals
Bandbreitenbereich100–1600 mmMaximum width for cutting
Schnittgeschwindigkeit10–60 m/minDepends on material and thickness
Schnitthäufigkeit5–30 Schnitte/minMaximum cuts per minute
Positioniergenauigkeit±0.1 mmAccuracy of length measurement
Stromversorgung380–480 V ACDreiphasig, 50/60 HzIEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensors
Betriebstemperatur5–45 °CUmgebungstemperaturbereich
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Maschinengewicht1500–3500 kgJe nach Konfiguration
Stellfläche (L×B×H)3000×1500×1800 mmUngefähre Abmessungen

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Legierungsstahl Wolframkarbid-Schneidmesser Industriehydraulikkomponenten

Komponenten / BOM

Components / BOM
  • Messsensor-Array
    Misst kontinuierlich die Länge von bewegten Metallbändern mittels optischer oder Lasertechnologie
    Material: Gehäuse aus Edelstahl mit optischem Glas
  • Hydraulischer Schneidemechanismus
    Führt präzise Schnitte aus, indem hydraulischer Druck genutzt wird, um Schneidklingen durch das Metall zu treiben
    Material: Hochfester Legierungsstahl
  • Programmierbare Steuerung (SPS)
    Verarbeitet Messdaten und steuert den Zeitablauf von Schneidvorgängen
    Material: Elektronische Bauteile in Industriegehäuse
  • Materialhaltevorrichtung
    Sichert das Metallband während des Schneidens gegen Bewegung, um saubere Schnitte zu gewährleisten
    Material: Vergüteter Stahl mit gummierten Kontaktflächen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Akkumulierte Aluminiumoxidpartikel (Al₂O₃) an der Messergrenzfläche Fortschreitende Messerabstumpfung verursacht Gratbildung über 0,1 mm Höhe Integriertes Keramikpartikelfiltrationssystem mit 5 μm Absolutwert
Servomotor-Encoder-Signalstörung durch Frequenzumrichter Positionsüberschreitung von 0,2-0,5 mm bei Hochgeschwindigkeitsschnitten Geschirmte verdrillte Kabel mit Ferritkernen und 1,5 mm Abstand zu Stromleitungen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-5,0 m/min Vorschubgeschwindigkeit, 0,1-3,0 mm Materialdicke, 100-600 mm Schnittlänge
Belastungs- und Ausfallgrenzen
Schermesser-Verschleiß über 0,15 mm Kantenradiusabweichung, Hydraulikdruckabfall unter 150 bar, Servopositionierfehler über ±0,05 mm
Adhäsiver Verschleiß an der Messer-Werkstück-Grenzfläche durch Aluminiumoxidabrasion (Mohs-Härte 9,0), Hydraulikflüssigkeitsbelüftung verursacht Druckinstabilität, thermische Ausdehnungsdifferenz zwischen Linearführungen (Stahl, α=11,5×10⁻⁶/K) und Aluminiumrahmen (α=23,1×10⁻⁶/K)
Fertigungskontext
Automatische Längen-Schneideinheit wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nur Atmosphärendruckbetrieb - kein hydraulischer/pneumatischer Schneiddruck
Weitere Spezifikationen:Materialdicke: 0,2-6,0 mm, Schnitttoleranz: ±0,5 mm, Bandgeschwindigkeit: 5-120 m/min
Betriebstemperatur:Umgebungstemperatur bis 150°C (302°F) - typisch für Nichteisenmetall-Verarbeitungslinien
Montage- und Anwendungskompatibilität
Aluminiumbänder/-blecheKupferlegierungenMessingbleche
Nicht geeignet: Eisenmetalle (Stahl, Eisen) aufgrund unterschiedlicher Materialeigenschaften und potenzieller Geräteschäden
Auslegungsdaten
  • Maximale Materialbreite (mm)
  • Erforderlicher Schnittlängenbereich (mm)
  • Produktionsbandgeschwindigkeit (m/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsinduzierter Lagerausfall
Ursache: Fortschreitende Fehlausrichtung durch thermische Ausdehnung, Vibration oder unsachgemäße Installation, die zu übermäßigen radialen/axialen Lasten auf den Lagern führt und vorzeitige Ermüdung, Überhitzung und Fressen verursacht.
Messerkantenverschleiß und Ausbrüche
Ursache: Materialermüdung durch zyklische Belastung, ungeeignete Härteanpassung zwischen Messer und Material oder Kontamination (z.B. abrasive Partikel im Schnittmaterial), die Verschleiß, Mikrorissbildung und Kantenversagen beschleunigen.
Wartungsindikatoren
  • Abnormale hochfrequente Vibrationen oder hörbares Klopfen während des Betriebs, was auf möglichen Lagerverschleiß, Unwucht oder mechanisches Spiel hinweist.
  • Inkonsistente Schnittlängen oder erhöhte Gratbildung an den Schnittkanten, was auf Messerverschleiß, Fehlausrichtung oder Druckverlust im hydraulischen/pneumatischen System hindeutet.
Technische Hinweise
  • Implementierung von Laserausrichtungsprüfungen und thermischen Ausdehnungskompensationen während der Installation sowie Einsatz von Zustandsüberwachung (Schwingungsanalyse, Thermografie) zur frühzeitigen Erkennung von Fehlausrichtungen oder Lagerschäden.
  • Etablierung eines Messerwartungsplans mit regelmäßiger Kanteninspektion, materialgerechter Messerauswahl und Kontaminationskontrolle (z.B. Materialreinigungsanlagen), um abrasiven Verschleiß und Ermüdung zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - Maschinenrichtlinie 2006/42/EGANSI B11.19 - Leistungsanforderungen für Schutzeinrichtungen
Fertigungsgenauigkeit
  • Schnittlängengenauigkeit: +/-0,5 mm
  • Rechtwinkligkeit des Schnitts: 0,2 mm pro 100 mm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierung für Positioniergenauigkeit
  • Materialhärteprüfung nach Rockwell-Skala

Hersteller von Automatische Längen-Schneideinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->
Automatische Pfannenvorwärmstation

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Schnittlängenbereich der Automatischen Längen-Schneideinheit?

Der Schnittlängenbereich beträgt 500 bis 6000 mm, wie im Verzeichnis angegeben. Für ein spezifisches Modell müssen Sie den genauen Bereich mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Welche Materialien kann diese Einheit schneiden?

Die Einheit ist für Nichteisenmetalle ausgelegt, mit einem Banddickenbereich von 0,5–6,0 mm und einem Breitenbereich von 100–1600 mm. Bestätigen Sie die Materialkompatibilität mit dem Lieferanten.

Was ist die Schnitttoleranz?

Die Schnittlängentoleranz beträgt ±0,5 mm, unter Bezugnahme auf ISO 2768-1. Dies ist ein Verzeichnisreferenzwert; die tatsächliche Toleranz kann je nach Modell variieren und muss verifiziert werden.

Was sind die elektrischen Anforderungen?

Die Einheit benötigt eine Drehstromversorgung von 380–480 V AC (IEC 60038) und eine Steuerspannung von 24 V DC (±10%). Überprüfen Sie immer das Typenschild und die Lieferantendokumentation.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatische Längen-Schneideinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatische Längen-Schneideinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatische Entnahmevorrichtung
Nächstes Produkt
Automatische Mehrstationen-Schmiede- und Stanzlinie
AngebotChat