Strukturierte Fertigungsdaten · 2026

Gießkern

Auf Basis strukturierter CNFX-Herstellerprofile wird Gießkern im Bereich Grundmetallherstellung anhand von Kerngewicht bis Maßtoleranz eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Gießkern wird durch die Baugruppe aus Kernsandmischung und Kernbeschichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Gießkern ist ein vorgeformtes, verlorenes Bauteil, das in die Formkavität eingelegt wird, um innere Kanäle, Hohlräume oder komplexe Geometrien in Metallgussteilen zu erzeugen.

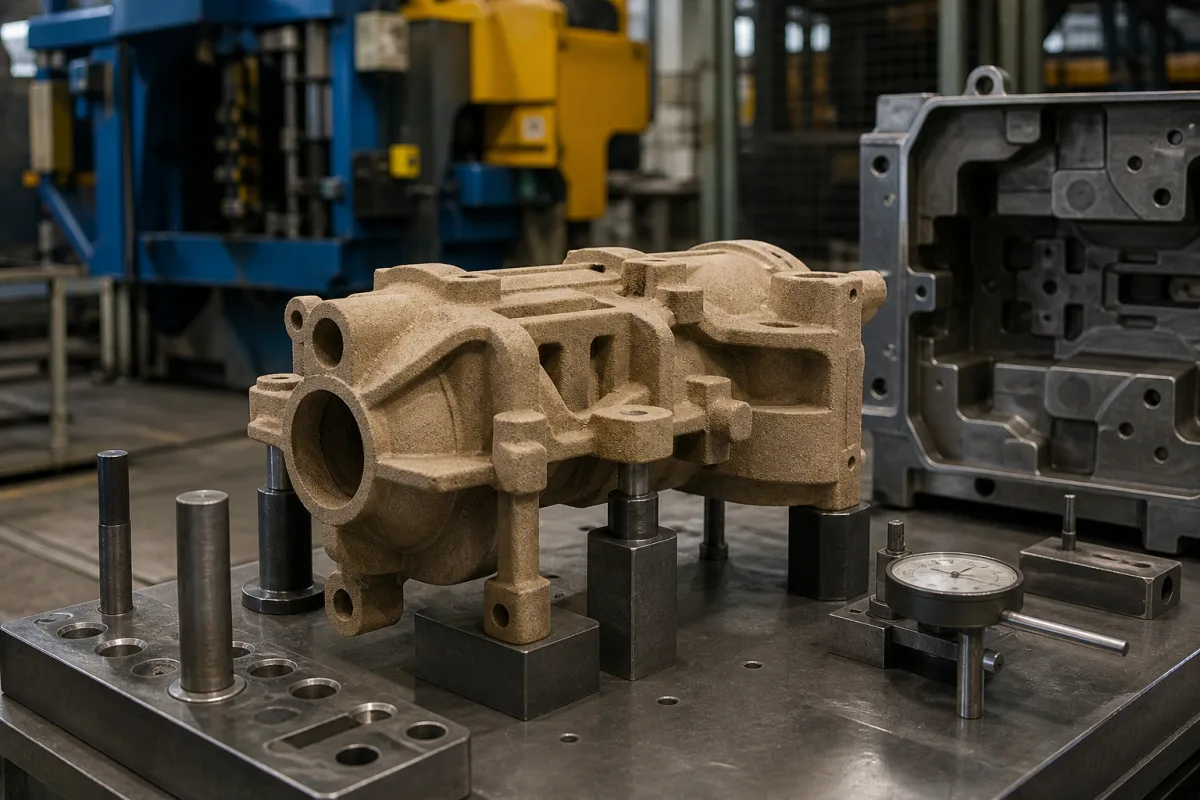
Gießkern in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Gießkern ist ein vorgeformtes, verlorenes Bauteil, das in die Formkavität eingelegt wird, um innere Kanäle, Hohlräume oder komplexe Geometrien in Metallgussteilen zu erzeugen. Er besteht typischerweise aus Sandmischungen, die mit Harzen oder anorganischen Bindemitteln gebunden sind, die während des Metallgießens ihre Form behalten, aber danach entfernt werden können. Diese Kerne ermöglichen die Herstellung von Hohlgussteilen mit präzisen inneren Merkmalen, die nicht allein durch die Form gebildet werden können, wie z. B. Wassermäntel in Motorblöcken, Ölkanäle oder innere Kühlkanäle. Der Kern wird vor dem Gießen in der Form positioniert; geschmolzenes Metall fließt um ihn herum, erstarrt und bildet die gewünschte innere Hohlraumform, wonach das Kernmaterial durch mechanische oder thermische Mittel entfernt wird. In Gießereibetrieben werden Kerne basierend auf der erforderlichen Maßtoleranz, Oberflächengüte und mechanischen Festigkeit ausgewählt. Typische Parameter umfassen Kerndichte von 0,5 bis 50 kg, Maßtoleranz von ±0,1 bis ±0,5 mm nach ISO 8062, Oberflächenrauheit von Ra 3,2 bis 12,5 nach ISO 1302, Biegefestigkeit von 2,5 bis 5,0 MPa nach ISO 7625, Permeabilität von 100 bis 300 cm³/min nach ISO 7625, Feuchtigkeitsgehalt von 1,5 % bis 3,0 %, maximale Betriebstemperatur von 300 bis 400 °C, Aushärtezeit von 30 bis 120 Minuten, Kernkastenabmessungen von 200 bis 800 mm, Dichte von 1,4 bis 1,8 g/cm³ und gute Kollabierbarkeit. Diese Werte sind Referenzbereiche und müssen für die spezifische Anwendung bestätigt werden. Die Leistung des Kerns wird durch Bindemitteltyp, Sandqualität und Aushärtebedingungen beeinflusst. Richtige Handhabung und Lagerung sind wichtig, um Bruch oder Feuchtigkeitsaufnahme zu vermeiden. Während des Gießens muss der Kern thermischen und mechanischen Belastungen ohne Verformung standhalten. Nach dem Erstarren muss der Kern leicht entfernbar sein, ohne das Gussteil zu beschädigen. Die Verifizierung der Kerneigenschaften sollte durch Standardtestmethoden erfolgen, und die Konformität mit Normen sollte mit dem Lieferanten bestätigt werden. Regelmäßige Inspektion von Kernkästen und Schießgeräten gewährleistet gleichbleibende Qualität. Die Nichteinhaltung spezifizierter Parameter kann zu Fehlern wie Lunkern, Kernversatz oder Oberflächenrauheit führen. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Kern wird vor dem Gießen in die Formkavität eingelegt. Geschmolzenes Metall wird in die Form gegossen und fließt um den Kern. Das Metall erstarrt und bildet die äußere Form und den inneren Hohlraum, der durch den Kern definiert ist. Nach dem Erstarren wird der Kern durch mechanisches Rütteln, thermische Zersetzung oder chemisches Auflösen entfernt, wodurch die gewünschte innere Geometrie entsteht. Der Kern muss während des Gießens seine Form behalten und den thermischen und mechanischen Kräften des Metalls widerstehen. Seine Permeabilität ermöglicht das Entweichen von Gasen und verhindert Lunker. Die Kollabierbarkeit des Kerns gewährleistet eine einfache Entfernung ohne Beschädigung des Gussteils.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Kerngewicht0.5–50 kgMasse des Kerns
Maßtoleranz±0.1–±0.5 MillimeterFertigungstoleranz für AbmessungenISO 8062
Oberflächenrauheit RaRa 3.2–12.5 RaOberflächenrauheitISO 1302
Biegefestigkeit2.5–5.0 MPaHigher strength prevents core breakage during handling and pouring.ISO 7625
Gasdurchlässigkeit100–300 cm³/minAdequate permeability allows gas escape to avoid blowholes.ISO 7625
Feuchtigkeitsgehalt1.5–3.0 %Excess moisture causes steam defects; too low reduces strength.
Maximale Betriebstemperatur300–400 °CAbove this temperature, binder degradation occurs.
Aushärtezeit30–120 minLonger curing time increases strength but reduces productivity.
Kernkastenmaße200–800 mmMaximum dimensions limited by core shooter capacity.
Dichte1.4–1.8 g/cm³Affects core weight and thermal conductivity.
ZerfallsfähigkeitGoodEase of core removal after casting; critical for complex cavities.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Quarzsand Harzbinder Tonbinder keramische Beschichtung

Komponenten / BOM

Components / BOM
  • Kernsandmischung
    Bildet den Kernkörper
    Material: Quarzsand mit Bindemittel
  • Kernbeschichtung
    Verbessert die Oberflächengüte und verhindert Metallpenetration
    Material: Keramik- oder graphitbasierte Beschichtung
  • Kernentlüftung
    Ermöglicht den Gasabfluss während des Gießvorgangs
    Material: Wachs oder lösliches Material

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Bindemittelhärtung bei <95% Polymerisation Kernzerfall während des Metallgießens Qualitätskontrolle mittels Infrarotspektroskopie mit 98% Polymerisationsschwelle
Kernpositionierungsfehler >±0,1 mm Toleranz Wandstärkenabweichung über ±0,5 mm Spezifikation Roboterplatzierung mit lasergeführter Ausrichtung auf ±0,05 mm Genauigkeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-1500°C (Gießtemperatur), 0-100 MPa (Formschließdruck)
Belastungs- und Ausfallgrenzen
Thermischer Abbau bei 1650°C (Zersetzung von Quarzsandbindemitteln), mechanisches Versagen bei 120 MPa Druckspannung
Thermische Ausdehnungsdifferenz zwischen Kernmaterial (WAK 12×10⁻⁶/K für Quarzsand) und erstarrtem Metall (WAK 23×10⁻⁶/K für Aluminium) erzeugt Eigenspannungen, die die Zugfestigkeit des Kerns von 40 MPa überschreiten
Fertigungskontext
Gießkern wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

foundry core sand core

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Nachgelagerte Anwendungen
Spezialwerkzeuge

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 100 psi (Formfülldruck)
Durchflussrate:N/A (statisch während der Erstarrung)
Betriebstemperatur:Umgebungstemperatur bis 1600°C (typische Gießtemperaturen)
slurry concentration:N/A (festes Vorformteil)
Montage- und Anwendungskompatibilität
AluminiumlegierungenZinklegierungenGusseisen
Nicht geeignet: Druckguss (aufgrund möglicher Kernverschiebung)
Auslegungsdaten
  • Hohlraumabmessungen (LxBxH)
  • Metallschrumpffaktor
  • Kernanschlussgröße für Formabstützung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte thermische Zyklen durch Kontakt mit flüssigem Metall und Abkühlzyklen, die zu Spannungskonzentrationen an geometrischen Übergängen und Materialkorngrenzen führen.
Kernwasch-Erosion
Ursache: Hochgeschwindigkeitsfluss von flüssigem Metall, der Kernoberflächen aufgrund ungeeigneter Angussgestaltung, übermäßiger Gießtemperatur oder unzureichender Kernbeschichtungsintegrität erodiert.
Wartungsindikatoren
  • Sichtbare Oberflächennetzrisse oder feine Rissnetzwerke auf Kernflächen nach dem Entformen
  • Abnormale Maßabweichungen in Gussteilen (hinweisend auf Kernverformung oder Verschleiß)
Technische Hinweise
  • Feuerfeste Beschichtungen mit optimaler Dicke (0,1-0,3 mm) auftragen, um eine thermische Barriere zu schaffen und die Oberflächengüte zu verbessern
  • Kontrollierte Vorwärmprotokolle (200-300°C) implementieren, um thermischen Schock zu reduzieren und die Maßhaltigkeit während des Gießens aufrechtzuerhalten

Konformität und Fertigungsnormen

Referenznormen
ISO 8062 — Geometrische Produktspezifikation (GPS): Maß- und Formtoleranzen für FormteileASTM A703/A703M — Standard-Spezifikation für Stahlgussstücke, allgemeine Anforderungen, für druckbeaufschlagte TeileEN 1559-1:2011 — Gießereiwesen: Technische Lieferbedingungen, Teil 1: Allgemeines
Fertigungsgenauigkeit
  • Maßtoleranz: +/-0,1 bis +/-0,5 mm
  • Oberflächengüte: Ra 3,2 bis 12,5
Qualitätsprüfung
  • Maßliche Verifikation gegen Kernkasten-Bezugspunkt
  • Biegefestigkeits- und Permeabilitätstest an Kernsandproben

Hersteller von Gießkern

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Runjin Refractories
· CN
4078 personnel Mitarbeiter
Fertigt außerdem: Industrial Grade Polyaluminum Chloride Coagulant
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “casting cores”
Quellseite ansehen ↗ runjinrefractories.com · geprüft am 2026-08-21

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird ein Gießkern verwendet?

Ein Gießkern wird verwendet, um innere Hohlräume, Kanäle oder komplexe Geometrien in Metallgussteilen zu erzeugen, die nicht allein durch die Form gebildet werden können, wie z. B. Wassermäntel oder Ölkanäle.

Aus welchen Materialien bestehen Gießkerne?

Gießkerne bestehen typischerweise aus Quarzsand, der mit Harz- oder Tonbindemitteln gebunden ist, und können eine Keramikbeschichtung zur Verbesserung der Oberfläche oder Hitzebeständigkeit aufweisen.

Wie wird ein Gießkern nach dem Gießen entfernt?

Der Kern wird nach dem Erstarren durch mechanische Mittel (Rütteln), thermische Zersetzung (Ausbrennen) oder chemisches Auflösen entfernt, abhängig vom Bindemittelsystem.

Was sind typische Toleranzen für Gießkerne?

Die typische Maßtoleranz beträgt ±0,1 bis ±0,5 mm nach ISO 8062, aber die tatsächlichen Werte hängen von Kerngröße und Komplexität ab. Bestätigen Sie immer mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Gießkern

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Gießkern?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Gestell
Nächstes Produkt
Granulationskammer
AngebotChat