Strukturierte Fertigungsdaten · 2026

Elektrodenarm und -halter

Auf Basis strukturierter CNFX-Herstellerprofile wird Elektrodenarm und -halter im Bereich Grundmetallherstellung anhand von Nennstrom bis Elektrodendurchmesserbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Elektrodenarm und -halter wird durch die Baugruppe aus Armstruktur und Elektrodenhalter (Klemme) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

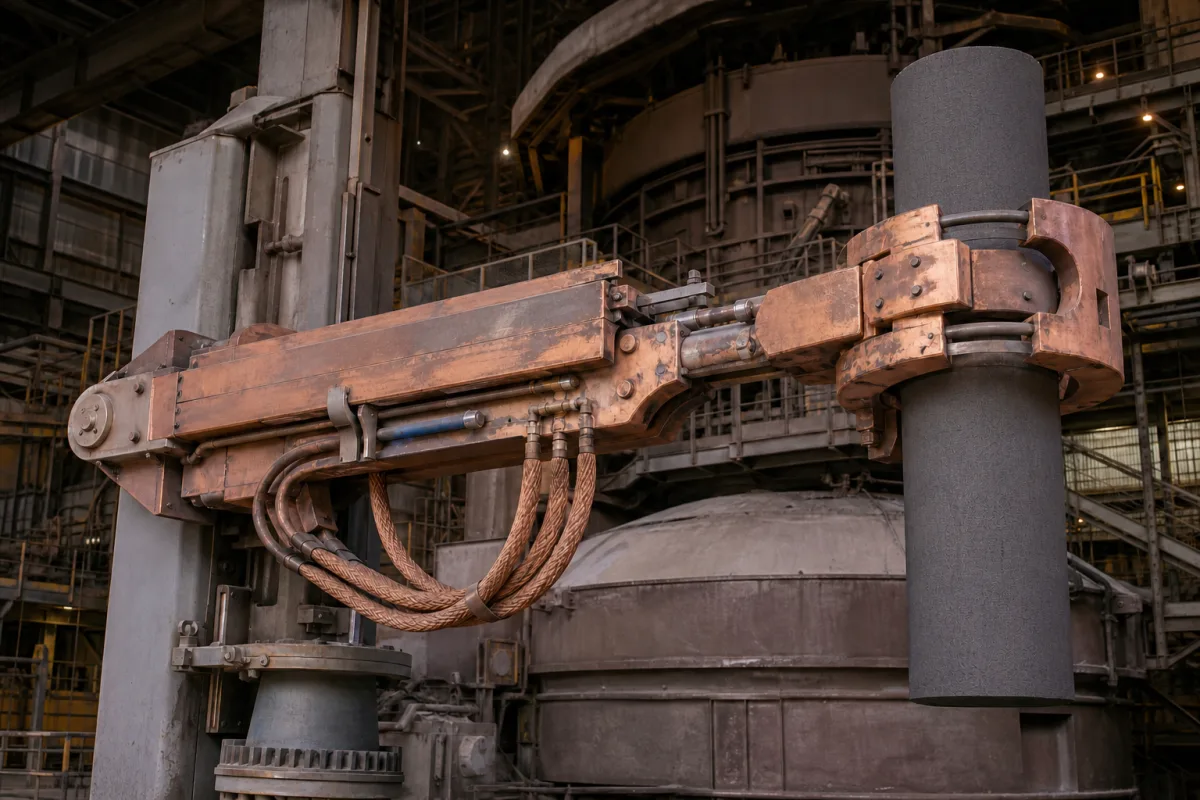
Eine Strukturanordnung, die die Elektroden in einem Lichtbogenofen positioniert, stützt und elektrischen Strom zuführt.

Elektrodenarm und -halter in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Elektrodenarm und -halter

Technische Definition

Der Elektrodenarm und -halter ist eine kritische Komponente eines Lichtbogenofens (EAF), die dafür verantwortlich ist, die Graphitelektroden präzise über dem Metallbad zu positionieren. Er bietet mechanische Unterstützung, vertikale Bewegungsfähigkeit zur Elektrodenregulierung und dient als primärer elektrischer Leiter, der Hochstrom von der Stromversorgung zu den Elektroden überträgt, um den Lichtbogen zum Schmelzen von Schrott zu erzeugen. Die Baugruppe besteht typischerweise aus einem wassergekühlten, kupferplattierten Stahlarm, der sich horizontal vom Ofenoberbau erstreckt, und einem Klemmmechanismus (dem Halter), der die Elektrode greift. Die gesamte Baugruppe kann durch ein hydraulisches oder elektromechanisches Antriebssystem angehoben oder abgesenkt werden, um Lichtbogenlänge und -position zu steuern. Der elektrische Strom fließt von den Stromschienen durch den Arm und den Halter in die Elektrode. Zu den üblichen Materialien gehören kupferplattierter Stahl für den Arm, hochfester Stahl für Strukturteile, Kupferlegierung (z. B. CuCrZr) für Kontaktflächen und feuerfeste Isolierung für thermische und elektrische Isolierung. Zu den wichtigsten Parametern gehören Nennstrom (10–60 kA), Elektrodendurchmesserbereich (75–610 mm), Kontaktdruck (2,5–4,0 MPa), Kühlwasserdurchfluss (20–60 l/min), Kühlwasserdruck (0,3–0,6 MPa), maximale Betriebstemperatur (200–300 °C), Isolationswiderstand (≥10 MΩ bei 500 V DC), Neigungswinkel (0–15°), Armlänge (2–8 m), Gewicht (500–5000 kg), Materialgüte (CuCrZr nach ASTM B187) und Oberflächengüte (Ra 1,6–3,2 μm nach ISO 1302). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Der Elektrodenarm und -halter ist für den effizienten und sicheren Betrieb des EAF unerlässlich, und sein Design wirkt sich direkt auf Lichtbogenstabilität, Energieeffizienz und Elektrodenverbrauch aus. Eine ordnungsgemäße Wartung, einschließlich Überwachung von Kühlwasserfluss und -druck, Zustand der Kontaktflächen und Isolationswiderstand, ist entscheidend, um Ausfälle wie Überhitzung, elektrische Verluste oder mechanische Ermüdung zu vermeiden. Bestätigen Sie modellspezifische Werte und Normen immer mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Arm, typischerweise eine wassergekühlte, kupferplattierte Stahlkonstruktion, erstreckt sich horizontal vom Ofenoberbau. Er hält die Elektrode über einen Klemmmechanismus (den Halter). Die gesamte Baugruppe kann durch ein hydraulisches oder elektromechanisches Antriebssystem angehoben oder abgesenkt werden, um Lichtbogenlänge und -position zu steuern. Der elektrische Strom fließt von den Stromschienen durch den Arm und den Halter in die Elektrode. Der Halter übt einen kontrollierten Kontaktdruck aus, um einen niedrigen elektrischen Widerstand an der Grenzfläche zu gewährleisten. Kühlwasser zirkuliert durch Arm und Halter, um die durch hohen Strom und Ofenstrahlung erzeugte Wärme zu bewältigen. Der Neigungsmechanismus ermöglicht eine Winkelverstellung für eine präzise Elektrodenpositionierung. Das System arbeitet innerhalb der angegebenen Temperatur- und Druckgrenzen, um Leistung und Integrität zu erhalten.
Hauptmaterialien

Kupferummantelter Stahl, Hochfester Stahl, Kupferlegierung (für Kontaktflächen), Feuerfeste Isolierung
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennstrom10–60 kAContinuous current capacity for electrode arm and holder assembly.IEC 60694
Elektrodendurchmesserbereich75–610 mmAccommodates common electrode sizes for EAF.
Kontaktdruck2.5–4.0 MPaEnsures low electrical resistance at the electrode holder interface.
Kühlwasserdurchfluss20–60 L/minRequired for thermal management of the arm and holder.
Kühlwasserdruck0.3–0.6 MPaMaintains adequate cooling without exceeding component limits.
Maximale Betriebstemperatur200–300 °CUpper limit for continuous operation of the arm and holder.
Isolationswiderstand≥10 MΩMeasured at 500 V DC between current-carrying parts and ground.IEC 60243
Neigungswinkel0–15 °Adjustable tilt for electrode positioning.
Armlänge2–8 mDetermines electrode reach and furnace geometry.
Gewicht500–5000 kgDepends on size and material; affects handling and installation.
WerkstoffgüteCuCrZrCopper alloy for high conductivity and strength.ASTM B187
OberflächenrauheitRa 1.6–3.2 μmCritical for contact surfaces to minimize electrical losses.ISO 1302

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Armstruktur
    Bietet starre Unterstützung und beherbergt Wasserkühlkanäle und elektrische Leiter.
    Material: Kupferbeschichteter Stahl
  • Elektrodenhalter (Klemme)
    Greift die Elektrode mechanisch und stellt die elektrische Kontaktschnittstelle bereit.
    Material: Kupferlegierung / Schmiedestahl
  • Hubmechanismus
    Hydraulikzylinder- oder motorgetriebenes System zum Heben/Senken des Armbaugruppe.
    Material: Stahl
  • Kontaktaufsätze/Kontaktschuh
    Austauschbare Bauteile aus Kupferlegierung, die direkten elektrischen Kontakt mit der Elektrodenoberfläche herstellen.
    Material: Kupfer-Chrom-Zirkonium-Legierung
  • Neigemechanismus
    Schwenkt den Arm um einen kleinen Winkel, damit die Elektrode präzise ausgerichtet werden kann.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 1,5 bar (typischer Ofendruck)
Durchflussrate:20-200 L/min (basierend auf der Wärmelast)
Betriebstemperatur:Bis zu 1800°C (Betrieb), 2000°C (Spitze)
Montage- und Anwendungskompatibilität
GraphitelektrodenKupferkontaktflächenHochtemperatur-Stahllegierungen
Nicht geeignet: Chlorreiche Umgebungen (Risiko von Korrosion und elektrischer Degradation)
Auslegungsdaten
  • Ofenkapazität (Tonnage)
  • Elektrodendurchmesser und -typ
  • Erforderliche Stromtragfähigkeit
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
Strom: 40-120 kA, Temperatur: 300-800°C, Mechanische Last: 5-20 kN
Belastungs- und Ausfallgrenzen
Strom > 150 kA verursacht Widerstandserwärmung > 1200°C, Temperatur > 900°C initiiert Kriechverformung, Mechanische Last > 25 kN induziert plastisches Fließen
Joulesche Erwärmung (P=I²R) übersteigt die Rekristallisationstemperatur des Materials (1200°C für Kupferlegierungen), Thermische Ausdehnungsinkongruenz (Δα=15×10⁻⁶/°C) zwischen Kupferleiter und Stahlstruktur, Spannungskonzentration an der Elektrodenklemmstelle (Kt=3,2)
Fertigungskontext
Elektrodenarm und -halter wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen aus dem Lichtbogenofenbetrieb verursachen thermische Ausdehnungs- und Kontraktionsspannungen, die zu Rissinitiierung und -ausbreitung in den Arm- und Haltermaterialien führen.
Elektrische Kontaktverschlechterung
Ursache: Oxidation, Lochfraß und Kontamination an elektrischen Kontaktflächen aufgrund von Hochstromlichtbögen, unzureichender Klemmkraft oder unangemessener Kühlung, was zu erhöhtem Widerstand und lokaler Überhitzung führt.
Wartungsindikatoren
  • Sichtbare Risse oder Verfärbungen (blaue/braune Oxidation) auf der Elektrodenhalteroberfläche, die auf Überhitzung hinweisen
  • Ungewöhnliche Lichtbogengeräusche, Funkenbildung oder unruhige Elektrodenbewegung während des Betriebs, die auf schlechten elektrischen Kontakt oder mechanische Instabilität hindeuten
Technische Hinweise
  • Implementieren Sie regelmäßige Infrarot-Thermografie-Inspektionen, um abnormale Temperaturgradienten und Hotspots vor einem katastrophalen Ausfall zu erkennen
  • Etablieren Sie einen vorbeugenden Wartungsplan für Reinigung, Nachziehen und Austausch von Kontaktflächen und stellen Sie eine ordnungsgemäße Ausrichtung und Klemmkraft gemäß Herstellerspezifikationen sicher

Konformität und Fertigungsnormen

Referenznormen
ISO 5821:2009 - Widerstandsschweißausrüstung - ElektrodenhalterANSI/AWS C5.7:2013 - Empfohlene Praktiken für Elektrodenwartung und -schweißenDIN 32525:2007 - Widerstandsschweißen - Elektrodenhalter und Elektrodenadapter
Fertigungsgenauigkeit
  • Bohrungszentrizität: +/-0,05 mm
  • Elektrodenkontaktflächen-Ebenheit: 0,1 mm
Qualitätsprüfung
  • Eindringprüfung auf Oberflächenrisse
  • Elektrischer Widerstandsmessung zur Leitfähigkeitsüberprüfung
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Lichtbogeninstabilität verursacht Stromschwankungen > ±30 % Nennwert → Thermische Ermüdungsrissbildung an der Kupfer-Stahl-Grenzfläche → Implementieren Sie aktive Stromstabilisierung mit PID-Regelung (Kp=0,8, Ki=0,2, Kd=0,1) und thermische Barrierenbeschichtung (ZrO₂, 500 μm Dicke)
Elektrodenschlupf > 5 mm während des Betriebs → Lokalisierte Lichtbogenbildung und Kontakterosion → Hydraulisches Klemmungssystem mit 25 MPa Drucküberwachung und automatischem Nachstellen via Laserausrichtung (Genauigkeit ±0,1 mm)

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Elektrodenarm und -halter

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Elektrodenarm und -halter

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Funktion hat der Elektrodenarm und -halter in einem EAF?

Der Elektrodenarm und -halter positioniert und stützt die Graphitelektroden, ermöglicht vertikale Bewegung zur Lichtbogenregulierung und leitet hohen elektrischen Strom von der Stromversorgung zu den Elektroden, um den Schmelzlichtbogen zu erzeugen.

Welche Materialien werden üblicherweise für Elektrodenarm und -halter verwendet?

Typische Materialien sind kupferplattierter Stahl für den Arm, hochfester Stahl für Strukturteile, Kupferlegierung (z. B. CuCrZr) für Kontaktflächen und feuerfeste Isolierung für thermische und elektrische Isolierung.

Was sind typische Nennstrom- und Elektrodendurchmesserbereiche?

Der Nennstrombereich beträgt 10–60 kA und der Elektrodendurchmesserbereich 75–610 mm, aber diese sind Referenzwerte, die für das spezifische Modell und die Anwendung bestätigt werden müssen.

Warum ist Kühlwasser für den Elektrodenarm und -halter wichtig?

Kühlwasser zirkuliert durch Arm und Halter, um die durch hohen Strom und Ofenstrahlung erzeugte Wärme zu bewältigen, Überhitzung zu verhindern und die Integrität der Komponenten zu erhalten. Durchfluss und Druck müssen überwacht werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Grundmetallherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Elektrodenarm und -halter?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Einschlussabsorber
Nächstes Produkt
Elektrodenhaltermechanismus
AngebotChat