Strukturierte Fertigungsdaten · 2026

Elektrodenhaltermechanismus

Auf Basis strukturierter CNFX-Herstellerprofile wird Elektrodenhaltermechanismus im Bereich Grundmetallherstellung anhand von Klemmkraft bis Elektrodendurchmesserbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Elektrodenhaltermechanismus wird durch die Baugruppe aus Spannbacken und Hydraulik-/Pneumatik-Aktor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Baugruppe, die Elektroden in einem Manipulatorsystem eines Lichtbogenofens sicher greift und positioniert.
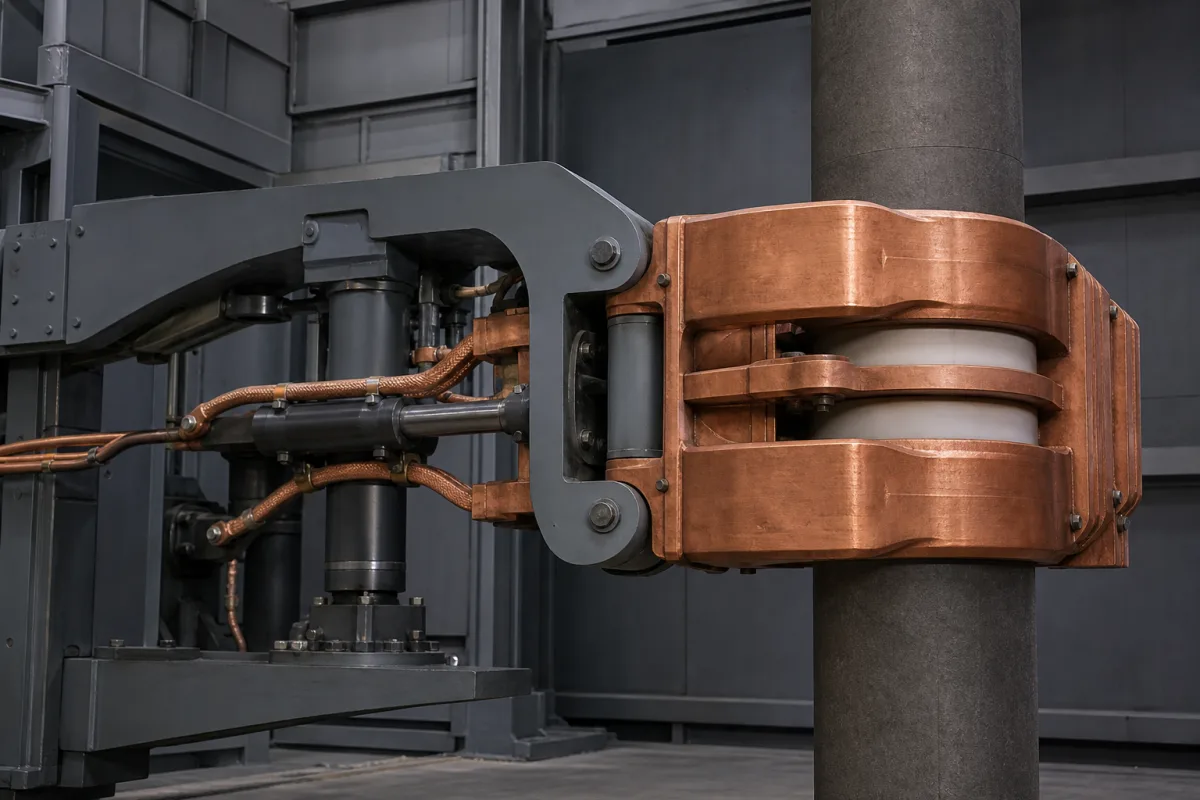
Elektrodenhaltermechanismus in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Elektrodenhaltermechanismus ist eine kritische Komponente des Elektrodenmanipulators eines Lichtbogenofens. Er ist für das sichere Klemmen der Graphitelektroden während des Ofenbetriebs verantwortlich. Er gewährleistet präzise Positionierung, hält elektrischen Kontakt und widersteht extremen thermischen und mechanischen Belastungen, während er eine kontrollierte vertikale Bewegung und Rotation der Elektroden während des Stahlherstellungsprozesses ermöglicht. Der Mechanismus verwendet typischerweise hydraulische oder pneumatische Spannsysteme mit Backen oder Spannzangen, die einen gleichmäßigen Druck um den Elektrodenumfang ausüben. Er ist mit den Hebe- und Rotationssystemen des Manipulators verbunden, um die Elektrode in der richtigen Tiefe im Metallbad zu positionieren und während des gesamten Schmelzzyklus eine optimale Lichtbogenstabilität und elektrische Leitfähigkeit aufrechtzuerhalten. Zu den wichtigsten Parametern gehören eine Spannkraft von 150–300 kN, ein Elektrodendurchmesserbereich von 200–700 mm und ein Spannhub von 50–120 mm. Die Positioniergenauigkeit beträgt ±0,5 mm, und der Mechanismus kann Elektrodentemperaturen bis zu 3000 °C standhalten. Kühlwasserflussraten von 20–40 l/min bei Drücken von 0,3–0,6 MPa verhindern Überhitzung. Der elektrische Isolationswiderstand beträgt mindestens 10 MΩ gemäß IEC 60243-1, und die Schutzart ist IP54–IP65 gemäß IEC 60529. Der Mechanismus wiegt 800–1500 kg und besteht aus hochfestem legiertem Stahl, hitzebeständigen Stahllegierungen und Kupferlegierungen für elektrische Kontakte. Referenzmaterialgüten umfassen ASTM A36 für Baustahl. Der Betriebsdruck liegt zwischen 1,0 und 1,6 MPa. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden.

Funktionsprinzip

Der Mechanismus verwendet hydraulische oder pneumatische Spannsysteme mit Backen oder Spannzangen, die einen gleichmäßigen Druck um den Elektrodenumfang ausüben. Er ist mit den Hebe- und Rotationssystemen des Manipulators verbunden, um die Elektrode in der richtigen Tiefe im Metallbad zu positionieren und während des gesamten Schmelzzyklus eine optimale Lichtbogenstabilität und elektrische Leitfähigkeit aufrechtzuerhalten. Die Spannkraft ist innerhalb von 150–300 kN einstellbar, um thermische Ausdehnung und Elektrodenverschleiß auszugleichen. Kühlwasser zirkuliert durch interne Kanäle, um Wärme abzuleiten, und elektrische Isolierung verhindert Stromleckagen zur Ofenstruktur.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Klemmkraft150–300 kNRequired to maintain electrode grip under thermal expansion
Elektrodendurchmesserbereich200–700 mmAccommodates standard graphite electrode sizes
Klemmhub50–120 mmEnsures full engagement over electrode wear
Positioniergenauigkeit±0.5 mmCritical for consistent arc stability
Max. Elektrodentemperatur3000 °CWithstands radiant heat from arc
Kühlwasserdurchfluss20–40 L/minPrevents overheating of clamping components
Kühlwasserdruck0.3–0.6 MPaMaintains adequate cooling flow
Elektrischer Isolationswiderstand≥10 Prevents current leakage to furnace structureIEC 60243-1
SchutzartIP54–IP65Dust and water spray protection for industrial environmentIEC 60529
WerkstoffgüteASTM A36Structural steel for frame; copper alloy for contactsASTM A36
Gewicht800–1500 kgInfluences manipulator arm design

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester legierter Stahl Wärmebeständige Stahllegierungen Kupferlegierungen (für elektrische Kontaktkomponenten)

Komponenten / BOM

Components / BOM
  • Spannbacken
    Direkte Kontaktflächen, die die Elektrode mit gleichmäßigem Druck greifen
    Material: Wärmebeständiger Stahl mit Kupfereinlagen
  • Hydraulik-/Pneumatik-Aktor
    Stellt die mechanische Kraft zum Öffnen und Schließen des Spannmechanismus bereit
    Material: Edelstahl
  • Montagerahmen
    Tragkonstruktion, die den Halteapparat mit dem Manipulatorarm verbindet
    Material: Hochfester Legierungsstahl
  • Elektrische Kontaktbaugruppe
    Sichert die ordnungsgemäße elektrische Leitfähigkeit zwischen Elektrode und Stromversorgung
    Material: Kupferlegierung
  • Wasserkühlkanäle
    Führt Kühlwasser durch den Halter, um die vom Bad abgestrahlte Wärme abzuführen.
  • Elektrische Isolierung
    Blockiert den Elektrodenstrom, der über die Halterung in die Ofenstruktur leckt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrodenoberflächenoxidation über 0,3 mm Dicke Reduzierung der Spannkraft auf 8 kN aufgrund erhöhter Oberflächenrauheit (Ra > 12,5 µm) Implementieren Sie eine plasmagespritzte Yttrium-stabilisierte Zirkoniumoxid-Beschichtung (0,2 mm Dicke) mit maximal 0,1 % Porosität
Zyklische thermische Belastung mit 5 Hz Frequenz und ΔT=400°C Thermische Ermüdungsrissbildung, die am Verrundungsradius (r=2 mm) nach 50.000 Zyklen einsetzt Neukonstruktion mit erhöhtem Verrundungsradius auf 5 mm und Kugelstrahlen zur Erzeugung von 400 MPa Druckeigenspannung

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-35 kN Spannkraft, 0,1-0,5 mm Positionstoleranz, 200-600°C Temperaturbereich
Belastungs- und Ausfallgrenzen
Spannkraft fällt unter 12 kN, Positionsabweichung überschreitet 0,8 mm, Temperatur überschreitet 750°C
Thermische Ausdehnungsdifferenz zwischen Inconel 718-Elektrodenhalter und Wolframcarbid-Spannbacken (Koeffizientendifferenz: 13,0×10⁻⁶/°C vs. 4,5×10⁻⁶/°C), die bei 650°C zu Spannungskonzentration führt
Fertigungskontext
Elektrodenhaltermechanismus wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 15 MPa Spannkraft
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:Bis zu 1200°C (Dauerbetrieb), 1500°C (Spitze)
Montage- und Anwendungskompatibilität
GraphitelektrodenKohlenstoffverbundelektrodenKupferummantelte Elektroden
Nicht geeignet: Unterpulver-Lichtbogenumgebungen mit hohem Schlackenspritzen
Auslegungsdaten
  • Elektrodendurchmesser und -gewicht
  • Erforderliche Spannkraft und Positioniergenauigkeit
  • Schnittstellenspezifikationen des Ofenmanipulators

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen während des Elektrodenbetriebs verursachen Ausdehnungs-/Kontraktionsspannungen, die zur Rissinitiierung und -ausbreitung in den Spannkomponenten führen.
Degradation der Kontaktoberfläche
Ursache: Elektrisches Lichtbogenüberschlagen, Oxidation und Kontaminationsablagerungen an der Elektroden-Kontakt-Schnittstelle, die den elektrischen Widerstand erhöhen und die Haltekraft verringern.
Wartungsindikatoren
  • Sichtbares Überschlagen oder Funkenschlag am Elektrodenanschlusspunkt während des Betriebs
  • Abnormer Temperaturanstieg, der durch Thermografie oder Verfärbung der Haltekomponenten erkannt wird
Technische Hinweise
  • Implementieren Sie regelmäßige Drehmomentüberprüfungs- und Nachziehpläne mit kalibrierten Werkzeugen, um die korrekte Spannkraft aufrechtzuerhalten
  • Tragen Sie Hochtemperatur-Anti-Fress-Paste auf Gewinde und Kontaktoberflächen auf, um Fressen zu verhindern und einen konsistenten elektrischen Kontakt zu gewährleisten

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54-2005 - Verfahren zur Leistungsbewertung von CNC-BearbeitungszentrenDIN 8580:2003-09 - Fertigungsverfahren - Begriffe, Einteilung
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Spannflächen: 0,05 mm
Qualitätsprüfung
  • Dimensionsprüfung mittels Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Elektrodenhaltermechanismus

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->
Automatische Pfannenvorwärmstation

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Funktion des Elektrodenhaltermechanismus?

Er klemmt und positioniert Graphitelektroden sicher in einem Lichtbogenofen-Manipulator, um präzise Tiefe und Rotation für einen stabilen Lichtbogen und elektrischen Kontakt während der Stahlherstellung zu gewährleisten.

Welche Materialien werden im Elektrodenhaltermechanismus verwendet?

Hochfester legierter Stahl, hitzebeständige Stahllegierungen und Kupferlegierungen für elektrische Kontaktkomponenten. Baustahl kann ASTM A36 sein, aber mit dem Hersteller verifizieren.

Welche Schlüsselparameter müssen vor der Auswahl verifiziert werden?

Spannkraft (150–300 kN), Elektrodendurchmesserbereich (200–700 mm), Spannhub (50–120 mm), Positioniergenauigkeit (±0,5 mm), Kühlwasserfluss und -druck sowie Schutzart.

Wie geht der Mechanismus mit thermischer Ausdehnung um?

Der Spannkraftbereich berücksichtigt thermische Ausdehnung, und Kühlwassersysteme verhindern Überhitzung. Bestätigen Sie immer die Fähigkeiten des spezifischen Modells mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Elektrodenhaltermechanismus

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Elektrodenhaltermechanismus?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Elektrodenarm und -halter
Nächstes Produkt
Elektrodenmanipulator für Lichtbogenöfen
AngebotChat