Strukturierte Fertigungsdaten · 2026

Lichtbogenofen

Auf Basis strukturierter CNFX-Herstellerprofile wird Lichtbogenofen im Bereich Grundmetallherstellung anhand von Nennkapazität bis Transformatorleistung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Lichtbogenofen wird durch die Baugruppe aus Ofengehäuse und Feuerfeste Auskleidung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Lichtbogenofen schmilzt Stahlschrott oder direktreduziertes Eisen mithilfe von Hochleistungs-Lichtbögen, um flüssigen Stahl zu erzeugen.

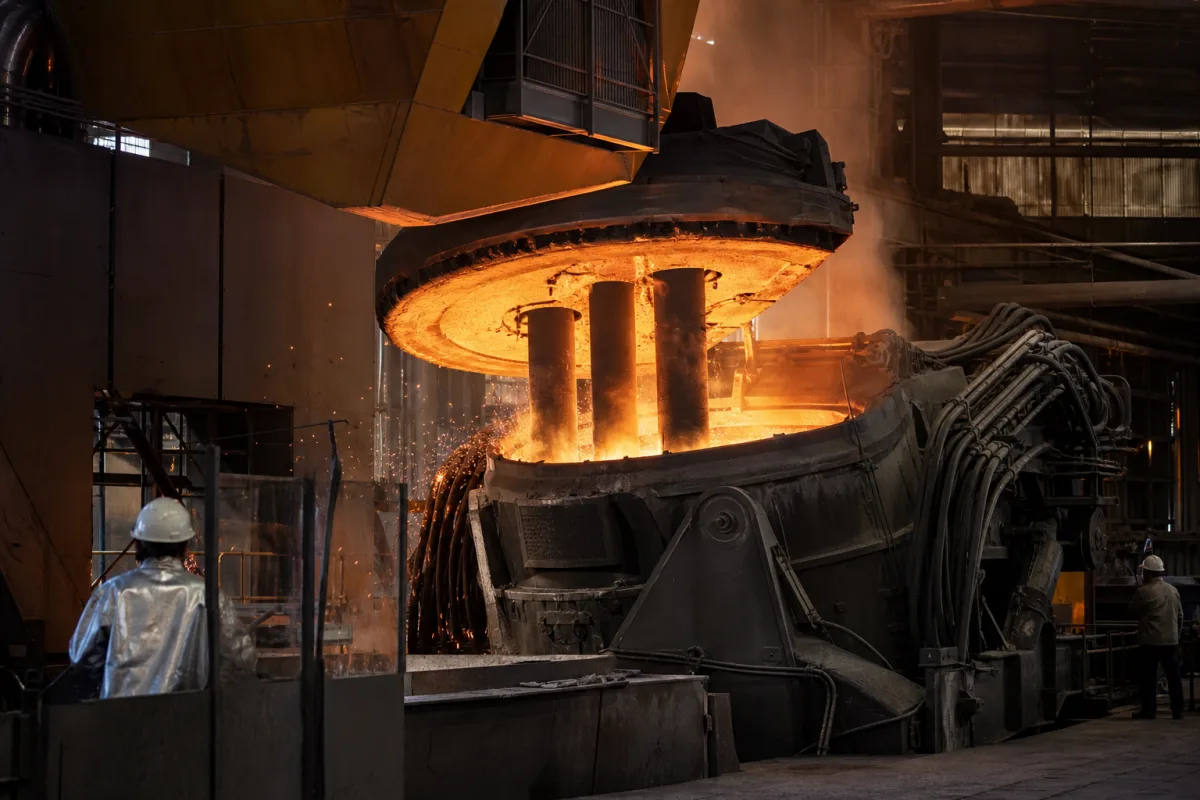
Lichtbogenofen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Lichtbogenofen (EAF) ist eine Schlüsselkomponente im integrierten System der Direktreduktion (DRI) und der Stahlherstellung im Lichtbogenofen. Seine Hauptfunktion besteht darin, festes Einsatzmaterial – entweder direktreduziertes Eisen (DRI/HBI) oder Stahlschrott – mithilfe von Hochleistungs-Lichtbögen zu schmelzen, die zwischen Graphitelektroden und dem Einsatzmaterial erzeugt werden. Der Ofen wandelt dieses Einsatzmaterial in flüssigen Stahl um, der dann für weitere Raffinations- und Gießprozesse bereit ist. Der EAF arbeitet als Chargenprozess, wobei jede Charge (Schmelze) typischerweise 50–120 Tonnen Schrott oder DRI aufnimmt. Der Ofenmanteldurchmesser reicht von 5 bis 7 Metern, und das Gesamtgewicht einschließlich feuerfester Auskleidung und Strukturkomponenten liegt typischerweise zwischen 300 und 600 Tonnen. Die Transformatorenleistung, die die Schmelzrate bestimmt, beträgt typischerweise 60–150 MVA, mit Elektrodendurchmessern von 500–700 mm, um den Stromdichteanforderungen zu entsprechen. Während des Betriebs beträgt der Elektrodenstrom pro Phase typischerweise 60–100 kA, und die Lichtbogenspannung liegt zwischen 300 und 600 V, um die Lichtbogenstabilität zu gewährleisten. Die Abstichtemperatur beträgt typischerweise 1600–1650°C, was für eine ordnungsgemäße Pfannenmetallurgie erforderlich ist. Der Stromverbrauch hängt von der Schrottqualität ab und liegt typischerweise zwischen 500 und 700 kWh pro Tonne flüssigen Stahls. Die Abstich-zu-Abstich-Zeit, vom Chargieren bis zum Abstich, beträgt typischerweise 45–60 Minuten. Der Kühlwasserfluss für Paneele und Decke beträgt typischerweise 200–400 m³/h. Der Betriebsdruck, typischerweise 1,0–1,6 MPa, muss eingehalten werden; Abweichungen davon könnten die Dichtungsleistung beeinträchtigen. Alle Werte sind typische Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Normen wie IEC 60076 für die Transformatorenleistung, nicht als Konformitätsnachweis. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Elektrische Energie wird über einen Lichtbogen in thermische Energie umgewandelt. Hochstrom wird durch Graphitelektroden geleitet, wodurch ein intensiver Lichtbogen entsteht, der Temperaturen über 3000°C erreicht. Dieser Lichtbogen erhitzt und schmilzt das metallische Einsatzmaterial (DRI/Schrott) direkt im feuerfest ausgekleideten Gefäß. Der Ofen arbeitet chargenweise, wobei die Elektroden abgesenkt werden, um den Lichtbogen zu zünden, und die Wärme durch Strahlung und Konvektion auf das Einsatzmaterial übertragen wird. Der flüssige Stahl wird abgestochen, sobald die gewünschte Temperatur und Zusammensetzung erreicht sind.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkapazität50–120 tTypical scrap charge per heat
Transformatorleistung60–150 MVADetermines melting rateIEC 60076
Elektrodendurchmesser500–700 mmMatches current density
Abstichtemperatur1600–1650 °CFor proper ladle metallurgy
Elektrodenstrom60–100 kAPer phase, for arc stability
Elektrodenspannung300–600 VArc voltage range
Energieverbrauch500–700 kWh/tDepends on scrap quality
Abstichzeit45–60 minFrom charge to tap
Kühlwasserfluss200–400 m³/hFor panels and roof
Ofengefäßdurchmesser5–7 mDetermines footprint
Gesamtgewicht300–600 tIncluding lining and structure

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahlschrott Direktreduziertes Eisen (DRI/HBI) Graphitelektroden Feuerfeste Auskleidung (z.B. Magnesia-Kohlenstoff-Steine)

Komponenten / BOM

Components / BOM
  • Ofengehäuse
    Der stählerne Außenbehälter, der die feuerfeste Auskleidung und das geschmolzene Metall enthält.
    Material: Stahlblech
  • Feuerfeste Auskleidung
    Isoliert die Schale und hält die intensive Hitze des Schmelzbades zurück.
    Material: Magnesia-Kohlenstoff-Stein / Basische feuerfeste Materialien
  • Elektrodenarm und -halter
    Stützt, positioniert und leitet Strom zu den Graphitelektroden.
    Material: Kupfer / Stahl
  • Dach
    Abdeckung des Ofens; oft wassergekühlt und mit Öffnungen für Elektroden und Abgasabsaugung.
    Material: Wassergekühlte Stahlpaneele
  • Abstichstutzen
    Kanal zum Ausgießen des flüssigen Stahls am Ende des Schmelzvorgangs.
    Material: Feuerfester Werkstoff
  • Schlackentür
    Öffnung zum Entfernen von Schlacke von der Oberfläche des geschmolzenen Metalls.
    Material: Feuerfester Werkstoff / Stahl
  • Graphitelektroden
    Führen Sie den Strom in den Ofen und zünden Sie den Lichtbogen, der das Schmelzen bewirkt.
    Material: Graphit

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Reduzierung des Wasserkühlungsdurchflusses unter 80 % des Auslegungswerts Überhitzung des Elektrodenhalters führt zu Kupferschmelze bei 1085 °C Redundante Kühlkreisläufe mit Durchflusssensoren und automatischen Bypassventilen
Schrottbeschickung mit Feuchtegehalt >0,5 % Dampfexplosion verursacht Ablösung der Feuerfestauskleidung Infrarot-Feuchtedetektionssystem mit automatischer Schrottablehnung bei >0,3 % Feuchte

Technische Bewertung

Betriebsbereich
Betriebsbereich
Schmelztemperatur 1500-1800 °C, Transformator-Nennleistung 40-80 MVA, Wasserkühldruck 0,8-1,2 MPa.
Belastungs- und Ausfallgrenzen
Elektrodenverbrauch übersteigt 2,5 kg/t Stahl, Erosionstiefe der Feuerfestauskleidung >150 mm, Transformatoröltemperatur >95 °C.
Lichtbogeninstabilität bei Stromdichten >15 A/cm² verursacht Abplatzen der Feuerfestauskleidung; thermische Wechselbeanspruchung zwischen 800-1800 °C induziert Ermüdungsrisse in der Feuerfestauskleidung; Elektrodenoxidation bei >600 °C beschleunigt den Verbrauch.
Fertigungskontext
Lichtbogenofen wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis leicht positiver Druck (0-0,5 bar Überdruck)
Weitere Spezifikationen:Elektrische Eingangsleistung: typisch 50-150 MVA, Abstich-zu-Abstich-Zeit: 45-90 Minuten, Elektrodenverbrauch: 1,5-2,5 kg/t Stahl
Betriebstemperatur:Bis zu 1800 °C (3272 °F) zum Stahlschmelzen
Montage- und Anwendungskompatibilität
Stahlschrott (Eisenmetalle)Direktreduziertes Eisen (DRI/HBI)Roheisen (Flüssigeisen)
Nicht geeignet: Nicht leitfähige Materialien (Glas, Keramik, Kunststoffe) oder explosionsfähige Atmosphären
Auslegungsdaten
  • Erforderliche jährliche Stahlerzeugungskapazität (t/Jahr)
  • Verfügbare elektrische Leistungsversorgungskapazität (MVA)
  • Zusammensetzung und Qualität des Schrott-/DRI-Einsatzguts

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Elektrodenbruch
Ursache: Thermischer Schock durch schnelle Heiz-/Kühlzyklen, mechanische Belastung durch unsachgemäße Ausrichtung oder Handhabung oder übermäßige Stromdichte, die zu Rissen führt.
Degradation der feuerfesten Auskleidung
Ursache: Thermische Wechselbeanspruchung, die zu Abplatzungen führt, chemischer Angriff durch Schlacke/Metall oder Erosion durch turbulente Strömung des flüssigen Metalls und Lichtbogeneinwirkung.
Wartungsindikatoren
  • Instabiles oder unregelmäßiges Lichtbogenverhalten (hörbares Knacken, flackerndes Licht, unregelmäßiger Leistungsverbrauch)
  • Sichtbare Risse oder Hotspots am Ofenmantel oder übermäßiger Rauch/Emissionen, die auf Feuerfestversagen oder Leckagen hindeuten
Technische Hinweise
  • Einführung vorausschauender Instandhaltung mit Thermografie und Schwingungsanalyse, um frühzeitigen Feuerfestverschleiß und Elektrodenprobleme vor einem Ausfall zu erkennen.
  • Optimierung der Betriebsparameter (z.B. gesteuerte Leistungsrampen, Schlackenchemie-Management), um thermische und chemische Belastung von Elektroden und Auskleidungen zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ISO 1352:2011 (Stahl - Bestimmung der Zugfestigkeit)ANSI/AWS D1.1/D1.1M:2020 (Schweißnorm für Stahlkonstruktionen)DIN EN 10025-2:2019 (Warmgewalzte Erzeugnisse aus Baustählen)
Fertigungsgenauigkeit
  • Elektrodenausrichtung: +/- 0,5 Grad
  • Mantelrundheit: +/- 10 mm
Qualitätsprüfung
  • Ultraschallprüfung (UT) für die Schweißnahtintegrität des Mantels
  • Chemische Zusammensetzungsanalyse mittels Optischer Emissionsspektrometrie (OES)

Hersteller von Lichtbogenofen

12 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

China Firebrick
· CN
Fertigt außerdem: Reheating Furnace、Electromagnetic Induction Heater、Continuous Casting Mold Powder und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace Cover”
Quellseite ansehen ↗ chinafirebrick.com · geprüft am 2026-08-21
CHNZBTECH
Xian · CN
Fertigt außerdem: Electroslag Remelting Furnace、Continuous Casting Machine、Water-Cooled Panels und 8 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “ EAF Electric Arc Furnace”
Quellseite ansehen ↗ zbmetaltech.com · geprüft am 2026-08-22
ZT Materials
· CN
Gegründet 2009
Fertigt außerdem: Control Gate、Molten Metal Flow Control Nozzle、Submerged Entry Nozzle (SEN)
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace”
Quellseite ansehen ↗ ztmaterials.com · geprüft am 2026-08-21
Ancore Furnace Technology Co., Ltd.
Xian · CN
Fertigt außerdem: Molten Metal Transfer Car、Dust Collector、Steering Wheel/Joystick und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace”
Quellseite ansehen ↗ ancorefurnace.com · geprüft am 2026-09-05
China Electric (Shanghai) Co., Limited
· CN
Fertigt außerdem: Continuous Casting Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “HX Series Electric Arc Furnace”
Quellseite ansehen ↗ cn-electric.com · geprüft am 2026-09-03
Guangxi Runxiang Machinery Equipment Manufacturing Co., Ltd.
· CN
Fertigt außerdem: Continuous Casting Machine、Induction Melting Furnace、Dust Collector und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace”
Quellseite ansehen ↗ runxiangmachinery.com · geprüft am 2026-08-28
Hani Metallurgy Equipment Co., Ltd.
· CN
Fertigt außerdem: Continuous Casting Machine、Induction Melting Furnace、Electromagnetic Induction Heater und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace for Sale”
Quellseite ansehen ↗ hanmetallurgy.com · geprüft am 2026-09-03
Hebei JINSUN New Material Technology Co., Ltd.
Handan · CN
Fertigt außerdem: Brake Pad
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “electric arc furnace”
Quellseite ansehen ↗ jinsuncarbon.com · geprüft am 2026-09-04
Shanghai Electric Heavy Machinery Co., Ltd.
· CN
Fertigt außerdem: Continuous Casting Machine、Induction Melting Furnace、Power Transformer und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “ꁇ Electric arc furnace”
Quellseite ansehen ↗ semcgroup.com · geprüft am 2026-09-07
Shanghai Electrical Machinery Group Co., Ltd.
· CN
Fertigt außerdem: Continuous Casting Machine、Electromagnetic Induction Heater、Electric Motor und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric arc furnace”
Quellseite ansehen ↗ shanghaielectrical.com · geprüft am 2026-09-04
Shanghai Metallurgical Equipment Group
· CN
Fertigt außerdem: Electromagnetic Induction Heater
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace”
Quellseite ansehen ↗ sme-group.com · geprüft am 2026-08-27
Tonghua JH Oxygen Lance Tip Co., Ltd
· CN
Fertigt außerdem: Reagent Injection System、Injection System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electric Arc Furnace”
Quellseite ansehen ↗ oxygenlancetip.com · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->
Automatische Pfannenvorwärmstation

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Kapazität eines Lichtbogenofens?

Die typische Schrotteinsatzmenge pro Charge beträgt 50–120 Tonnen, variiert jedoch je nach Ofendesign und Anwendung. Bestätigen Sie die Nennkapazität immer mit dem Hersteller für das jeweilige Modell.

Welche Transformatorenleistung ist für einen EAF erforderlich?

Die Transformatorenleistung liegt typischerweise bei 60–150 MVA und bestimmt die Schmelzrate. Die spezifische Leistung hängt von der Ofengröße und den Produktionsanforderungen ab. IEC 60076 ist eine relevante Norm, aber bestätigen Sie den tatsächlichen Wert mit dem Lieferanten.

Was ist die Abstichtemperatur für flüssigen Stahl?

Die Abstichtemperatur liegt typischerweise bei 1600–1650°C, was für eine ordnungsgemäße Pfannenmetallurgie erforderlich ist. Die genaue Temperatur kann je nach Stahlsorte und nachgelagerten Prozessen variieren. Bestätigen Sie dies mit dem Hersteller.

Welche Normen gelten für den Betriebsdruck eines EAF?

Der Betriebsdruck liegt typischerweise bei 1,0–1,6 MPa ist eine relevante Norm für Ventilprüfungen. Normen sind jedoch Referenzpunkte, kein Nachweis der Konformität. Verifizieren Sie die tatsächlichen Druckanforderungen und Normen mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Lichtbogenofen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Lichtbogenofen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Legierungszuführsystem
Nächstes Produkt
Magnesium-Druckguss
AngebotChat