Strukturierte Fertigungsdaten · 2026

Schmiedegrad-Nickelbasis-Superlegierungspulver

Auf Basis strukturierter CNFX-Herstellerprofile wird Schmiedegrad-Nickelbasis-Superlegierungspulver im Bereich Grundmetallherstellung anhand von Partikelgröße D50 bis Scheinbare Dichte eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schmiedegrad-Nickelbasis-Superlegierungspulver wird durch die Baugruppe aus Nickelmatrix und Festkörperlösungsverstärker beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Feines Metallpulver für heißisostatisches Pressen und Schmieden von Hochtemperaturkomponenten

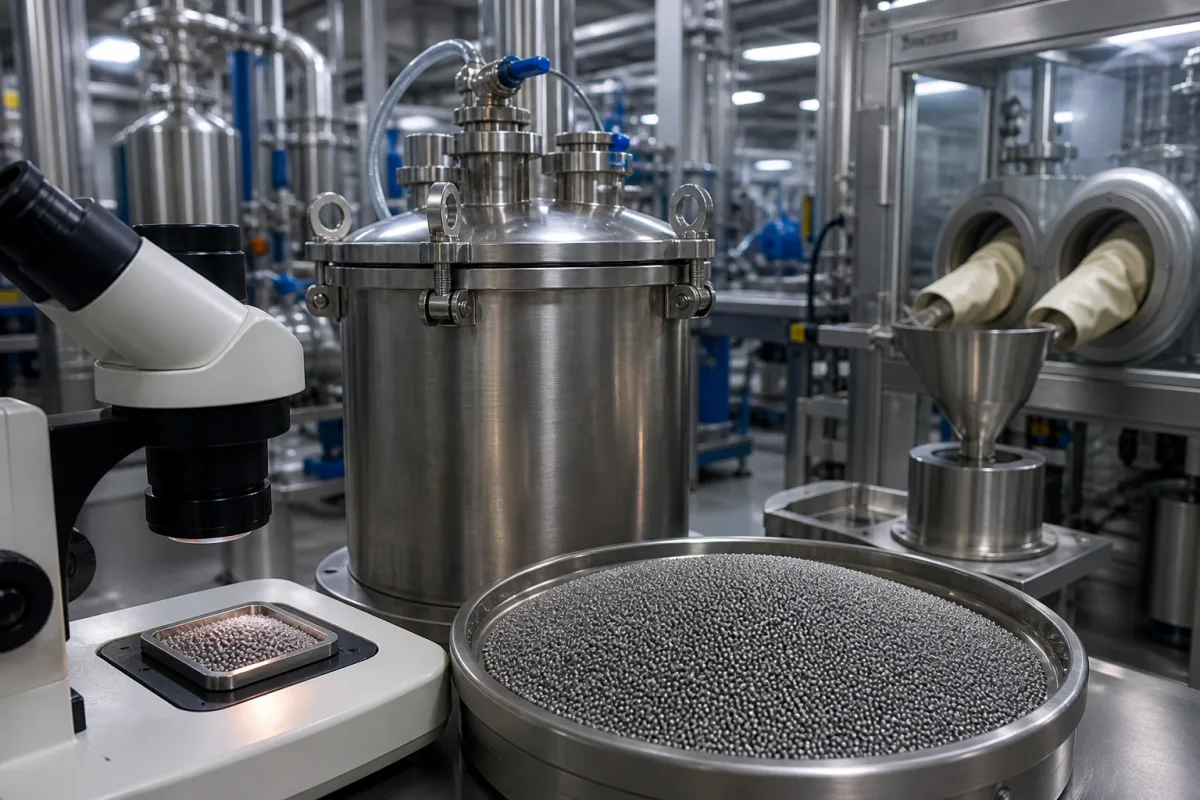
Schmiedegrad-Nickelbasis-Superlegierungspulver in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Schmiedegrad-Nickelbasis-Superlegierungspulver ist ein spezieller Rohstoff, der durch Gaszerstäubung oder Plasma-Rotationselektrodenverfahren hergestellt wird und kugelförmige Partikel mit kontrollierter Größenverteilung ergibt. Dieses Pulvermetallurgie-Ausgangsmaterial ermöglicht die near-net-shape-Herstellung komplexer Luft- und Raumfahrt- sowie Energieerzeugungskomponenten durch heißisostatisches Pressen (HIP) und anschließende Schmiedevorgänge. Seine gleichmäßige Mikrostruktur und hohe Reinheit gewährleisten außergewöhnliche mechanische Eigenschaften bei erhöhten Temperaturen über 1000°C, was es für Turbinenschaufeln, Scheiben und andere kritische rotierende Teile unverzichtbar macht. Die Pulverform ermöglicht eine präzise Kontrolle der Legierungszusammensetzung und minimiert Materialabfall im Vergleich zu herkömmlichen Ingot-Metallurgie-Routen.

Dieser Verzeichniseintrag bietet Referenzdaten für Beschaffung und Verifizierung. Das Pulver ist gekennzeichnet durch einen medianen Partikeldurchmesser (D50) von 50–150 μm, eine scheinbare Dichte von 4,5–5,5 g/cm³, eine Klopfdichte von 5,0–6,0 g/cm³ und eine Fließrate von ≤15 s/50g. Der Sauerstoffgehalt ist auf ≤100 ppm begrenzt, mit zusätzlichen Verunreinigungsgrenzen für Stickstoff (≤50 ppm), Schwefel (≤10 ppm) und Phosphor (≤10 ppm). Die Partikelgrößenverteilung ist eng, mit D10 von 20–40 μm und D90 von 100–200 μm, was gleichmäßige Eigenschaften gewährleistet. Die chemische Zusammensetzung für eine typische Inconel-718-Qualität umfasst Nickel (Rest), Chrom (17–21 Gew.-%), Kobalt (0–1 Gew.-%), Molybdän (2,8–3,3 Gew.-%), Titan (0,65–1,15 Gew.-%), Aluminium (0,2–0,8 Gew.-%) und Kohlenstoff (0,02–0,08 Gew.-%). Der Schmelzpunkt liegt zwischen 1260–1336°C, und die Sintertemperatur für die HIP-Konsolidierung beträgt typischerweise 1150–1250°C. Die Grünfestigkeit beträgt ≥10 MPa, was eine Handhabung ohne Rissbildung gewährleistet.

Alle Werte sind Referenzbereiche und müssen für das spezifische Produkt und die Anwendung bestätigt werden. Normen wie ASTM B214, B212, B213, E1409, B527, B637, E1019 und ISO 3995 sind als Beschaffungs- und Verifizierungsreferenzen aufgeführt, nicht als Zertifizierung der Konformität. Käufer sollten modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Kugelförmige Pulverpartikel werden unter hoher Temperatur und isostatischem Druck zu vollständig dichten Vorformen konsolidiert, die dann auf Endabmessungen und mechanische Eigenschaften geschmiedet werden. Die kugelförmige Morphologie und die kontrollierte Größenverteilung des Pulvers ermöglichen eine gleichmäßige Packung und eine konsistente Verdichtung während des HIP. Die resultierende Vorform hat eine feine, homogene Mikrostruktur, die die Hochtemperaturfestigkeit und Kriechbeständigkeit der Legierung beibehält. Das anschließende Schmieden verfeinert die Kornstruktur und richtet sie an den Spannungspfaden der Komponente aus, wodurch die mechanische Leistung optimiert wird. Das Verfahren minimiert Materialabfall und ermöglicht komplexe Geometrien, die mit herkömmlicher Ingot-Metallurgie schwer zu erreichen sind.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Partikelgröße D5050–150 µmMedianer Partikeldurchmesser in der VerteilungASTM B214
Scheinbare Dichte4.5–5.5 g/cm³Schüttdichte von losem PulverASTM B212
Durchflussrate≤15 s/50gZeit für 50g Pulver, um durch Hall-Trichter zu fließenASTM B213
Sauerstoffgehalt≤100 ppmMaximal zulässiger Sauerstoff-FremdstoffgehaltASTM E1409
Klopfdichte5.0–6.0 g/cm³Maximale Packungsdichte nach mechanischem KlopfenASTM B527
PartikelmorphologieSpherical SphärizitätGrad der sphärischen Partikelform (Skala 0-1)ASTM B214
Chemische ZusammensetzungNi: Bal, Cr: 17–21, Co: 0–1, Mo: 2.8–3.3, Ti: 0.65–1.15, Al: 0.2–0.8, C: 0.02–0.08 wt%Typical for Inconel 718 gradeASTM B637
Schmelzpunkt1260–1336 °CRange for Ni-based superalloys
PartikelgrößenverteilungD10: 20–40, D90: 100–200 μmNarrow distribution ensures uniform propertiesASTM B214
Bulkdichte4.8–5.8 g/cm³Important for container fillingASTM B212
Grünfestigkeit≥10 MPaEnsures handling without crackingISO 3995
Sintertemperatur1150–1250 °CTypical for HIP consolidation
VerunreinigungsgehaltN: ≤50, S: ≤10, P: ≤10 ppmLow impurities prevent embrittlementASTM E1019

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Nickel Chrom Kobalt Molybdän Wolfram Rhenium

Komponenten / BOM

Components / BOM
  • Nickelmatrix
    Primäre metallische Basis, die Hochtemperaturfestigkeit und Korrosionsbeständigkeit bietet
    Material: Elementares Nickel
  • Festkörperlösungsverstärker
    Chrom, Kobalt, Molybdän in Matrix gelöst zur Verbesserung mechanischer Eigenschaften
    Material: Chrom, Kobalt, Molybdän
  • Ausscheidungshärtende Elemente
    Aluminium, Titan bilden Gamma-Prime-Phase für Kriechbeständigkeit
    Material: Aluminium, Titan
  • Korngrenzenstabilisatoren
    Bor, Zirkonium und Kohlenstoff verbessern die Korngrenzenkohäsion
    Material: Bor, Zirkonium, Kohlenstoff

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Atmosphärischer Sauerstoffeintritt während der Pulverhandhabung über 100 ppm Oberflächenoxidschicht >100 nm verursacht schlechte Partikelverbindung und HIP-Porosität >0,5 % Argon-Handschuhbox mit <10 ppm O₂, Pulverlagerung in versiegelten Behältern mit Gettermaterialien
Kohlenstoffaufnahme aus Schmierstoffrückständen über 0,05 Gew.-% M₂₃C₆-Karbidausscheidung an Korngrenzen reduziert Zeitstandfestigkeit um 70 % Lösungsmittelentfettung mit Trichlorethylen gefolgt von Vakuumtrocknung bei 200 °C für 2 Stunden

Technische Bewertung

Betriebsbereich
Betriebsbereich
1100-1250 °C Heißisostatische Pressungstemperatur, 100-200 MPa Konsolidierungsdruck, 10-45 μm Partikelgrößenverteilung
Belastungs- und Ausfallgrenzen
Oxidation bei 800 °C bildet kontinuierliche Cr₂O₃-Schicht, γ'-Phasenauflösung über 1150 °C, beginnendes Schmelzen bei 1315 °C
Ostwald-Reifung von γ'-Ausscheidungen (Ni₃Al/Ti), die die Kriechbeständigkeit verringert, TCP-Phasenbildung (σ, μ), die Mischkristallverfestiger erschöpft
Fertigungskontext
Schmiedegrad-Nickelbasis-Superlegierungspulver wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

nickel superalloy forging powder HIP forging powder metallurgy feedstock gas atomized superalloy powder

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 200 MPa (29.000 psi) für HIP, 100-150 MPa (14.500-21.750 psi) für Schmieden
Weitere Spezifikationen:Partikelgrößenverteilung: 15-150 μm, Durchsatzrate: 0,5-2,0 kg/min für Beschickungssysteme, Suspensionskonzentration: 60-70 % Feststoffanteil nach Gewicht für Binder-Jetting
Betriebstemperatur:Bis zu 1200 °C (2192 °F) kontinuierlich, 1300 °C (2372 °F) Spitze
Montage- und Anwendungskompatibilität
Heißisostatische Presssysteme (HIP)GesenkschmiedepressenAdditive Fertigungssysteme (Binder-Jetting)
Nicht geeignet: Wässrige oder korrosive chemische Verarbeitungsumgebungen
Auslegungsdaten
  • Zielbauteildichte (typischerweise 99,5 %+ theoretische Dichte)
  • Endbauteilvolumen und Geometriekomplexität
  • Erforderliche mechanische Eigenschaften (Streckgrenze, Kriechbeständigkeit bei Betriebstemperatur)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Zyklische thermische Spannungen durch schnelles Aufheizen und Abkühlen während der Schmiedevorgänge, die zu Rissinitiierung und -ausbreitung in der Superlegierungsmikrostruktur führen.
Oxidation und Heißkorrosion
Ursache: Exposition gegenüber hochtemperierten oxidierenden Atmosphären und korrosiven Elementen (z.B. Schwefel, Chlor) während der Pulververarbeitung oder -lagerung, was die Oberflächenintegrität und mechanischen Eigenschaften beeinträchtigt.
Wartungsindikatoren
  • Sichtbare Verfärbung oder Schuppenbildung auf Pulveroberflächen, die auf Oxidation oder Kontamination hinweisen
  • Hörbares Zischen oder abnormale Gasströmungsgeräusche während der Inertgashandhabung, die auf potenzielle Leckagen hindeuten, die die Pulverreinheit beeinträchtigen könnten
Technische Hinweise
  • Strikte Feuchtigkeitskontrolle und Inertgasabdeckung (Argon/Stickstoff) während der Lagerung und Handhabung implementieren, um Oxidation und Kontamination zu verhindern
  • Kontrollierte, schrittweise Aufheiz-/Abkühlprotokolle während der thermischen Verarbeitung verwenden, um thermischen Schock und Eigenspannungen in den geschmiedeten Komponenten zu minimieren

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 9722 - Nickel und Nickellegierungen - SchmiedestückeASTM B637 - Standard-Spezifikation für ausscheidungshärtende Nickellegierungsstangen, Schmiedestücke und Schmiedevormaterial für HochtemperaturdienstAMS 5662 - Nickellegierung, korrosions- und hitzebeständig, Stangen, Schmiedestücke und Ringe 52,5Ni - 19Cr - 3,0Mo - 5,1Cb - 0,90Ti - 0,50Al - 18Fe, schmelzelektroden- oder vakuuminduktionsgeschmolzen, 1950 °F (1066 °C) lösungsgeglüht, ausscheidungshärtbar
Fertigungsgenauigkeit
  • Partikelgrößenverteilung: D90 ≤ 53 μm, D50: 15-45 μm
  • Sauerstoffgehalt: ≤ 0,015 Gew.-%
Qualitätsprüfung
  • Gasanalyse (O, N, H) - Inertgasfusionsmethode
  • Rasterelektronenmikroskopie (REM) für Pulvermorphologie und Defektanalyse

Hersteller von Schmiedegrad-Nickelbasis-Superlegierungspulver

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Partikelgrößenverteilung dieses Pulvers?

Der mediane Partikeldurchmesser (D50) beträgt 50–150 μm, mit D10 von 20–40 μm und D90 von 100–200 μm, gemäß ASTM B214. Dies sind Referenzbereiche; die tatsächlichen Werte hängen von der spezifischen Qualität und Anwendung ab.

Was sind die maximal zulässigen Verunreinigungsgehalte?

Der Sauerstoffgehalt ist auf ≤100 ppm begrenzt, Stickstoff auf ≤50 ppm, Schwefel auf ≤10 ppm und Phosphor auf ≤10 ppm, gemäß ASTM E1409 und E1019. Diese Grenzwerte helfen, Versprödung bei Hochtemperaturbetrieb zu verhindern.

Was ist die empfohlene Sintertemperatur für die HIP-Konsolidierung?

Der typische Sintertemperaturbereich liegt bei 1150–1250°C. Dieser Bereich basiert auf üblicher Praxis für Nickelbasis-Superlegierungen; die genaue Temperatur sollte für die spezifische Legierung und das Bauteildesign optimiert werden.

Wie schneidet dieses Pulver im Vergleich zur herkömmlichen Ingot-Metallurgie ab?

Die Pulvermetallurgie ermöglicht eine präzise Kontrolle der Legierungszusammensetzung und minimiert Materialabfall, was eine Near-Net-Shape-Herstellung ermöglicht. Die gleichmäßige Mikrostruktur aus der Pulverkonsolidierung bietet konsistente mechanische Eigenschaften, insbesondere bei Temperaturen über 1000°C.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schmiedegrad-Nickelbasis-Superlegierungspulver

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schmiedegrad-Nickelbasis-Superlegierungspulver?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schmiedegrad-Magnesiumlegierungs-Barren
Nächstes Produkt
Schmiedegrad-Titanlegierungsstangen
AngebotChat