Strukturierte Fertigungsdaten · 2026

Hochfester Schmiedestahlbarren

Auf Basis strukturierter CNFX-Herstellerprofile wird Hochfester Schmiedestahlbarren im Bereich Grundmetallherstellung anhand von Kohlenstoffgehalt bis Streckgrenze eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hochfester Schmiedestahlbarren wird durch die Baugruppe aus Stahlmatrix und Legierungselemente beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Halbfertiger Stahlblock zum Warmschmieden von kritischen mechanischen Komponenten.
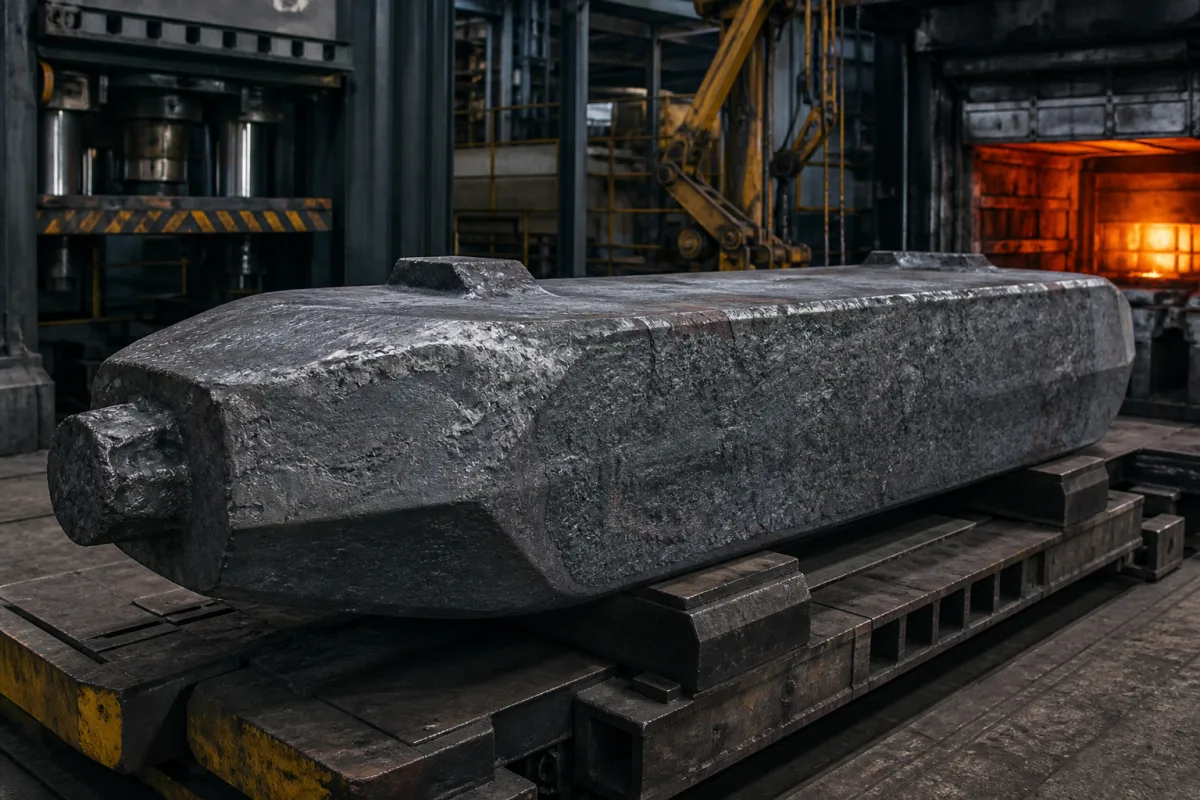
Hochfester Schmiedestahlbarren in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Hochfeste Schmiedestahlbarren sind halbfertige Metallblöcke, die speziell für nachfolgende Warmschmiedevorgänge formuliert und gegossen werden. Sie dienen als primärer Rohstoffeinsatz in Schmiedelieferketten, wo sie erhitzt und unter Druck geformt werden, um hochintegritäre mechanische Teile herzustellen. Diese Barren sind mit kontrollierten chemischen Zusammensetzungen und Mikrostrukturen konstruiert, um starke plastische Verformungen zu widerstehen und gleichzeitig überlegene mechanische Eigenschaften zu entwickeln. Sie stellen ein entscheidendes Zwischenprodukt zwischen der Rohstahlproduktion und fertigen Schmiedekomponenten in der industriellen Fertigung dar. Die Barren sind in Kohlenstoffstahl- und Legierungsstahlqualitäten erhältlich, mit typischem Kohlenstoffgehalt von 0,30–0,50 % und Mangangehalt von 0,60–1,00 % gemäß ASTM A29. Die maximalen Schwefel- und Phosphorgehalte sind jeweils auf 0,025 % begrenzt, um Schmiedbarkeit und Zähigkeit zu gewährleisten. Das Barrengewicht reicht von 500 bis 20.000 kg, mit Querschnittsflächen zwischen 200 und 800 mm². Nach dem Schmieden und geeigneter Wärmebehandlung (Abschrecken und Anlassen bei 850–900 °C) erreicht das Material eine Mindeststreckgrenze von 620 MPa, Zugfestigkeit von 800 MPa und Brinellhärte zwischen 220 und 280 HBW. Der empfohlene Schmiedetemperaturbereich liegt bei 1050–1250 °C. Die Dichte ist typisch für Stahl bei 7,85 g/cm³. Diese Werte sind Referenzbereiche und müssen für spezifische Anwendungen verifiziert werden. Bestätigen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Der Barren ist ein massiver Stahlblock, der dazu bestimmt ist, über seine Rekristallisationstemperatur erhitzt zu werden, typischerweise im Bereich von 1050–1250 °C, und dann unter Druckkräften in Schmiedepressen oder Hämmern plastisch verformt zu werden. Dieser Prozess verfeinert die Kornstruktur und verbessert die mechanischen Eigenschaften. Die kontrollierte chemische Zusammensetzung gewährleistet ein konsistentes Verhalten während der Verformung. Nach dem Schmieden verbessert eine Wärmebehandlung wie Abschrecken und Anlassen bei 850–900 °C weiterhin Festigkeit und Härte. Der Querschnitt und das Gewicht des Barrens werden basierend auf den Anforderungen des Endbauteils ausgewählt. Richtige Erhitzungs- und Verformungsparameter sind entscheidend, um Defekte zu vermeiden. Die Verifizierung der tatsächlichen Schmiedeparameter und Materialantwort ist für jede Anwendung unerlässlich.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Kohlenstoffgehalt0.30–0.50 %Prozentualer Anteil von Kohlenstoff in der StahlzusammensetzungASTM A29
Streckgrenze≥620 MegapascalMindeststreckgrenze nach SchmiedeprozessASTM A370
Blockgewicht500–20000 kgStandardgewicht pro Blockeinheit
Querschnitt200–800 mm²Fläche des Querschnittsprofils des Barrens
Mangan Gehalt0.60–1.00 %Prozentualer Anteil des Legierungselements ManganASTM A29
Maximaler Schwefelgehalt≤0.025 %Maximal zulässiger Schwefelgehalt für SchmiedbarkeitASTM A29
Schmiedetemperaturbereich1050–1250 °COptimal for hot forging.
Zugfestigkeit≥800 MPaAfter heat treatment.ASTM A370
Härte220–280 HBWBrinell hardness after quenching and tempering.ASTM E10
Dichte7.85 g/cm³Typical for steel.
Maximaler Phosphorgehalt≤0.025 %Low phosphorus for toughness.ASTM A29
Wärmebehandlung850–900 °CQuenching and tempering temperature.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Legierter Stahl

Komponenten / BOM

Components / BOM
  • Stahlmatrix
    Primäre metallische Struktur, die Festigkeit und Umformbarkeit bereitstellt
    Material: Eisen-Kohlenstoff-Legierung mit kontrollierten Zusätzen
  • Legierungselemente
    Verbesserung der mechanischen Eigenschaften und Schmiedbarkeitseigenschaften
    Material: Mangan, Chrom, Molybdän, Vanadium
  • Desoxidationsprodukte
    Steuerung von Oxid-Einschlüssen für verbesserte innere Qualität
    Material: Silizium-, Aluminiumverbindungen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Haltezeit unter 1150°C Unvollständige Homogenisierung, die zu innerer Rissbildung während des Schmiedens führt Implementierung einer Echtzeit-Temperaturprofilierung mit 5-Minuten-Auflösung und automatisierter Halte-Logik
Übermäßige Dehnungsrate über 10 s⁻¹ bei 1150°C Bildung adiabatischer Scherbänder, die zu katastrophalem Bruch führen Geschlossener Regelkreis mit servohydraulischer Steuerung, 100 ms Ansprechzeit und Begrenzung der Dehnungsrate

Technische Bewertung

Betriebsbereich
Betriebsbereich
Aufheiztemperatur: 1150-1250°C, Schmiededruck: 50-150 MPa, Dehnungsrate: 0,1-10 s⁻¹
Belastungs- und Ausfallgrenzen
Duktiler Bruch bei 0,8 wahrer Dehnung, Warmrissbildung bei 0,6 wahrer Dehnung mit 0,3 % Schwefelgehalt, Phasenumwandlung unter 723°C während der Verformung
Versagen der dynamischen Rekristallisation bei einem Zener-Hollomon-Parameter > 1×10¹⁴ s⁻¹, Sulfid-induzierte Warmbrüchigkeit bei einem Mn/S-Verhältnis < 20, Austenit-Ferrit-Umwandlung während der plastischen Verformung
Fertigungskontext
Hochfester Schmiedestahlbarren wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Steel Forging Billet Forging Steel Bloom Hot Forging Ingot Forging Stock Steel

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nicht anwendbar (Materialeigenschaft, kein druckbewertetes Bauteil)
Durchflussrate:Nicht anwendbar (Festkörper, kein Fließmedium)
Betriebstemperatur:1200-1250°C (Schmiedetemperaturbereich)
Montage- und Anwendungskompatibilität
Automobil-Kurbelwellen und PleuelstangenIndustrie-ZahnradrohlingeWellen und Achsen für Schwermaschinen
Nicht geeignet: Marine-/Salzwasserumgebungen ohne Schutzbeschichtungen
Auslegungsdaten
  • Endabmessungen und Gewicht des geschmiedeten Bauteils
  • Erforderliche mechanische Eigenschaften (Zugfestigkeit, Härte)
  • Produktionsvolumen und Kapazität der Schmiedeeinrichtung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Oberflächenrissbildung
Ursache: Thermische Ermüdung durch wiederholte Aufheiz- und Abkühlzyklen während des Schmiedens, was zur Initiierung und Ausbreitung von Mikrorissen an Korngrenzen führt.
Innere Porenbildung
Ursache: Unzureichende Entgasung während der Stahlproduktion, was zu eingeschlossenen Gasen oder Schrumpfporosität führt, die die strukturelle Integrität unter hohen Schmiededrücken schwächt.
Wartungsindikatoren
  • Sichtbare Oberflächenverfärbung oder lokalisierte Oxidationsstellen, die auf ungleichmäßiges Aufheizen oder Abkühlen hinweisen
  • Hörbares Knacken oder Knistern während der Aufheizzyklen, das auf innere Spannungsentlastung oder Porenkollaps hindeutet
Technische Hinweise
  • Implementierung kontrollierter Aufheiz- und Abkühlraten mit präziser Temperaturüberwachung, um thermische Gradienten und Eigenspannungen zu minimieren
  • Anwendung zerstörungsfreier Prüfverfahren (Ultraschall- oder Röntgenprüfung) in regelmäßigen Intervallen, um unter der Oberfläche liegende Fehler zu erkennen, bevor sie sich zu kritischen Größen ausbreiten

Konformität und Fertigungsnormen

Referenznormen
ASTM A668 - Norm für Stahlschmiedeteile, Kohlenstoff- und legiert, für den allgemeinen industriellen GebrauchISO 683-1 - Vergütungsstähle, legierte Stähle und Automatenstähle - Teil 1: Unlegierte Stähle zum VergütenDIN EN 10250-2 - Freiformschmiedestücke aus Stahl für den allgemeinen Maschinenbau - Teil 2: Unlegierte und legierte Stähle
Fertigungsgenauigkeit
  • Durchmesser-Toleranz: +/- 1,5 % des Nenndurchmessers oder +/- 5 mm, je nachdem, was größer ist
  • Geradheitstoleranz: 0,5 mm pro Meter Länge, maximal 10 mm insgesamt
Qualitätsprüfung
  • Ultraschallprüfung (UT) für innere Fehler und Diskontinuitäten
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie (OES)

Hersteller von Hochfester Schmiedestahlbarren

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Agent-Injektionssystem

Ein Teilsystem zur Injektion von Entschwefelungsmitteln in geschmolzenes Metall während der Stahlherstellung.

Spezifikationen ansehen ->
Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird ein hochfester Schmiedestahlbarren verwendet?

Er wird als Rohmaterial für Warmschmiedeprozesse verwendet, um kritische mechanische Komponenten wie Zahnräder, Wellen und Pleuel herzustellen. Der Barren wird erhitzt und unter Druck verformt, um die gewünschte Form und mechanischen Eigenschaften zu erreichen.

Welche Stahlsorten sind für diese Barren verfügbar?

Die Barren sind in Kohlenstoffstahl- und Legierungsstahlqualitäten erhältlich. Spezifische Gütebezeichnungen sind nicht aufgeführt; typische Zusammensetzungen umfassen jedoch Kohlenstoffgehalt von 0,30–0,50 % und Mangangehalt von 0,60–1,00 %, mit maximalem Schwefel- und Phosphorgehalt von jeweils 0,025 % gemäß ASTM A29.

Was sind die typischen mechanischen Eigenschaften nach dem Schmieden?

Nach dem Schmieden und der Wärmebehandlung (Abschrecken und Anlassen bei 850–900 °C) erreicht das Material typischerweise eine Mindeststreckgrenze von 620 MPa, Zugfestigkeit von 800 MPa und Brinellhärte von 220–280 HBW. Diese Werte sind Referenzbereiche und müssen für spezifische Anwendungen verifiziert werden.

Wie kann ich die Eignung dieser Barren für meine Anwendung überprüfen?

Sie sollten den rechtlichen Hersteller oder Lieferanten konsultieren, um zu bestätigen, dass die chemische Zusammensetzung, Abmessungen und mechanischen Eigenschaften des Barrens Ihre Anforderungen erfüllen. Überprüfen Sie immer modellspezifische Werte und Normen, da die aufgeführten Parameter nur Referenzen sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hochfester Schmiedestahlbarren

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hochfester Schmiedestahlbarren?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hochdruckpumpeneinheit
Nächstes Produkt
Hochgeschwindigkeits-Stufenpressmaschine
AngebotChat