Strukturierte Fertigungsdaten · 2026

Präzisions-Gussform-Hohlraumeinsatz

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Gussform-Hohlraumeinsatz im Bereich Grundmetallherstellung anhand von Einschubtiefe bis Einbaubreite eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Gussform-Hohlraumeinsatz wird durch die Baugruppe aus Einsatzkörper und Montageflansch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein präzisionsgefertigter Einsatz, der in den Hauptformkörper passt, um die inneren Hohlräume und Merkmale von Metallgussteilen zu erzeugen.

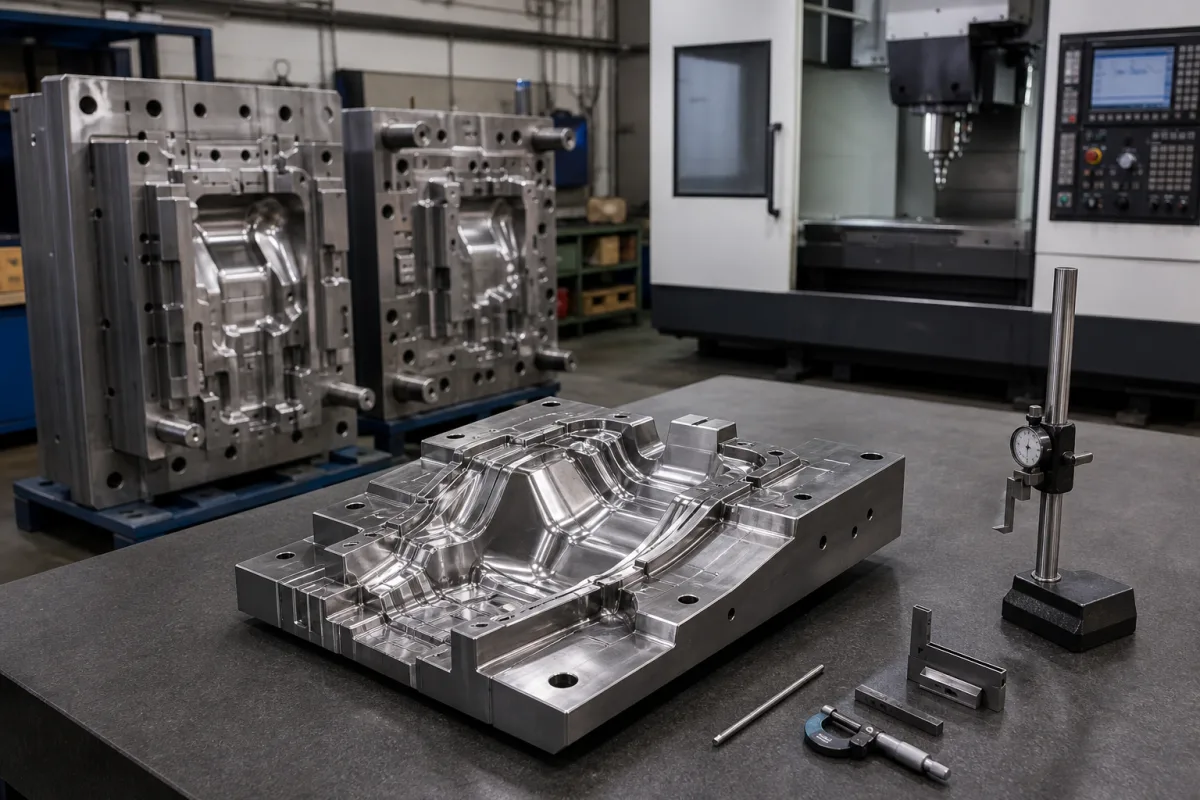
Präzisions-Gussform-Hohlraumeinsatz in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein präzisionsgefertigter Einsatz, der in den Hauptformkörper passt, um die inneren Hohlräume und Merkmale von Metallgussteilen zu erzeugen. Diese Einsätze sind entscheidend für die Erzielung komplexer Geometrien, feiner Oberflächengüten und Maßgenauigkeit in Feinguss-, Druckguss- und Sandgussverfahren. Sie ermöglichen eine einfachere Formwartung, den Austausch verschlissener Abschnitte und die Herstellung von Teilen mit komplizierten inneren Details, die direkt in den Hauptformblock schwer zu bearbeiten wären. Ihr modulares Design reduziert die Gesamtformkosten und verlängert die Werkzeuglebensdauer. Der Einsatz wird präzise auf die Negativform des gewünschten Gussteilmerkmals bearbeitet und in der Formbaugruppe befestigt. Beim Gießen fließt geschmolzenes Metall um den Einsatz und erstarrt, um das entsprechende positive Merkmal im Endbauteil zu bilden. Nach dem Gießen öffnet sich die Form und der Einsatz verbleibt in der Form für die Wiederverwendung in nachfolgenden Zyklen. Typische Materialien umfassen Werkzeugstahl (H13), Hartmetall und Kupferlegierung. Zu den wichtigsten Parametern gehören Einsatzlänge (50–300 mm), Breite (30–200 mm), Höhe (20–150 mm), Entformungsschräge (0,5–3 Grad), Härte (45–52 HRC), Betriebstemperatur (200–600 °C), Oberflächenrauheit (0,4–1,6 μm Ra), Toleranzklasse (IT6–IT8 nach ISO 286), Materialgüte (H13 nach ASTM A681) und Gewicht (5–50 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Überprüfen Sie immer mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Der Einsatz wird präzise auf die Negativform des gewünschten Gussteilmerkmals bearbeitet und in der Formbaugruppe befestigt. Beim Gießen fließt geschmolzenes Metall um den Einsatz und erstarrt, um das entsprechende positive Merkmal im Endbauteil zu bilden. Nach dem Gießen öffnet sich die Form und der Einsatz verbleibt in der Form für die Wiederverwendung in nachfolgenden Zyklen. Die Geometrie, Oberflächengüte und Materialeigenschaften des Einsatzes beeinflussen direkt die Maßgenauigkeit und Oberflächenqualität des Gussteils. Geeignete Entformungsschrägen erleichtern das Auswerfen des Teils, und die Härte gewährleistet Verschleißfestigkeit. Die Betriebstemperaturgrenzen müssen eingehalten werden, um thermische Ermüdung zu vermeiden. Regelmäßige Inspektion auf Verschleiß, Risse oder Verformung ist erforderlich, um die Qualität zu erhalten. Wenn der Verschleiß akzeptable Grenzen überschreitet, kann der Einsatz ausgetauscht werden, ohne die gesamte Form zu verwerfen, was Ausfallzeiten und Werkzeugkosten reduziert.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Einschubtiefe50–300 mmGesamtlänge des Einsatzelements
Einbaubreite30–200 mmGesamtbreite des Einbauelements
Einbauhöhe20–150 mmGesamthöhe/Dicke des Einsatzes
Ausformwinkel0.5–3 GradKonischer Winkel für die Entformung von Teilen aus der Form
Härte45–52 HRCMaterialhärte für Verschleißfestigkeit
Betriebstemperatur200–600 °CMaximale Dauerbetriebstemperatur
Oberflächenrauheit0.4–1.6 μm RaSmoother finish improves part surface quality but increases cost.
ToleranzklasseIT6–IT8Tighter than IT6 is difficult to achieve in casting.ISO 286
WerkstoffH13Hot-work tool steel; alternative: 8407 or DIN 1.2344.ASTM A681
Gewicht5–50 kgHeavier inserts require crane handling; lighter may lack rigidity.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Tool Steel (H13) Carbide Copper Alloy

Komponenten / BOM

Components / BOM
  • Einsatzkörper
    Bildet die Hauptform des Gussmerkmals
    Material: Werkzeugstahl oder Hartmetall
  • Montageflansch
    Sichert Einlage an Hauptformplatte
    Material: Gleiches Material wie Gehäuse
  • Kühlkanal
    Innere Durchgang für Temperaturregelung
    Material: Gefräste Kavität

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichender Entformungswinkel (<1°) Festklemmen des Teils beim Auswerfen Mindestens 2° Entformungswinkel mit DLC-Beschichtung (Reibbeiwert <0,15)
Örtliche Überhitzung (>1600 °C) Anschmelzen der Oberfläche und Maßverzug Eingebettete Thermoelemente mit PID-Regelung auf ±10 °C

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-1500 °C, 0-200 MPa
Belastungs- und Ausfallgrenzen
Die thermische Spannung übersteigt die Streckgrenze von 350 MPa bei 1200 °C, oder die Erosionstiefe übersteigt 0,5 mm
Thermische Ermüdung durch zyklisches Aufheizen und Abkühlen (ΔT>800 °C) führt zur Rissbildung an Spannungskonzentrationen; Erosion durch die Schmelze bei Geschwindigkeiten über 2 m/s
Fertigungskontext
Präzisions-Gussform-Hohlraumeinsatz wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

mold cavity insert die insert core insert mold core

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:bis 100 MPa (14.500 psi) Einspritzdruck
Weitere Spezifikationen:Feststoffgehalt der Suspension: 30-70 Gewichtsprozent, Durchfluss: 0,5-5,0 L/min je Kavität
Betriebstemperatur:Umgebungstemperatur bis 1200 °C (2192 °F) dauernd, 1400 °C (2552 °F) in der Spitze
Montage- und Anwendungskompatibilität
Aluminiumschmelzen (z. B. A356, 380)Wachsmodelle für den FeingussKeramikschlicker (auf Aluminiumoxid-Siliziumdioxid-Basis)
Nicht geeignet: Magnesiumschmelzen (wegen hoher Reaktivität und Thermoschock)
Auslegungsdaten
  • Volumen und Geometrie des Gussteils (CAD-Daten)
  • Geforderte Oberflächengüte (Ra-Wert in Mikrometern)
  • Taktzeit der Fertigung und Anforderungen an die thermische Wechselbeanspruchung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrisse
Ursache: Wiederholte Aufheiz- und Abkühlzyklen beim Gießen erzeugen thermische Spannungen, die zur Rissbildung und -ausbreitung im Werkstoff des Formeinsatzes führen, häufig verstärkt durch schnelle Temperaturwechsel oder unzureichendes Vorwärmen.
Erosion und Verschleiß durch die Schmelzeströmung
Ursache: Der Aufprall der Schmelze mit hoher Geschwindigkeit beim Einspritzen erodiert mit der Zeit die Kavitätsoberfläche, besonders im Anschnittbereich und an scharfen Ecken, beschleunigt durch abrasive Partikel in der Legierung oder eine ungünstige Anschnittgestaltung.
Wartungsindikatoren
  • Sichtbare Oberflächenrisse oder Netzrisse am Formeinsatz, besonders an Kanten oder hochbeanspruchten Stellen, als Hinweis auf thermische Ermüdung.
  • Maßabweichungen oder Oberflächenfehler an den Gussteilen wie Grat, unvollständige Formfüllung oder schlechte Oberflächengüte als Hinweis auf Verschleiß oder Schädigung des Einsatzes.
Technische Hinweise
  • Geregelte Aufheiz- und Abkühlabläufe einführen, einschließlich ordnungsgemäßem Vorwärmen vor dem Einsatz und langsamem Abkühlen nach dem Guss, um Thermoschock und Spannungen im Werkstoff zu minimieren.
  • Schutzschichten wie keramische oder refraktärmetallische Lagen aufbringen, um die Verschleißbeständigkeit zu erhöhen, den direkten Kontakt mit der Schmelze zu verringern und die Standzeit des Einsatzes zu verlängern.

Konformität und Fertigungsnormen

Referenznormen
ISO 8062:2020 (Geometrische Produktspezifikation (GPS) – Maß- und Formtoleranzen für Formteile)ASTM A781/A781M-21 (Standardspezifikation für Guss- und Legierungsstahlgussstücke, allgemeine Anforderungen für den industriellen Einsatz)DIN EN 10204:2004 (Metallische Erzeugnisse – Arten von Prüfbescheinigungen)
Fertigungsgenauigkeit
  • Kavitätsmaße: +/-0,05 mm
  • Oberflächengüte: Ra 0,8 µm
Qualitätsprüfung
  • Maßprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Präzisions-Gussform-Hohlraumeinsatz

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Dongguan Mingshang Mould Parts Co., Ltd
Dongguan · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “core inserts”
Quellseite ansehen ↗ minsmold.com · geprüft am 2026-09-04
Jiangsu Veoell Intelligent Equipment Technology Co., Ltd.
Nanjing · CN
Fertigt außerdem: Tool Holder、Hydraulic Press Brake、Die Holder
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “1V DIE INSERT”
Quellseite ansehen ↗ veoell.com · geprüft am 2026-09-10

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Agent-Injektionssystem

Ein Teilsystem zur Injektion von Entschwefelungsmitteln in geschmolzenes Metall während der Stahlherstellung.

Spezifikationen ansehen ->
Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien sind für diesen Einsatz verfügbar?

Laut Verzeichnis sind verfügbare Materialien Werkzeugstahl (H13), Hartmetall und Kupferlegierung. Die Materialgüte für H13 ist nach ASTM A681 angegeben, aber die genaue Güte und Wärmebehandlung sollten Sie mit dem Lieferanten für Ihre Anwendung bestätigen.

Was sind die typischen Maßbereiche?

Referenzbereiche sind: Länge 50–300 mm, Breite 30–200 mm, Höhe 20–150 mm und Gewicht 5–50 kg. Dies sind allgemeine Bereiche; die tatsächlichen Abmessungen hängen von der Formkonstruktion und den Gussanforderungen ab. Bestätigen Sie immer mit dem Hersteller.

Welche Toleranzklasse kann erreicht werden?

Das Verzeichnis listet eine Toleranzklasse von IT6–IT8 nach ISO 286. Enger als IT6 ist beim Gießen schwer zu erreichen. Die tatsächlich erreichbare Toleranz hängt jedoch vom Gussverfahren, Material und Geometrie ab. Bestätigen Sie mit Ihrem Lieferanten.

Wie sollte ich die Eignung des Einsatzes überprüfen?

Prüfen Sie die Abmessungen, Materialgüte, Härte, Betriebstemperatur, Oberflächenrauheit und Toleranz des Einsatzes gegen Ihre Gussanforderungen. Stellen Sie außerdem sicher, dass die Entformungsschräge für das Auswerfen des Teils geeignet ist. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten für modellspezifische Daten und Konformität.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Gussform-Hohlraumeinsatz

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Gussform-Hohlraumeinsatz?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Gießform-Kerneinsatz
Nächstes Produkt
Präzisions-Hydraulik-Stanzpresse
AngebotChat