Strukturierte Fertigungsdaten · 2026

Präzisions-Hydraulik-Stanzpresse

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Hydraulik-Stanzpresse im Bereich Grundmetallherstellung anhand von Nennkraft bis Hub eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Hydraulik-Stanzpresse wird durch die Baugruppe aus Hydraulikaggregat und Hauptzylinder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die Präzisions-Hydraulik-Stanzpresse ist eine eigenständige hydraulische Maschine, die für hochpräzises Metallstanzen entwickelt wurde.
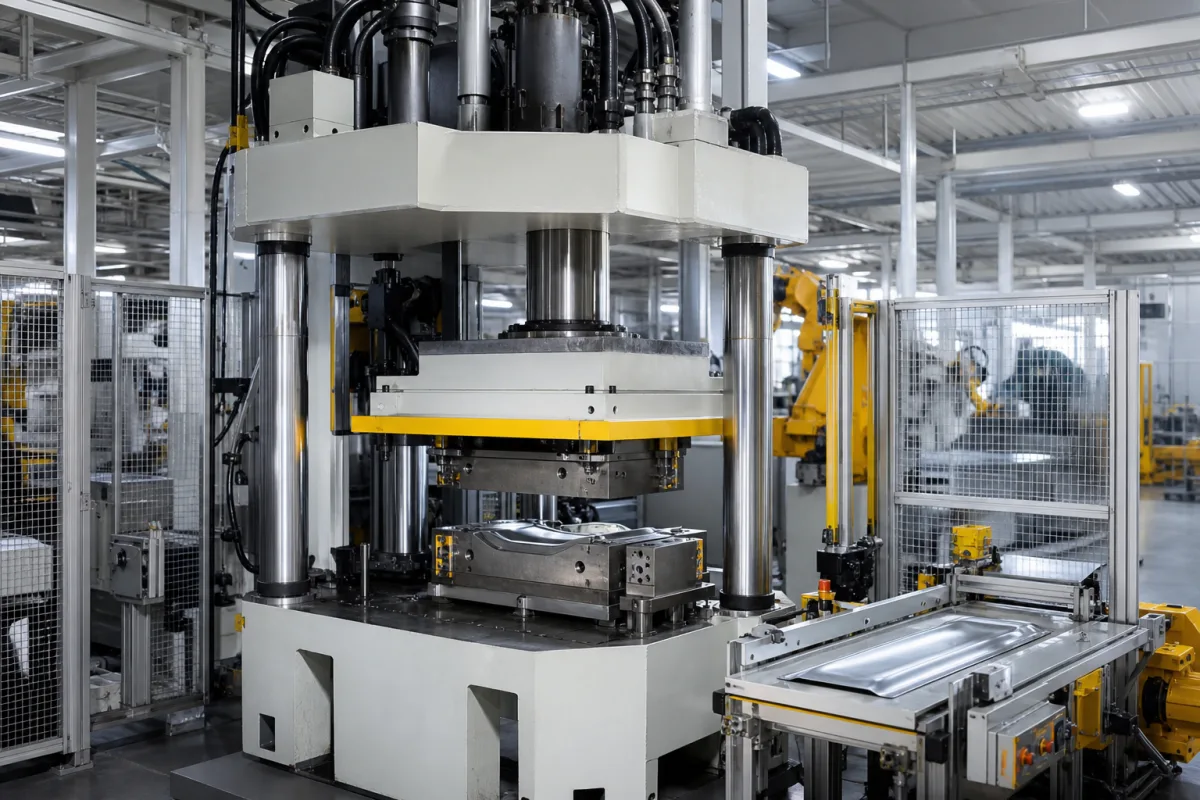
Präzisions-Hydraulik-Stanzpresse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Präzisions-Hydraulik-Stanzpresse ist eine eigenständige hydraulische Maschine, die für hochpräzises Metallstanzen entwickelt wurde. Sie wendet kontrollierte Kraft über Hydraulikzylinder an, um Blech und Platten mit hoher Maßgenauigkeit zu formen, zu schneiden oder zu gestalten. Diese Presse ist unerlässlich für die Herstellung komplexer, hochtoleranter Stanzteile in der Mittel- und Großserienfertigung und wird häufig in der Automobil-, Haushaltsgeräte- und Elektronikkomponentenproduktion eingesetzt.

Die Presse funktioniert, indem eine Hydraulikpumpe Flüssigkeit unter Druck setzt, die zu einem oder mehreren Zylindern geleitet wird. Die unter Druck stehende Flüssigkeit fährt die Kolbenstange aus und übt eine kontrollierte, hohe Kraft auf den Stößel aus. Der Stößel treibt das Oberwerkzeug gegen das Unterwerkzeug und das Werkstück und führt so den Stanzvorgang aus. Kraft, Geschwindigkeit und Hub werden über Hydraulikventile und programmierbare Steuerungen präzise reguliert.

Wichtige Spezifikationen umfassen eine Nennkraft von 1000–5000 kN, Hublänge von 200–800 mm, Tischgröße von 1000×1000 bis 2000×2000 mm, Schließhöhe von 500–1200 mm, Pressgeschwindigkeit von 10–60 SPM, Positionsgenauigkeit von ±0,05 mm, Parallelitätsgenauigkeit von 0,02–0,05 mm, Motorleistung von 15–75 kW, Betriebsdruck von 25–31,5 MPa, Öltankkapazität von 300–1500 L, Geräuschpegel ≤75 dB(A) (ISO 3746), Maschinengewicht von 8–50 t und Gesamtabmessungen von 2500×2000×3000 bis 5000×4000×6000 mm. Zu den hinterlegten Materialien gehören hochfester Stahl und Gusseisen.

Diese Werte sind Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen und Normen mit dem Hersteller oder Lieferanten vor der Beschaffung oder Verwendung.

Funktionsprinzip

Eine Hydraulikpumpe setzt Flüssigkeit unter Druck, die zu einem oder mehreren Zylindern geleitet wird. Die unter Druck stehende Flüssigkeit fährt die Kolbenstange aus und übt eine kontrollierte, hohe Kraft auf den Stößel aus. Der Stößel treibt das Oberwerkzeug gegen das Unterwerkzeug und das Werkstück und führt so den Stanzvorgang aus. Kraft, Geschwindigkeit und Hub werden über Hydraulikventile und programmierbare Steuerungen präzise reguliert.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkraft1000–5000 kNMaximale Kraft, die die Presse aufbringen kann
Hub200–800 mmMaximaler vertikaler Weg des Stößels
Tischgröße1000×1000–2000×2000 mmArbeitsbereichsabmessungen (Breite x Tiefe)
Schließhöhe500–1200 mmAbstand von der Tischplatte zum Stößel am unteren Totpunkt
Hubgeschwindigkeit10–60 H/minMaximale Hübe pro Minute
Positioniergenauigkeit±0.05 mmEnsures consistent part quality
Parallelität0.02–0.05 mmCritical for die alignment
Motorleistung15–75 kWDepends on force and speed
Betriebsdruck25–31.5 MPaBelow 25 MPa insufficient force
Öltankvolumen300–1500 LAffects heat dissipation
Geräuschpegel≤75 dB(A)Compliance with workplace limitsISO 3746
Maschinengewicht8–50 tFoundation and transport considerations
Abmessungen2500×2000×3000–5000×4000×6000 mmSpace planning for installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl Gusseisen

Komponenten / BOM

Components / BOM
  • Hydraulikaggregat
    Erzeugt und regelt den hydraulischen Druck für die Presse
    Material: Stahlgehäuse, interne Stahlkomponenten
  • Hauptzylinder
    Wandelt hydraulischen Druck in lineare Kraft um, um den Stempel anzutreiben
    Material: Vergüteter Stahl
  • Schieber / Schlitten
    Bewegliches Bauteil, das das Obergesenk hält und Kraft auf das Werkstück ausübt
    Material: Schmiedestahl
  • Bett-/Stützplatte
    Stationäre Basis, die das Untergesenk und das Werkstück trägt
    Material: Gusseisen oder Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitsverunreinigung übersteigt ISO 4406 18/16/13 Sauberkeitsgrad Servoventilspulenklemmung verursacht Positionsregelungsschwingungen ±0,08 mm Installation einer doppelten 3-Mikron-Absolut-Filtration mit Druckdifferenzüberwachung bei 0,15 MPa Auslösung
Plattenparallelitätsabweichung übersteigt 0,02 mm/m über 1000 mm Spannweite Ungleichmäßige Werkzeugbelastung verursacht 12% Dickenschwankung in Stanzteilen Integration eines Laserausrichtungssystems mit 0,005 mm Auflösung und automatischer Keiljustierung

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-35 MPa Hydraulikdruck, 0,01-0,05 mm Positionierungsgenauigkeit, 0,5-5,0 mm/s Stößelgeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 42 MPa verursacht Dichtungsextrusionsversagen, Positionierungsfehler über 0,1 mm löst Ausschussproduktion aus, Stößelgeschwindigkeit unter 0,3 mm/s induziert Metallfließinstabilität
Dichtungsversagen tritt durch Extrusion durch Spaltmaße bei 42 MPa aufgrund der Druckübertragung nach dem Pascalschen Gesetz auf; Positionierungsfehler über 0,1 mm hinaus überschreiten die elastischen Grenzen des Materials und verursachen bleibende Verformung; langsame Stößelgeschwindigkeiten unter 0,3 mm/s ermöglichen Metallrekristallisation während des Umformens
Fertigungskontext
Präzisions-Hydraulik-Stanzpresse wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

metal stamping press hydraulic stamping press precision stamping machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 700 bar (Systemmaximum), 300-500 bar typischer Arbeitsdruck
Durchflussrate:20-150 L/min (Hydraulikpumpenkapazität)
Betriebstemperatur:5°C bis 40°C (Betriebsumgebung)
slurry concentration:Nicht anwendbar - ausgelegt für saubere Hydraulikflüssigkeiten (ISO 4406 Klasse 18/16/13 oder besser)
Montage- und Anwendungskompatibilität
Kaltgewalzte Stahlbleche (0,5-6 mm Stärke)Aluminiumlegierungen (Reihe 1000-6000)Kupfer- und Messinglegierungen
Nicht geeignet: Korrosive chemische Umgebungen (saure/alkalische Atmosphären) aufgrund möglicher Kontamination des Hydrauliksystems und Komponentendegradation
Auslegungsdaten
  • Maximal erforderliche Stanzkraft (kN oder Tonnen)
  • Werkstückmaterialstärke und Zugfestigkeit
  • Erforderliche Produktionszykluszeit (Hübe pro Minute)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verunreinigung der Hydraulikflüssigkeit
Ursache: Eindringen von Partikeln, Feuchtigkeit oder Luft in das Hydrauliksystem aufgrund unzureichender Filtration, Dichtungsverschlechterung oder unsachgemäßer Flüssigkeitshandhabung, was zu Ventilklemmung, Pumpenverschleiß und Komponentenabrieb führt.
Dichtungs- und Dichtungsringversagen
Ursache: Thermische Degradation, chemische Unverträglichkeit mit Hydraulikflüssigkeiten, übermäßige Druckspitzen oder mechanischer Verschleiß durch Fehlausrichtung, was zu Flüssigkeitslecks, Druckverlust und Verunreinigungseintritt führt.
Wartungsindikatoren
  • Hörbares Klopfen oder Hämmern aus Hydraulikleitungen, was auf Kavitation oder Lufteinschluss im System hinweist.
  • Sichtbare Hydraulikflüssigkeitslecks um Dichtungen, Fittings oder Zylinder, insbesondere wenn sie von einem Druckabfall im System oder unregelmäßigem Pressenbetrieb begleitet werden.
Technische Hinweise
  • Implementieren Sie ein proaktives Hydraulikflüssigkeitsanalyseprogramm, um Verunreinigungsgrade, Feuchtigkeitsgehalt und Additivverbrauch zu überwachen, um geplante Filtration oder Flüssigkeitswechsel vor einem Ausfall zu ermöglichen.
  • Überprüfen und warten Sie regelmäßig die Ausrichtung des Pressenstößels und der Führungen, um exzentrische Belastung zu verhindern, die die Belastung von Hydraulikzylindern, Dichtungen und Strukturkomponenten reduziert und die Lebensdauer verlängert.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2010 - Sicherheit von MaschinenANSI B11.1 - Mechanische PressenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Stößelparallelität: +/-0,02 mm pro 100 mm Hub
  • Tischplanheit: 0,05 mm über die gesamte Fläche
Qualitätsprüfung
  • Hydrostatischer Drucktest bei 1,5-fachem Betriebsdruck
  • Maßgenauigkeitsüberprüfung mittels Koordinatenmessmaschine (KMM)

Hersteller von Präzisions-Hydraulik-Stanzpresse

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Dongguan Changdong Tool & Die Co., Ltd.
Dongguan · CN
Fertigt außerdem: Precision CNC Machining Center
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “800T Metal Stamping Press Processing”
Quellseite ansehen ↗ stamping-die.com · geprüft am 2026-09-10
Howfit Science and Technology Co., Ltd.
· CN
Fertigt außerdem: Hydraulic Press
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “DDL-300T High Speed Hydraulic Stamping Press”
Quellseite ansehen ↗ howfit-press.com · geprüft am 2026-08-27

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Agent-Injektionssystem

Ein Teilsystem zur Injektion von Entschwefelungsmitteln in geschmolzenes Metall während der Stahlherstellung.

Spezifikationen ansehen ->
Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Nennkraftbereich dieser Presse?

Der Nennkraftbereich beträgt 1000–5000 kN, wie im Verzeichnis angegeben. Bestätigen Sie die genaue Kraft für Ihr spezifisches Modell mit dem Hersteller.

Welche Materialien können verarbeitet werden?

Die Presse ist für das Stanzen von Metall ausgelegt und kann Materialien wie hochfesten Stahl und Gusseisen verarbeiten, wie aufgeführt. Verifizieren Sie die Materialkompatibilität mit dem Lieferanten.

Wie hoch ist die Positionsgenauigkeit?

Die Positionsgenauigkeit beträgt ±0,05 mm und gewährleistet eine gleichbleibende Teilequalität. Dieser Wert sollte für das tatsächliche Modell verifiziert werden.

Welche Normen gelten für diese Ausrüstung?

Der Geräuschpegel bezieht sich auf ISO 3746. Dies sind Beschaffungsreferenzen; bestätigen Sie die Konformität mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Hydraulik-Stanzpresse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Hydraulik-Stanzpresse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Gussform-Hohlraumeinsatz
Nächstes Produkt
Präzisions-Kühlkanaleinsatz für Gussformen
AngebotChat