Technische Definition
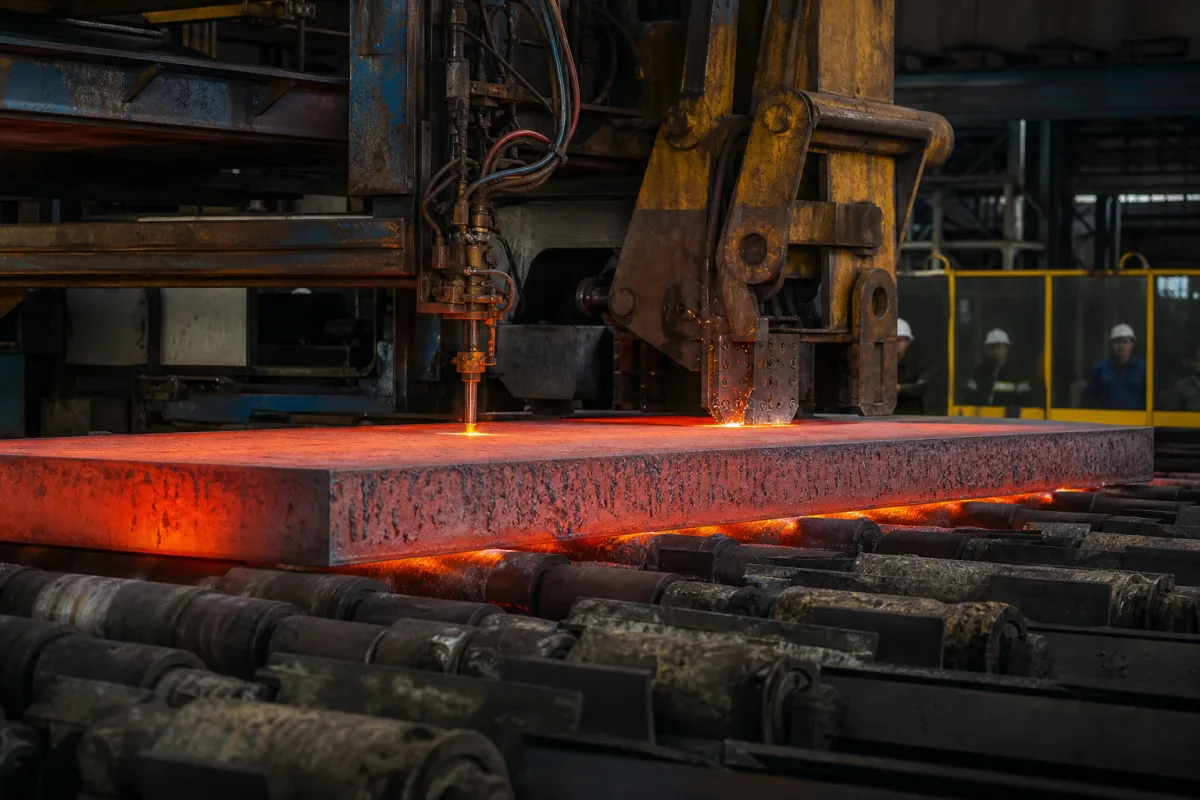
Innerhalb eines industriellen Systems ist Brennschneiden oder Scherschneiden eine kritische Komponente, die für das präzise Schneiden, Trimmen oder Trennen von Metallwerkstücken, Blechen oder Strukturprofilen verantwortlich ist. Es ermöglicht dem System, Rohmaterialien in spezifische Formen und Größen zu verarbeiten, die für die nachgelagerte Montage oder Fertigung erforderlich sind. Diese Komponente wird als Gerätekomponente in der Grundmetallherstellung eingestuft. Sie arbeitet nach einem von zwei Prinzipien: Beim Brennschneiden wird eine Hochtemperaturflamme (oft Sauerstoff-Brennstoff oder Plasma) verwendet, um Metall entlang eines kontrollierten Pfads zu schmelzen und wegzublasen. Beim Scherschneiden wird eine mechanische Klinge oder ein Stempel verwendet, um immense Kraft aufzubringen und das Material entlang einer definierten Linie zu brechen und zu trennen, ähnlich wie bei einer Schere. Die Komponente besteht typischerweise aus Schnellarbeitsstahl, Wolframkarbid oder Kupferlegierung, abhängig von der Schneidmethode und Anwendung. Zu den wichtigsten Parametern gehören Schnittdicke (3–300 mm für Stahl, abhängig von Stromquelle und Gas), Schnittgeschwindigkeit (100–1000 mm/min, variiert mit Material und Dicke), Schnittfugenbreite (1–5 mm, Brennschneiden breiter als Scheren), Schnitttoleranz (±1–±3 mm, thermisches Schneiden typisch, Scheren enger, gemäß ISO 9013), Betriebstemperatur (-10–50°C), Betriebsdruck (0,5–1,5 MPa für Gasversorgung beim Brennschneiden), Leistungsbedarf (220–480 V AC für motorisiertes Scheren oder CNC-Brenner), Materialgüte (typische Kohlenstoffstahlgüten Q235–Q345, gemäß GB/T 700), Maschinengewicht (50–5000 kg) und Stellfläche (1–20 m²). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Komponente interagiert mit dem industriellen System über mechanische Montage, Stromversorgung und Steuersignale. Bei der Auswahl sind die Schneidmethode, Materialkompatibilität und erforderliche Toleranzen zu überprüfen. Wartungssignale umfassen verschlissene Klingen, inkonsistente Schnittqualität oder übermäßige Vibration. Fehlergrenzen umfassen das Überschreiten der maximalen Dicke oder Geschwindigkeit, was die Komponente beschädigen kann. Bestätigen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.
Funktionsprinzip
Die Komponente arbeitet nach einem von zwei Prinzipien: 1) Brennschneiden: Eine Hochtemperaturflamme (oft Sauerstoff-Brennstoff oder Plasma) schmilzt und bläst das Metall entlang eines kontrollierten Pfads weg. 2) Scherschneiden: Eine mechanische Klinge oder ein Stempel übt immense Kraft aus, um das Material entlang einer definierten Linie zu brechen und zu trennen, ähnlich wie bei einer Schere.