Strukturierte Fertigungsdaten · 2026

Bundausstoßsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Bundausstoßsystem im Bereich Grundmetallherstellung anhand von Bundgewichtskapazität bis Bundaußendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Bundausstoßsystem wird durch die Baugruppe aus Auswerferarm/-platte und Hydraulikzylinder / Linearaktuator beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System in einem Haspel, das fertige Stahlbunde sicher von der Haspelwelle entfernt und zur nächsten Verarbeitungsstufe überführt.
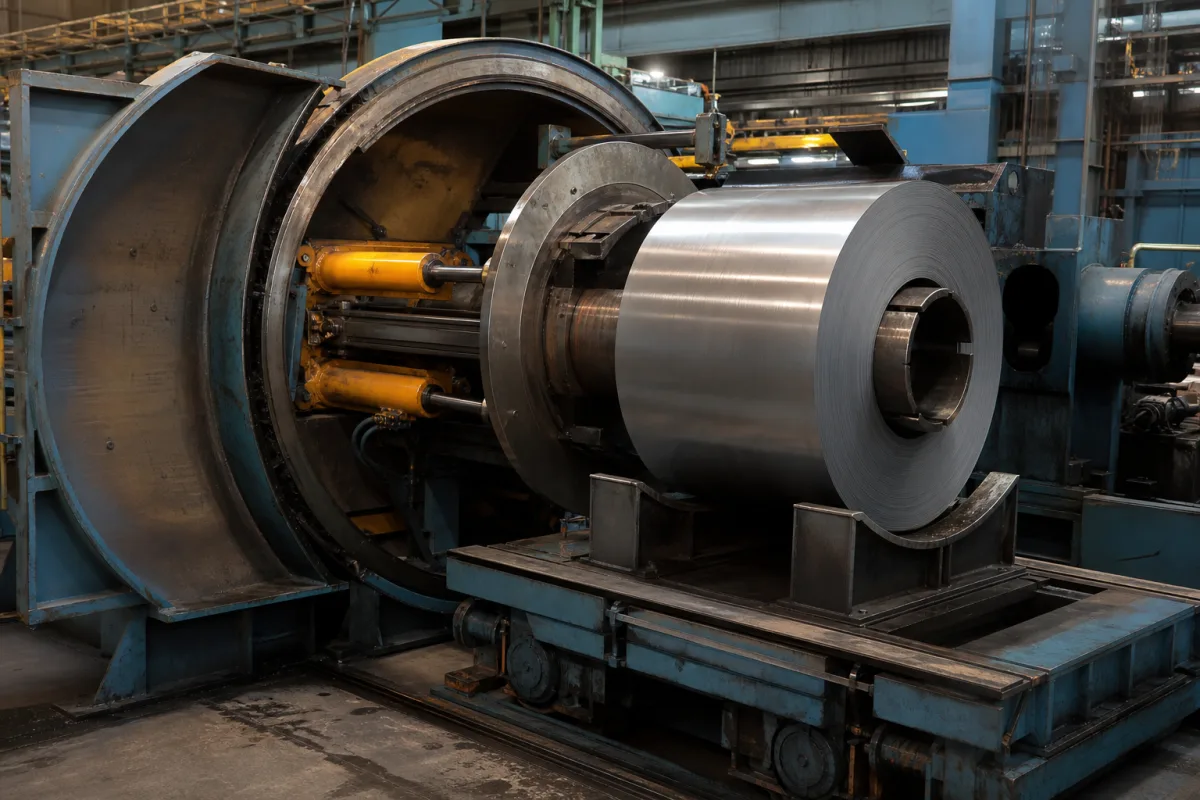
Bundausstoßsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Bundausstoßsystem ist eine kritische Komponente eines Haspels in der Stahlherstellung. Es arbeitet, nachdem das Stahlband zu einem festen Bund auf der Haspelwelle aufgewickelt wurde. Die Hauptfunktion des Systems besteht darin, das fertige Bund von der Haspelwelle zu lösen, anzuheben und zu einem Förderer, Kühlbett oder zur Packstation zu überführen, um einen effizienten Materialfluss zu gewährleisten und Schäden an der Bundoberfläche zu vermeiden. Das System ist für Umgebungen der Grundmetallherstellung ausgelegt und verarbeitet typischerweise Bunde mit Außendurchmessern von 800 bis 2000 mm, Breiten von 600 bis 1600 mm und Gewichten von 5 bis 30 metrischen Tonnen. Es verfügt über einen Ausstoßhub von 300 bis 600 mm, eine Ausstoßgeschwindigkeit von 0,1 bis 0,3 m/s und eine Positioniergenauigkeit von ±1,0 mm. Das System arbeitet in einem Temperaturbereich von -10 bis 60 °C und hat eine Schutzart von IP54 bis IP65. Für den hydraulischen Antrieb ist ein Ölfluss von 40 bis 80 l/min und ein Betriebsdruck von 1,0 bis 1,6 MPa erforderlich, mit dem Hinweis. Die Zykluszeit für einen vollständigen Ausstoß beträgt 15 bis 30 Sekunden. Das System besteht aus hochfestem Stahl und Baustahl der Güte Q235B gemäß GB/T 700, mit einem Gesamtgewicht von 3000 bis 5000 kg und den Gesamtabmessungen von 2500×1500×1200 mm. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist eine Komponente, keine eigenständige Maschine, und seine Integration mit dem Haspel und nachgelagerten Geräten muss mit dem Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Das System verwendet typischerweise hydraulische oder elektromechanische Aktuatoren. Nach der Bundbildung kollabiert oder fährt die Haspelwelle zurück. Dann greifen Ausstoßarme oder -platten in den Innendurchmesser oder die Unterseite des Bundes ein. Diese Arme heben das Bund und schieben es axial von der Haspelwelle auf einen wartenden Transferwagen, Kettenförderer oder Kippwiege. Die Bewegung wird präzise gesteuert, um die Bundintegrität zu erhalten. Der Ausstoßhub und die Geschwindigkeit sind innerhalb der angegebenen Bereiche einstellbar, um verschiedenen Bundgrößen und Prozessanforderungen gerecht zu werden. Die Steuerlogik des Systems stellt sicher, dass das Bund erst nach vollständigem Einfahren der Haspelwelle freigegeben wird, um Schäden zu vermeiden. Die Positioniergenauigkeit gewährleistet, dass das Bund genau auf dem Auslassförderer für die weitere Verarbeitung platziert wird.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Bundgewichtskapazität5–30 tMaximum coil weight the system can handle
Bundaußendurchmesser800–2000 mmRange of coil outer diameters accommodated
Bundbreite600–1600 mmRange of coil widths accommodated
Ausstoßhub300–600 mmDistance the coil is pushed off the mandrel
Ausstoßgeschwindigkeit0.1–0.3 m/sSpeed of the ejection arm
Betriebsdruck1.0–1.6 MPa
Hydrauliköldurchfluss40–80 L/minRequired flow for hydraulic actuation
Positioniergenauigkeit±1.0 mmAccuracy of coil placement on the exit conveyor
Zykluszeit15–30 sTime for one complete ejection cycle
Betriebstemperatur-10–60 °CAmbient temperature range for reliable operation
SchutzartIP54–IP65Protection against dust and water jetsIEC 60529
WerkstoffgüteQ235BStructural steel for frame and componentsGB/T 700
Gewicht3000–5000 kgTotal weight of the ejection system
Stellfläche (L×B×H)2500×1500×1200 mmOverall dimensions of the system

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl

Komponenten / BOM

Components / BOM
  • Auswerferarm/-platte
    Die primäre Kontaktfläche, die gegen den Innendurchmesser oder die Stirnseite der Spule drückt, um die Auswerfkraft bereitzustellen.
    Material: Vergüteter Stahl
  • Hydraulikzylinder / Linearaktuator
    Stellt die geregelte lineare Kraft und Bewegung zum Antrieb des Auswerferarms bereit.
    Material: Stahl (Zylinderkörper), verchromter Stahl (Kolbenstange)
  • Führungsschienen/Lager
    Sichert die gleichmäßige, ausgerichtete Linearbewegung des Auswerfermechanismus während des Betriebs.
    Material: Stahl mit Bronze- oder Polymerbuchsen
  • Steuerlogikeinheit
    Verriegelt den Auswurf gegen das Zurückziehen des Dorns und hält die Hub- und Geschwindigkeitseinstellungen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidschmutzung übersteigt ISO 4406 18/16/13 Reinheitsgrad Servoventilspulenklemmung verursacht asymmetrische Zylinderextension Einbau von 3 μm Absolut-Beta₃≥200-Filtration mit kontinuierlicher Partikelzählung
Dornoberflächenrauheit Ra steigt über 1,6 μm aufgrund abrasiven Verschleißes Wickelrutschen während des Ausstoßes verursacht Winkel-Fehlausrichtung >3° Implementierung von Plasma-Transfer-Lichtbogenschweißen mit Stellite 6-Auflage (HRC 58-62) auf Dornkontaktflächen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 m/s Linearmotor-Geschwindigkeit, 150-350 kN Ausstoßkraft, 20-40°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Dorn-Wickel-Reibungskoeffizient übersteigt 0,35, Aktuatorkraft fällt unter 120 kN, Hydraulikdruck fällt unter 180 bar
Stribeck-Kurvenübergang vom Grenz- zum Mischreibungsregime, der Stick-Slip-Bewegung verursacht; Hydraulikfluidviskositätsabbau bei 45°C aufgrund thermischer Verdünnung
Fertigungskontext
Bundausstoßsystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Ergänzende Systeme
Spezialwerkzeuge

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Hydrauliksystem: 150-250 bar (2175-3625 psi), Pneumatiksystem: 6-10 bar (87-145 psi)
Durchflussrate:Nicht spezifiziert im Eingangskontext
Betriebstemperatur:Umgebungstemperatur bis 150°C (302°F) - typische Stahlwerksumgebung
Montage- und Anwendungskompatibilität
Warmgewalzte StahlwickelKaltgewalzte StahlwickelFeuerverzinkte Stahlwickel
Nicht geeignet: Stranggussumgebungen mit Schmelzmetallexposition
Auslegungsdaten
  • Maximales Wickelgewicht (Metertonnen)
  • Wickelaußendurchmesserbereich (mm)
  • Erforderliche Zykluszeit (Sekunden pro Wickel)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtung-induzierter Verschleiß
Ursache: Unsachgemäße Installation oder thermische Ausdehnung, die dazu führt, dass Führungsschienen, Rollen oder Aktuatoren von der spezifizierten Ausrichtung abweichen, was zu ungleichmäßiger Kraftverteilung, erhöhter Reibung und beschleunigtem Komponentenverschleiß führt.
Hydraulik-/Pneumatiksystemausfall
Ursache: Kontamination (z.B. Partikeleintrag, Feuchtigkeit) in Fluidleitungen oder der Luftversorgung, was zu Ventilkleben, Zylinderdichtungsdegradation, Druckverlust oder unregelmäßiger Ausstoßkraft und -zeit führt.
Wartungsindikatoren
  • Hörbares Schleifen, Kratzen oder unregelmäßiges Klopfen während der Wickelausstoßzyklen
  • Sichtbare Fehlausrichtung oder Taumeln der ausgestoßenen Wickel oder inkonsistente Ausstoßentfernungen
Technische Hinweise
  • Implementierung von Laserausrichtungsprüfungen und thermischem Ausdehnungsausgleich während der Installation sowie Planung regelmäßiger Ausrichtungsverifikationen mit Präzisionswerkzeugen, um die optimale Komponentenpositionierung aufrechtzuerhalten.
  • Einbau von Hochleistungsfiltern (z.B. 5-Mikron-Filter für Hydrauliksysteme, Koaleszenzfilter für Pneumatiksysteme) und Durchsetzung strenger Fluid-/Luftqualitätsüberwachungsprotokolle, um kontaminationsbedingte Ausfälle zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 - Sicherheit von MaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Wellenausrichtung: +/-0,05 mm
  • Wiederholgenauigkeit der Spulenpositionierung: +/-0,1 mm
Qualitätsprüfung
  • Funktionale Sicherheitsprüfung - Not-Halt-Verifizierung
  • Maßgenauigkeitsprüfung - Laser-Ausrichtungsmessung

Hersteller von Bundausstoßsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Funktion eines Bundausstoßsystems?

Es entfernt fertige Stahlbunde von der Haspelwelle und überführt sie zur nächsten Stufe, wie einem Förderer oder einer Packstation, um einen sicheren und effizienten Materialfluss zu gewährleisten.

Was sind die typischen Kapazitätsbereiche für dieses System?

Referenzbereiche umfassen Bundgewichte von 5-30 metrischen Tonnen, Außendurchmesser von 800-2000 mm und Breiten von 600-1600 mm. Die tatsächlichen Fähigkeiten hängen vom spezifischen Modell ab und müssen mit dem Lieferanten bestätigt werden.

Wie wird das Bund von der Haspelwelle ausgestoßen?

Nachdem die Haspelwelle kollabiert oder zurückgefahren ist, greifen Ausstoßarme oder -platten in das Bund ein und schieben es axial von der Welle auf einen Transferwagen oder Förderer. Die Bewegung wird hydraulisch oder elektromechanisch betätigt und präzise gesteuert.

Welche Normen gelten für dieses System?

Das System verweist auf Normen wie IEC 60529 für Schutzart und GB/T 700 für Materialgüte. Diese sind Verifikationsreferenzen; die Konformität muss mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Bundausstoßsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Bundausstoßsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Brennschneiden oder Scherschneiden
Nächstes Produkt
Chock Body
AngebotChat