Auf Basis strukturierter CNFX-Herstellerprofile wird Doppelschneckenextruder für Polymer-Compoundierung im Bereich Herstellung von chemischen Erzeugnissen anhand von Schraubendurchmesser bis Längen /Durchmesserverhältnis eingeordnet.
Ein typisches Doppelschneckenextruder für Polymer-Compoundierung wird durch die Baugruppe aus Zweischneckeneinheit und Extruderzylinder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Industriemaschine zum Schmelzen, Mischen und Homogenisieren von Kunststoffcompounds mit Additiven
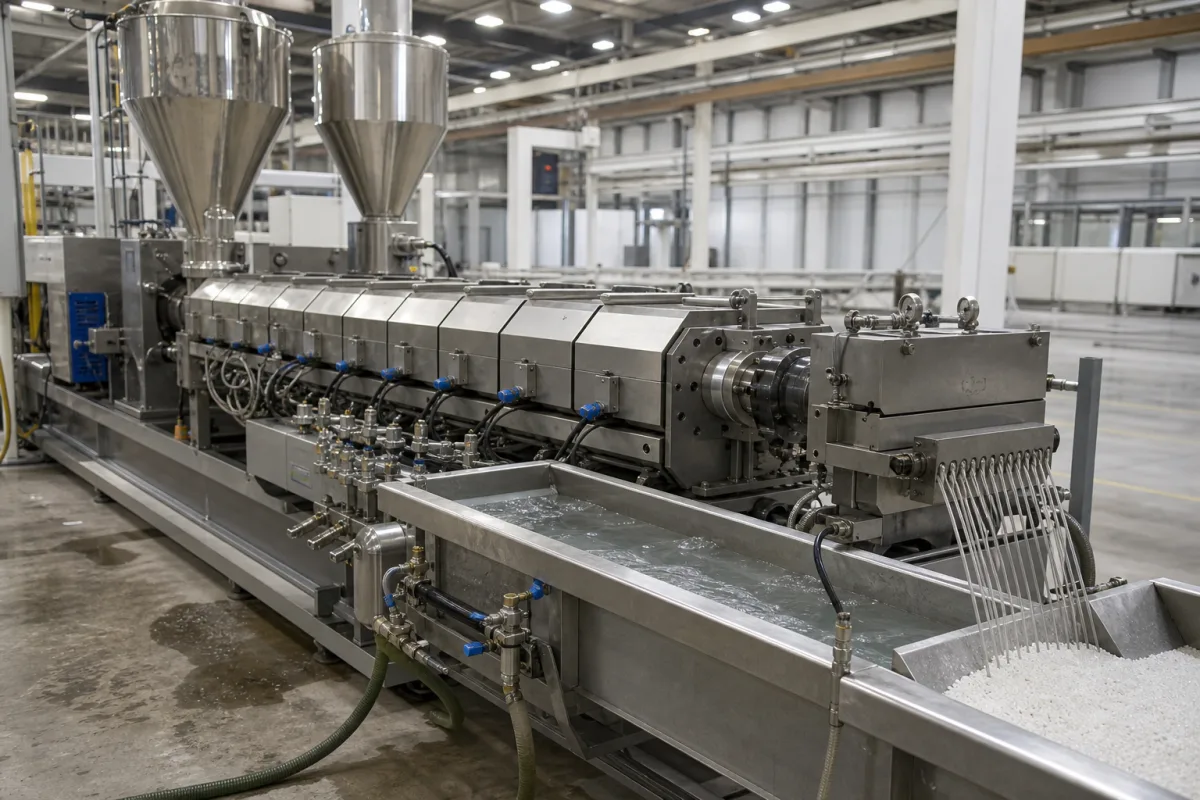
Technische Details und Fertigungskontext für Doppelschneckenextruder für Polymer-Compoundierung
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Schraubendurchmesser | 20–135 mm | Durchmesser der Hauptprozessschrauben |
| Längen /Durchmesserverhältnis | 28–48 L/D | Verhältnis von Schraubenlänge zu Durchmesser |
| Maximale Ausbringungsleistung | 50–5000 kg/h | Maximale Durchsatzleistung |
| Schraubendrehzahlbereich | 100–1200 U/min | Drehzahlbereich der Schrauben |
| Heizleistung | 10–150 Kilowatt | Gesamte elektrische Heizleistung |
| Hauptmotorleistung | 15–400 kW | Leistung des Hauptantriebsmotors |
| Betriebstemperaturbereich | 20–400 °C | Typical melt processing temperatures |
| Drehmomentklasse | 5–15 Nm/cm³ | Specific torque per screw volume |
| Stromversorgung | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| Geräuschpegel | ≤85 dB(A) | At 1 m distanceISO 3746 |
| Maschinengewicht | 3000–30000 kg | Increases with screw diameter and motor power |
| Stellfläche (L×B×H) | 3000×1500×2000 – 12000×3000×4000 mm | Varies with configuration and options |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Bis zu 350 bar (max. Zylinderdruck) |
| Durchflussrate: | 50-10.000 kg/h (abhängig vom Schneckendurchmesser und L/D-Verhältnis) |
| Betriebstemperatur: | 50-400°C (typischer Kunststoffverarbeitungsbereich) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Die offizielle Seite zu gleichläufigen Doppelschneckenextrudern beschreibt kämmende gleichläufige Schnecken mit hoher Scherung, Selbstreinigung und kurzer Verweilzeit zum Compoundieren und Granulieren von glasfaserverstärkten, flammgeschützten, zu 75 % hochgefüllten Compounds, Masterbatches und Kabelcompounds; die About-Seite derselben Domain nennt den Hauptsitz in Nanjing und die Fertigung bei einem verbundenen Nanjinger Extrusionsanlagenunternehmen, wo Doppelschnecken-, Einschnecken- und Zweistufenanlagen selbst konstruiert, gebaut und geprüft werden, Werk in der Wirtschaftsentwicklungszone Lishui. Schneckenspezifikation und Durchsatz für die Rezeptur bestätigen.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Der Extruder verarbeitet rohe Kunststoffharze (Pellets oder Pulver) mit Additiven wie Farbstoffen, Füllstoffen, Stabilisatoren und Verstärkungsmaterialien. Er eignet sich für die Herstellung von Masterbatches, verstärkten Kunststoffen und Spezialpolymercompounds. Die spezifische Materialkompatibilität hängt von der Schneckenkonstruktion, der Temperaturkontrolle und den verschleißfesten Materialien ab.
Schneckendurchmesser (20–135 mm) und L/D-Verhältnis (28–48) bestimmen Durchsatz, Mischintensität und Verweilzeit. Kleinere Durchmesser sind für geringe Ausstoßmengen und hohe Präzision geeignet, größere für hohe Produktionsmengen. Ein höheres L/D bietet mehr Mischung und Entgasung. Konsultieren Sie den Hersteller, um diese Parameter an Ihren Polymertyp und Ihre Additivbeladung anzupassen.
Regelmäßige Wartung umfasst die Überprüfung von Schnecken- und Zylinderverschleiß, die Inspektion von Heizelementen und Thermoelementen, das Schmieren der Antriebskomponenten und die Reinigung der Düse. Verschleißteile wie Schnecken und Auskleidungen müssen je nach abrasiven Additiven möglicherweise ersetzt werden. Befolgen Sie den Wartungsplan des Herstellers und überwachen Sie Drehmoment- und Temperaturabweichungen als frühe Anzeichen von Verschleiß.
Fordern Sie ein technisches Datenblatt vom Lieferanten an, das den genauen Schneckendurchmesser, das L/D-Verhältnis, die Motorleistung, die Heizleistung und die Ausstoßleistung für das Modell angibt. Bestätigen Sie die Stromversorgung (380–480 V AC, 50/60 Hz) und den Geräuschpegel (≤85 dB(A)). Fragen Sie nach Leistungstestergebnissen unter Ihrer spezifischen Material- und Additivformulierung.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.