Strukturierte Fertigungsdaten · 2026

Extruderzylinder

Auf Basis strukturierter CNFX-Herstellerprofile wird Extruderzylinder im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Standardkonfiguration bis Schwerlastanforderung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Extruderzylinder wird durch die Baugruppe aus Laufbüchse und Heizbänder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das zylindrische Gehäuse, das die Schnecken enthält und die Verarbeitungsumgebung für das Polymer-Compoundieren bereitstellt.

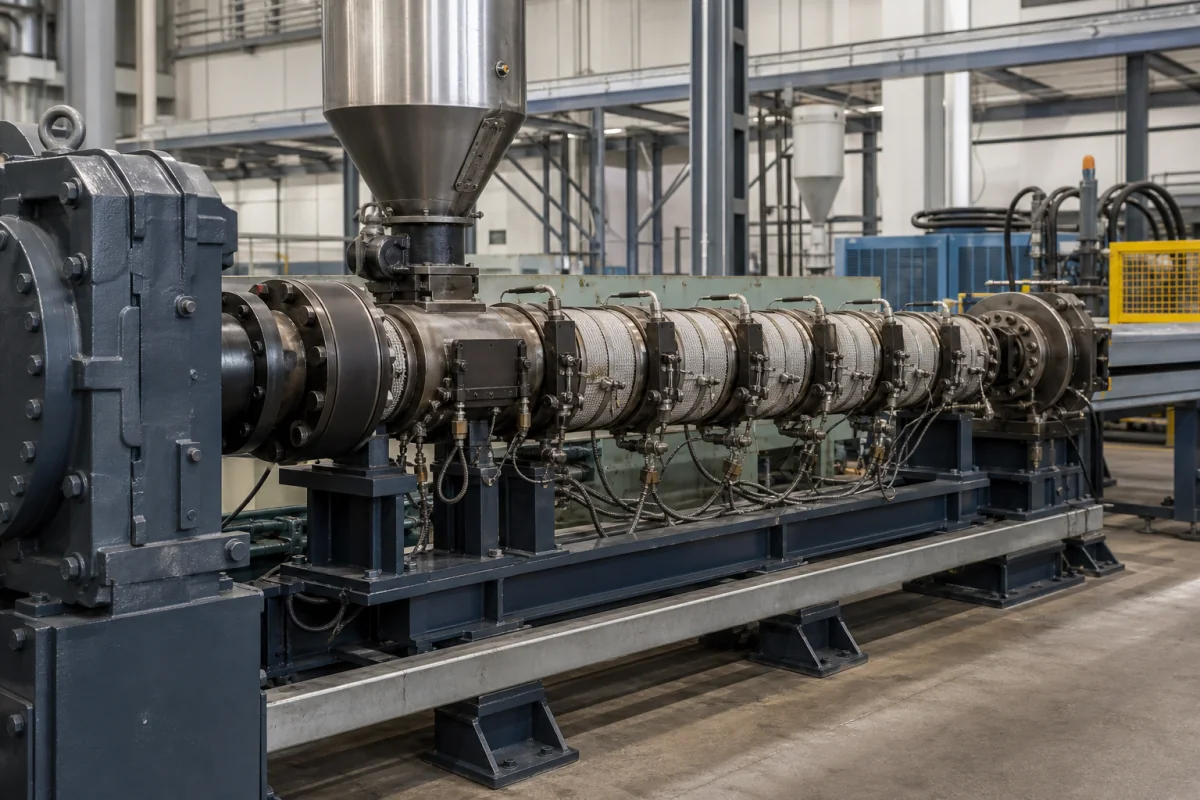
Extruderzylinder in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Bei einem Doppelschneckenextruder für das Polymer-Compoundieren ist der Extruderzylinder die Hauptstrukturkomponente, die die ineinandergreifenden Schnecken beherbergt. Er bietet die geschlossene Verarbeitungskammer, in der Rohpolymer, Additive und Füllstoffe transportiert, geschmolzen, gemischt und unter Druck gesetzt werden, bevor sie durch die Düse gepresst werden. Der Zylinder besteht typischerweise aus mehreren modularen Abschnitten, die für unterschiedliche Verarbeitungsanforderungen konfiguriert werden können. Die Innenfläche des Zylinders ist die Gegenfläche, gegen die die rotierenden Schnecken das Material bearbeiten und Scherung und Druck erzeugen. Seine Heiz- und Kühlsysteme steuern das thermische Profil entlang der Prozesslänge. Der Innendurchmesser des Zylinders bestimmt die Schneckengröße und die Verarbeitungskapazität und wird in Millimetern angegeben. Übliche Materialien für den Zylinder sind nitrierter Stahl und bimetallische Legierungen wie Xaloy oder Reiloy, die aufgrund ihrer Verschleiß- und Korrosionsbeständigkeit ausgewählt werden. Der Zylinder ist eine kritische Komponente in der Compoundierlinie, und sein Design und Material beeinflussen die Qualität und Konsistenz des Ausgangsmaterials. Bei der Auswahl oder dem Austausch eines Zylinders ist es wichtig, den genauen Innendurchmesser, die Materialgüte und die Konfiguration mit dem Originalgerätehersteller oder einem qualifizierten Lieferanten zu verifizieren, da diese Parameter anwendungsspezifisch sind. Die modularen Abschnitte ermöglichen Prozessoptimierungen wie das Einbringen von Seitenzuführungen oder Entlüftungen. Eine ordnungsgemäße Wartung, einschließlich der Überwachung auf Verschleiß und thermisches Management, ist notwendig, um eine gleichbleibende Leistung zu gewährleisten und Prozessausfälle zu vermeiden. Der Zylinder ist kein eigenständiges Produkt; er ist ein integraler Bestandteil des Extrudersystems und muss auf das spezifische Schneckendesign und die Prozessanforderungen abgestimmt sein. Bestätigen Sie vor dem Kauf immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Zylinder arbeitet mit den rotierenden Schnecken zusammen, um Polymermaterialien zu verarbeiten. Während sich die Schnecken im Zylinder drehen, transportieren sie das Material vorwärts und erzeugen dabei Scherung und Druck. Die Innenfläche des Zylinders bietet die Gegenfläche, gegen die das Material bearbeitet wird, und seine Heiz-/Kühlsysteme steuern das thermische Profil während des Compoundierprozesses. Die modularen Abschnitte ermöglichen eine Prozessanpassung, z. B. das Einbringen von Additiven oder das Entlüften von flüchtigen Bestandteilen. Der Innendurchmesser des Zylinders ist ein Schlüsselparameter, der die Schneckengröße und die Verarbeitungskapazität bestimmt und auf das Schneckendesign abgestimmt sein muss. Das Material des Zylinders, wie nitrierter Stahl oder bimetallische Legierung, beeinflusst die Verschleißfestigkeit und Wärmeleitfähigkeit. Ein angemessenes thermisches Management ist entscheidend, um die gewünschte Schmelztemperatur aufrechtzuerhalten und eine Degradation zu verhindern. Das Design des Zylinders muss auch den während der Extrusion erzeugten Drücken standhalten und die strukturelle Integrität gewährleisten. Eine regelmäßige Inspektion auf Verschleiß und thermische Gleichmäßigkeit ist notwendig, um Prozessstabilität und Produktqualität zu erhalten.
Hauptmaterialien

Nitrierstahl Bimetallische Legierung (z.B. Xaloy, Reiloy)

Komponenten / BOM

Components / BOM
  • Laufbüchse
    Verschleißfeste Innenfläche, die mit dem Polymermaterial in Kontakt kommt
    Material: Bimetall-Legierung oder gehärteter Stahl
  • Heizbänder
    Bereitstellung kontrollierter Beheizung zur Aufrechterhaltung der Verarbeitungstemperatur
    Material: Edelstahl mit Keramik- oder Glimmerisolierung
  • Kühlkanäle
    Zirkulieren Kühlflüssigkeit, um überschüssige Wärme aus dem Zylinder abzuführen
    Material: Stahl
  • Einlaufstutzen
    Eintrittspunkt für Rohmaterialien in den Zylinder
    Material: Vergüteter Stahl
  • Entlüftungsöffnung
    Ermöglicht die Entfernung von flüchtigen Bestandteilen und Gasen während der Verarbeitung
    Material: Edelstahl
  • Modulare Zylindersektionen
    Die zusammengeschraubten Zylindersegmente, die die Bohrung bilden und eine Neukonfiguration des Prozesslayouts ermöglichen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Polymerabbau, der saure Nebenprodukte erzeugt Korrosionsgrübchen auf der inneren Zylinderoberfläche Nitrieroberflächenbehandlung mit 0,3 mm Einsatzhärtungstiefe
Schneckenverbiegung, die 0,1 mm radialen Spalt überschreitet Metall-auf-Metall-Kontakt, der Riefenbildung verursacht Bohrungsgeradheitstoleranz von 0,02 mm/m mit Induktionshärtung auf 55 HRC

Technische Bewertung

Betriebsbereich
Betriebsbereich
10-100 MPa Innendruck, 150-350°C Zylindertemperatur
Belastungs- und Ausfallgrenzen
Streckgrenze überschritten bei 250 MPa Innendruck oder 400°C Zylindertemperatur
Thermische Ermüdung durch zyklisches Heizen/Kühlen, die Mikrorissbildung an Spannungskonzentrationen auslöst
Fertigungskontext
Extruderzylinder wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 300 bar (30 MPa) maximaler Innendruck
Durchflussrate:10-10.000 kg/h (abhängig von Schneckendurchmesser und L/D-Verhältnis)
Betriebstemperatur:50-400°C (abhängig vom Zylindermaterial und Heiz-/Kühlsystem)
Montage- und Anwendungskompatibilität
Polyethylen (PE)-CompoundsPolypropylen (PP)-BlendsTechnische Thermoplaste (z.B. PC, ABS, Nylon)
Nicht geeignet: Hochabrasive Materialien mit Mineralstofffüllungen >40 % ohne spezielle Auskleidung
Auslegungsdaten
  • Erforderlicher Durchsatz (kg/h)
  • Benötigter Schneckendurchmesser und L/D-Verhältnis
  • Materialviskosität und Scherungsempfindlichkeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß der Zylinderauskleidung
Ursache: Abrasive Degradation durch hochreibende Polymerverarbeitung, verstärkt durch Metall-auf-Metall-Kontakt durch Schneckenfehlausrichtung oder unzureichenden Materialeintrag, was zu reduzierter Wandstärke und beeinträchtigter thermischer Gleichmäßigkeit führt.
Thermische Ermüdungsrisse
Ursache: Zyklische Heiz- und Kühlbelastungen durch häufige An- und Abfahrvorgänge oder inkonsistente Temperaturregelung, verschärft durch Materialabbauablagerungen, die lokale Hotspots und thermische Ausdehnungsunterschiede verursachen.
Wartungsindikatoren
  • Hörbare metallische Schleif- oder Schabegeräusche während des Betriebs, die auf Schnecken-Zylinder-Kontakt hinweisen
  • Visuelle Verfärbung oder Brandflecken an der Zylinderaußenseite als Zeichen für Überhitzung oder Materialabbau
Technische Hinweise
  • Implementierung regelmäßiger Infrarot-Thermografie-Scans zur Erkennung und Korrektur thermischer Gradienten, bevor sie zu Zylinderverzug oder Rissbildung führen
  • Etablierung strenger Materialzufuhrprotokolle mit vorgeschalteter Filtration zur Verhinderung abrasiver Verunreinigungen und Aufrechterhaltung eines konstanten Schnecken-Zylinder-Spalts durch Präzisionsausrichtungsprüfungen

Konformität und Fertigungsnormen

Referenznormen
ASTM A276/A276M-17 - Norm für Edelstahlstangen und -formenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Oberflächenebenheit: 0,1 mm pro Meter Länge
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Ultraschallprüfung auf innere Fehlstellen

Hersteller von Extruderzylinder

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Elastomer-Emulsion

Eine stabile kolloidale Dispersion von Elastomer-Polymerpartikeln in einem wässrigen Medium.

Spezifikationen ansehen ->
Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->
HDPE-Lagerbehälter

Industrieller Kunststoffbehälter für Lagerung und Transport von Schüttgütern.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Funktion eines Extruderzylinders?

Der Extruderzylinder ist das zylindrische Gehäuse, das die Schnecken in einem Doppelschneckenextruder enthält. Er bietet die geschlossene Verarbeitungskammer, in der Polymermaterialien transportiert, geschmolzen, gemischt und unter Druck gesetzt werden, bevor sie durch die Düse gepresst werden. Die Innenfläche des Zylinders arbeitet mit den Schnecken zusammen, um Scherung und Druck zu erzeugen, und seine Heiz-/Kühlsysteme steuern das thermische Profil.

Welche Materialien werden üblicherweise für Extruderzylinder verwendet?

Übliche Materialien sind nitrierter Stahl und bimetallische Legierungen wie Xaloy oder Reiloy. Diese Materialien werden aufgrund ihrer Verschleiß- und Korrosionsbeständigkeit ausgewählt. Die spezifische Materialgüte sollte für die beabsichtigte Anwendung mit dem Hersteller bestätigt werden.

Wie wird die Zylindergröße spezifiziert?

Die Zylindergröße wird durch seinen Innendurchmesser spezifiziert, gemessen in Millimetern. Dieser Durchmesser bestimmt die Schneckengröße und die Verarbeitungskapazität. Der genaue Wert muss auf das Schneckendesign und die Prozessanforderungen abgestimmt sein und sollte mit dem Gerätehersteller verifiziert werden.

Welche Wartung ist für einen Extruderzylinder erforderlich?

Eine regelmäßige Inspektion auf Verschleiß, insbesondere der Innenfläche, ist notwendig. Die thermischen Managementsysteme sollten überprüft werden, um eine gleichmäßige Erwärmung und Kühlung sicherzustellen. Anzeichen von übermäßigem Verschleiß oder thermischer Degradation sollten umgehend behoben werden, um Prozessausfälle zu vermeiden. Befolgen Sie immer die Wartungsrichtlinien des Herstellers.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Extruderzylinder

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Extruderzylinder?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Elastomer-Emulsion
Nächstes Produkt
Extrudiertes Gummi-Profil
AngebotChat