Strukturierte Fertigungsdaten · 2026

Doppelschnecken-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Doppelschnecken-Baugruppe im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Schneckendurchmesser bis L/D Verhältnis eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Doppelschnecken-Baugruppe wird durch die Baugruppe aus Schraubenspindel und Förderschnecken-Elemente beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das zentrale rotierende Element in einem Doppelschneckenextruder, das Polymermaterialien fördert, mischt und verarbeitet.

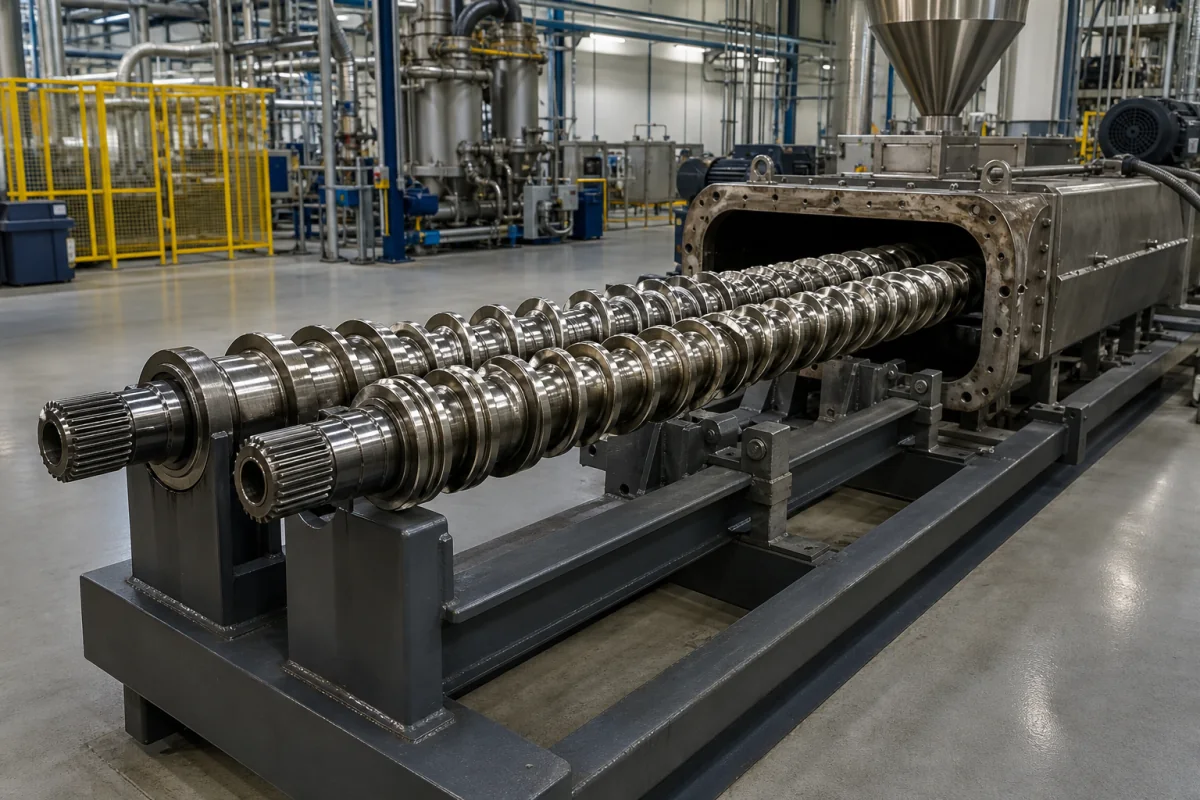
Doppelschnecken-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Doppelschnecken-Baugruppe ist die zentrale Arbeitskomponente eines Doppelschnecken-Compoundierextruders für Polymere. Sie besteht aus zwei ineinandergreifenden oder gleichläufigen Schnecken, die in einem Zylinder untergebracht sind. Ihre Hauptfunktion besteht darin, rohe Polymermaterialien und Additive durch die verschiedenen Zonen des Extruders zu transportieren, wobei mechanische Scherung und thermische Energie angewendet werden, um das Compound zu schmelzen, zu mischen, zu dispergieren und zu homogenisieren, bevor es durch eine Düse gepresst wird, um das Endprodukt zu formen. Die Baugruppe ist für hohes Drehmoment und Verschleißfestigkeit ausgelegt, mit typischen Schneckendurchmessern von 20 bis 135 mm und L/D-Verhältnissen von 20 bis 60. Die Schneckendrehzahl kann zwischen 100 und 1200 U/min variieren, und das Drehmoment pro Welle liegt zwischen 50 und 5000 N·m. Häufig verwendete Materialien sind nitrierter Stahl (z. B. 38CrMoAlA nach GB/T 3077) und bimetallische Legierungen wie Xaloy oder Bimet. Die Oberflächenhärte beträgt typischerweise 58–62 HRC, und die Oberflächenrauheit liegt bei Ra 0,4–0,8 μm. Die maximale Betriebstemperatur beträgt 300–400 °C, und der maximale Betriebsdruck liegt bei 10–30 MPa. Das Schneckengewicht reicht von 5 bis 500 kg, die Schneckenlänge von 500 bis 3000 mm und die Schneckensteigung von 20 bis 100 mm. Diese Parameter sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Baugruppe ist eine kritische Komponente in der Herstellung von Gummi- und Kunststoffprodukten, und ihre Auswahl hängt von der Polymerart, den Durchsatzanforderungen und der benötigten Mischintensität ab. Eine ordnungsgemäße Installation, Ausrichtung und Wartung sind unerlässlich, um eine gleichbleibende Leistung und Langlebigkeit zu gewährleisten. Eine regelmäßige Inspektion auf Verschleiß, insbesondere an den Flugspitzen und Mischelementen, wird empfohlen. Wenn die richtigen Spiele nicht eingehalten werden, kann dies zu einer verringerten Mischeffizienz, erhöhten Schmelztemperaturen und möglichen Schäden an Schnecke oder Zylinder führen. Konsultieren Sie immer den Gerätehersteller für modellspezifische Spezifikationen und Betriebsrichtlinien.

Funktionsprinzip

Die Baugruppe arbeitet durch die Rotation von zwei parallelen Schnecken in einem Zylinder. Die Schneckengeometrie (Flugtiefe, Steigung, Mischelemente) und die Rotation (gleichläufig oder gegenläufig) erzeugen eine positive Förderwirkung, intensive Schermischung und kontrollierte Verweilzeit. Das Material wird fortschreitend komprimiert, durch Reibung und Zylinderheizungen geschmolzen und durch spezielle Schneckenelemente einer distributiven und dispersiven Mischung unterzogen, bevor es unter Druck ausgepumpt wird.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schneckendurchmesser20–135 mmDetermines throughput and torque capacity
L/D Verhältnis20–60Higher ratio for better mixing and residence time
Schneckendrehzahl100–1200 rpmHigher speed increases shear and throughput
Drehmoment pro Welle50–5000 N·mCritical for processing high-viscosity materials
Schneckenwerkstoff38CrMoAlANitrided steel for wear resistanceGB/T 3077
Oberflächenhärte58–62 HRCHigher hardness improves wear life
OberflächenrauheitRa 0.4–0.8 μmSmoother surface reduces material adhesion
Max. Betriebstemperatur300–400 °CLimited by material and cooling design
Max. Betriebsdruck10–30 MPaHigher pressure requires stronger barrel and screw
Schneckengewicht5–500 kgBeeinflusst Handhabung und Installation
Schneckenlänge500–3000 mmDetermines process length and L/D ratio
Steigung20–100 mmAffects conveying and mixing efficiency

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Nitrierstahl Bimetall-Legierung (z.B. Xaloy, Bimet)

Komponenten / BOM

Components / BOM
  • Schraubenspindel
    Die zentrale Achse, auf die Schraubenelemente montiert werden; überträgt das Drehmoment.
    Material: Legierter Stahl (z.B. 42CrMo4, 34CrNiMo6)
  • Förderschnecken-Elemente
    Transportiert Material vorwärts durch den Zylinder mit minimaler Durchmischung.
    Material: Werkzeugstahl, nitrierter Stahl
  • Knetblöcke / Mischelemente
    Hohe Scherkräfte zur Dispergierung von Füllstoffen und Homogenisierung der Schmelze anwenden.
    Material: Werkzeugstahl, Bimetall-Legierung
  • Rückströmungselemente
    Erzeugen Rückströmung und erhöhen Verweilzeit für bessere Durchmischung.
    Material: Werkzeugstahl, nitrierter Stahl
  • Schraubenspitze
    Dichtet gegen den Zylinder ab und passt sich der Drucklagerbaugruppe an.
    Material: Legierter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Polymerabbauprodukte, die saure Verbindungen bilden (z.B. HCl aus PVC-Zersetzung) Korrosionslochfraß am Schneckenfuß, der die Ermüdungsfestigkeit um 40 % reduziert Nitrieroberflächenbehandlung auf 800-1200 HV Härte mit 0,1-0,3 mm Einsatzhärtetiefe
Ungleichmäßige Zylinderbeheizung, die einen axialen Temperaturgradienten von 50-100°C erzeugt Thermisches Verziehen, das 0,3-0,8 mm Exzentrizität und vorzeitigen Lagerausfall verursacht Interne Ölzirkulation bei 80-120°C mit PID-geregelter Zonenheizung, die eine axiale Gleichmäßigkeit von ±5°C aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-15 MPa (5-150 bar) bei 50-300 U/min mit 0,1-0,3 mm radialem Spiel
Belastungs- und Ausfallgrenzen
Scherspannung über 250 MPa am Schneckenfuß, Temperatur über 350°C an der Polymergrenzfläche oder radiale Durchbiegung über 0,5 mm
Hochzyklische Ermüdung durch wechselnde Torsionslasten (Goodman-Diagramm), adhäsiver Verschleiß durch Polymer-Metall-Interaktion (Archard-Gesetz) und thermischer Abbau, der die Arrhenius-Kinetik an der Polymergrenzfläche überschreitet
Fertigungskontext
Doppelschnecken-Baugruppe wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 500 bar (typisch), 700 bar (max. mit verstärkter Ausführung)
Durchflussrate:10-10.000 kg/h (abhängig vom Schneckendurchmesser und L/D-Verhältnis)
Betriebstemperatur:+300°C bis +400°C
slurry concentration:Bis zu 70 % Feststoffe nach Gewicht (mit geeignetem Schneckenprofil)
Montage- und Anwendungskompatibilität
Thermoplaste (PP, PE, PVC)Duroplaste (Epoxid, Phenolharz)Lebensmittelgeeignete Polymere (PLA, PET)
Nicht geeignet: Hochabrasive Mineralsuspensionen ohne gehärtete Schneckenbeschichtungen
Auslegungsdaten
  • Erforderlicher Durchsatz (kg/h)
  • Materialviskosität und Scherungsempfindlichkeit
  • Gewünschtes L/D-Verhältnis für Mischen vs. Fördern

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Verformung des Schneckengangs
Ursache: Materialermüdung durch zyklische Belastung, unsachgemäße Drehmomentanwendung oder Fehlausrichtung während der Montage, die zu Spannungskonzentration führt
Korrosion und Lochfraß
Ursache: Exposition gegenüber korrosiven Umgebungen ohne ausreichenden Schutz durch Beschichtungen oder galvanische Korrosion durch Kontakt ungleicher Metalle
Wartungsindikatoren
  • Abnormale Vibration oder hörbares Klopfen während des Betriebs
  • Sichtbare Fehlausrichtung oder Spalt zwischen Schneckenkomponenten bei statischer Inspektion
Technische Hinweise
  • Implementierung von Präzisionsausrichtungsverfahren mit Laserausrichtungsgeräten während der Installation, um exzentrische Belastung zu verhindern
  • Anwendung geeigneter Anti-Seize-Verbindungen und Einhaltung der vom Hersteller spezifizierten Drehmomentfolge, um eine gleichmäßige Lastverteilung sicherzustellen

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B18.2.1 (Vierkant- und Sechskantschrauben)DIN 912 (Innensechskantschrauben mit Zylinderkopf)
Fertigungsgenauigkeit
  • Schneckensteigung: +/-0,05 mm
  • Konzentrizität: 0,03 mm TIR
Qualitätsprüfung
  • Drehmomentprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)

Hersteller von Doppelschnecken-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automobil-Dichtungsprofil

Ein extrudiertes Profil aus Gummi oder thermoplastischem Elastomer, das eine wasserdichte, luftdichte und staubdichte Abdichtung zwischen beweglichen und festen Teilen eines Automobils schafft.

Spezifikationen ansehen ->
Elastomer-Emulsion

Eine stabile kolloidale Dispersion von Elastomer-Polymerpartikeln in einem wässrigen Medium.

Spezifikationen ansehen ->
Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Schneckendurchmesserbereich für eine Doppelschnecken-Baugruppe?

Der typische Schneckendurchmesserbereich liegt zwischen 20 und 135 mm, wie im Verzeichnis angegeben. Der genaue Durchmesser hängt jedoch vom Extrudermodell und dem erforderlichen Durchsatz ab. Verifizieren Sie dies immer mit dem Gerätehersteller für Ihre spezifische Anwendung.

Welche Materialien werden üblicherweise für Doppelschnecken-Baugruppen verwendet?

Häufig verwendete Materialien sind nitrierter Stahl (z. B. 38CrMoAlA nach GB/T 3077) und bimetallische Legierungen wie Xaloy oder Bimet. Diese Materialien bieten Verschleißfestigkeit und Haltbarkeit. Die Wahl hängt von den verarbeiteten Materialien und den Betriebsbedingungen ab.

Was ist die maximale Betriebstemperatur für eine Doppelschnecken-Baugruppe?

Die maximale Betriebstemperatur liegt typischerweise zwischen 300 und 400 °C, wie im Verzeichnis angegeben. Dies kann jedoch je nach Schneckenmaterial und Kühlungsdesign variieren. Bestätigen Sie das Temperaturlimit mit dem Hersteller für Ihre spezifische Baugruppe.

Wie sollte ich die Spezifikationen einer Doppelschnecken-Baugruppe verifizieren?

Beziehen Sie sich immer auf das technische Datenblatt des rechtlichen Herstellers oder Lieferanten. Verifizieren Sie Parameter wie Schneckendurchmesser, L/D-Verhältnis, Drehzahl, Drehmoment, Materialqualität und Betriebsgrenzen. Verlassen Sie sich nicht nur auf Verzeichniswerte, da diese Referenzbereiche sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Doppelschnecken-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Doppelschnecken-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Digitaler Temperaturregler
Nächstes Produkt
Dosiereinheit
AngebotChat