Strukturierte Fertigungsdaten · 2026

Automatische Linsenmontagevorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatische Linsenmontagevorrichtung im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Betriebsdruck bis Spannkraft eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatische Linsenmontagevorrichtung wird durch die Baugruppe aus Grundrahmen und Spannmechanismus (Spannbacken/Spannfutter) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine präzise mechanische Vorrichtung, die optische Linsen während der Montage in einem Inspektionssystem automatisch hält, positioniert und sichert.

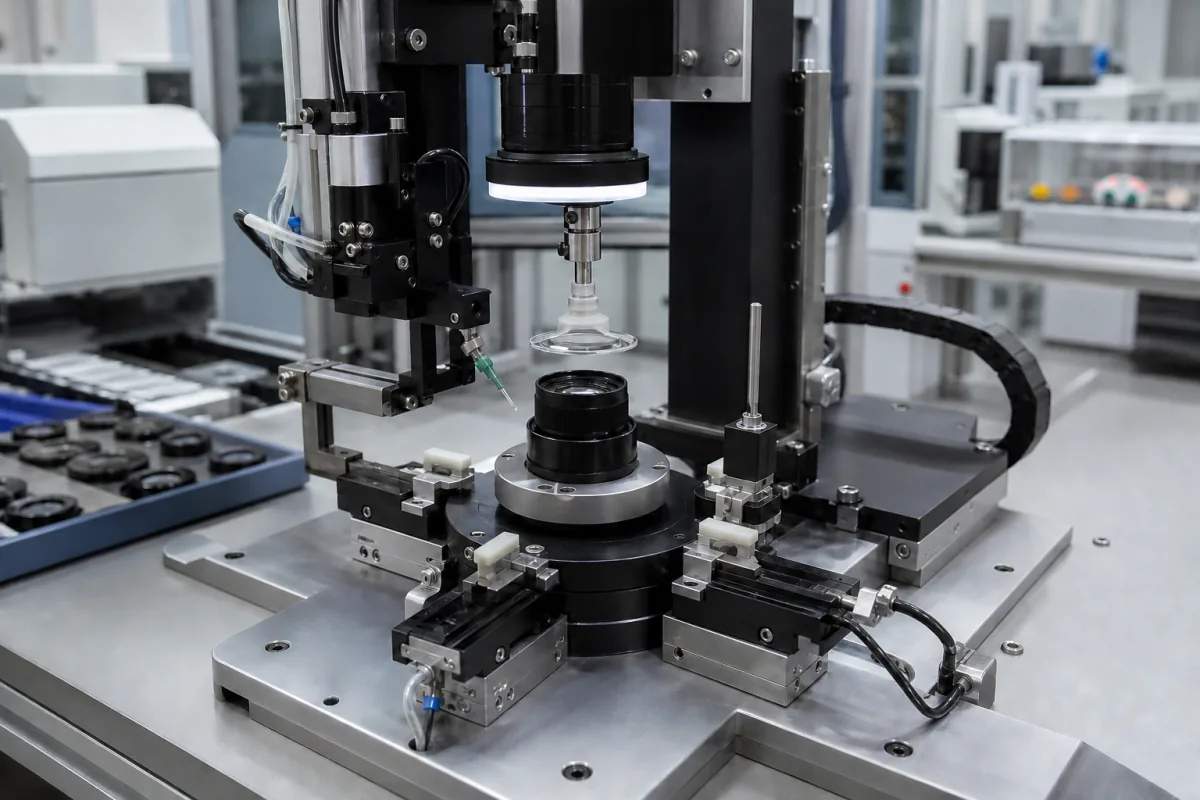
Automatische Linsenmontagevorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Automatische Linsenmontagevorrichtung ist eine kritische Komponente des Präzisions-Inspektions- und Messsystems für optische Linsen. Ihre Hauptaufgabe besteht darin, eine automatisierte, wiederholbare und sichere Handhabung optischer Linsen während der Montagephase vor der Inspektion zu gewährleisten. Sie stellt sicher, dass Linsen in einer präzisen, vordefinierten Ausrichtung und Position gehalten werden, wodurch manuelle Handhabungsfehler eliminiert und hochdurchsatzfähige, automatisierte Messabläufe ermöglicht werden. Sie Schnittstellen mit Roboterarmen oder Förderbändern, um Linsen zu empfangen, klemmt sie ohne Spannung oder Kontamination und präsentiert sie korrekt an nachfolgenden Inspektionsstationen wie Interferometern oder Bildgebungssystemen. Die Vorrichtung ist für den Einsatz in der Herstellung von Computer-, Elektronik- und optischen Produkten ausgelegt. Es handelt sich um ein Komponentenprodukt, das typischerweise in ein größeres Inspektionssystem integriert wird. Die Vorrichtung arbeitet über ein pneumatisches oder servoelektrisches Antriebssystem. Präzisionsausrichtstifte oder optische Sensoren bestätigen die grobe Position der Linse. Aktuatoren treiben dann nachgiebige Klemmbacken oder Vakuumspannfutter an, um den Linsenrand zu sichern, ohne kritische optische Oberflächen zu berühren. Die Vorrichtung kann Feinjustiermechanismen (z. B. Tip-Tilt-Stufen) enthalten, um eine mikrometergenaue Positioniergenauigkeit zu erreichen, die vom Messtaster des Inspektionssystems gefordert wird. Ein Steuerungssystem, oft in die Haupt-Inspektions-SPS integriert, koordiniert Klemmkraft, Positionsverifikation und Handshake-Signale mit vorgelagerten und nachgelagerten Modulen. Die Vorrichtung besteht aus Materialien wie Edelstahl (304/316), eloxierter Aluminiumlegierung und technischen Kunststoffen wie PEEK oder Delrin. Wichtige Parameter umfassen Betriebsdruck von 1,0–1,6 MPa, Klemmkraft von 500–2000 N, Positioniergenauigkeit von ±0,01 mm, Wiederholbarkeit von ±0,005 mm, Linsendurchmesserbereich von 5–50 mm, Zykluszeit von 2–5 Sekunden, Versorgungsspannung von 24 V DC ±10 %, Betriebstemperatur von 5–40 °C, Schutzart IP54–IP65 (gemäß IEC 60529) und Gewicht von 15–25 kg. Die Grundfläche beträgt 300x200x150 mm. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Bestätigen Sie modellspezifische Werte und Normen immer mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Vorrichtung arbeitet typischerweise über ein pneumatisches oder servoelektrisches Antriebssystem. Beim Empfang einer Linse von einem Zuführer oder Roboter bestätigen Präzisionsausrichtstifte oder optische Sensoren die grobe Position der Linse. Aktuatoren treiben dann nachgiebige Klemmbacken oder Vakuumspannfutter an, um den Linsenrand zu sichern, ohne kritische optische Oberflächen zu berühren. Die Vorrichtung kann Feinjustiermechanismen (z. B. Tip-Tilt-Stufen) enthalten, um eine mikrometergenaue Positioniergenauigkeit zu erreichen, die vom Messtaster des Inspektionssystems gefordert wird. Ein Steuerungssystem, oft in die Haupt-Inspektions-SPS integriert, koordiniert Klemmkraft, Positionsverifikation und Handshake-Signale mit vorgelagerten und nachgelagerten Modulen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft500–2000 NAdjustable per lens size
Positioniergenauigkeit±0.01 mmCritical for optical alignment
Wiederholgenauigkeit±0.005 mmEnsures consistent mounting
Linsendurchmesserbereich5–50 mmStandard range; custom sizes available
Taktzeit2–5 sPer lens mounting cycle
Versorgungsspannung24 ±10% V DCFor solenoid valves and sensors
Betriebstemperatur5–40 °CNicht kondensierende Umgebung
SchutzartIP54–IP65Dust and splash proofIEC 60529
WerkstoffAluminum 6061, Stainless Steel 304KorrosionsbeständigASTM B221, ASTM A276
Gewicht15–25 kgAbhängig von der Konfiguration
Abmessungen300x200x150 mmLength x Width x Height

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl (304/316) Eloxierte Aluminiumlegierung Technische Kunststoffe (z.B. PEEK, Delrin)

Komponenten / BOM

Components / BOM
  • Grundrahmen
    Bietet eine starre strukturelle Grundlage und Montagepunkte für das Inspektionssystem.
    Material: Aluminiumlegierung
  • Spannmechanismus (Spannbacken/Spannfutter)
    Betätigte Komponenten, die mit dem Linsenrand in Kontakt treten, um diese sicher zu halten.
    Material: Edelstahl mit Polymer-Spitzen
  • Aktuator (Pneumatikzylinder/Servomotor)
    Stellt die Antriebskraft zum Öffnen/Schließen der Spannvorrichtung bereit.
    Material: Stahl, Aluminium
  • Positionssensor
    Erfasst die Anwesenheit und grobe Position der Linse für das Steuerungssystem.
    Material: Kunststoff, Elektronikkomponenten
  • Spannvorrichtungssteuerungssystem
    Stellt die Klemmkraft ein, überprüft die Position und führt einen Handshake mit den vorgelagerten und nachgelagerten Modulen durch.
  • Ausrichtstifte
    Liefern eine mechanische Grobpositionsreferenz, wo keine optische Erfassung verwendet wird.
  • Tip-Tilt-Stufe
    Feinjustierung der Linsenkippung, um eine Mikrometer-genaue Ausrichtung für den Messtaster zu erreichen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Pneumatikaktordruckabfall unter 0,4 MPa Unzureichende Klemmkraft verursacht Linsenschlupf während der Montage Dual-redundante Drucksensoren mit 0,1 MPa Auflösung und automatische Systemabschaltung
Spindelspielakkumulation über 0,03 mm Progressive Positionsungenauigkeit führt zu Montagefehlausrichtung Präzisionsgeschliffene Kugelumlaufspindel mit 0,005 mm Spiel und vierteljährlicher Laserinterferometerkalibrierung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-5,0 N·m Drehmomentanwendung, 0,01-0,05 mm Positionstoleranz, 15-35°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Überschreitung von 7,5 N·m Drehmoment verursacht dauerhafte Verformung der Klemmbacken, Positionsfehler >0,1 mm führt zu Fehlausrichtung, Temperatur >45°C induziert thermische Ausdehnung über 0,02 mm
Streckgrenze der Aluminiumlegierung 6061-T6 (276 MPa) bei 7,5 N·m überschritten, thermischer Ausdehnungskoeffizientenunterschied zwischen Aluminium (23,1×10⁻⁶/°C) und Stahl (11,8×10⁻⁶/°C) Komponenten, Hertzsche Kontaktspannung über 400 MPa an der Backen-Linsen-Schnittstelle
Fertigungskontext
Automatische Linsenmontagevorrichtung wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5 bar Klemmkraft, Vakuumhaltevorrichtung optional
Durchflussrate:Nicht zutreffend für diese mechanische Vorrichtung
Betriebstemperatur:+5°C bis +40°C
Montage- und Anwendungskompatibilität
Optische GlaslinsenPolycarbonatlinsenQuarz-/Siliziumdioxidlinsen
Nicht geeignet: Abrasive Schleifmittelumgebungen mit >5% Partikelkonzentration
Auslegungsdaten
  • Linsendurchmesser und Randdicke
  • Erforderliche Positionierungsgenauigkeit (µm)
  • Produktionszykluszeitanforderung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsbedingter Verschleiß
Ursache: Falsche Kalibrierung oder mechanische Drift verursacht Fehlausrichtung zwischen Linse und Halterung, was zu übermäßiger Reibung, Riefenbildung und vorzeitigem Komponentenverschleiß während automatisierter Einfügezyklen führt.
Aktor- oder Servosystemausfall
Ursache: Überlastung, elektrischer Überschlag oder thermische Belastung von Präzisionsmotoren und Antrieben durch wiederholte Hochdrehmomentoperationen, was zu verbrannten Wicklungen, Lagerschäden oder Encoderfehlfunktionen führt.
Wartungsindikatoren
  • Hörbares Schleif- oder Klickgeräusch während Linseneinfügezyklen, das auf mechanische Interferenz oder verschlissene Antriebskomponenten hinweist.
  • Sichtbare Inkonsistenz der Linsensitzung oder schiefe Positionierung nach der Montage, die auf Ausrichtungsdrift oder Vorrichtungsverschleiß hindeutet.
Technische Hinweise
  • Implementieren Sie einen regelmäßigen Kalibrierungsplan unter Verwendung von Laserausrichtungswerkzeugen, um die Vorrichtungspositionierung zu überprüfen und anzupassen, minimale Toleranzabweichung sicherzustellen und Verschleiß zu reduzieren.
  • Installieren Sie Zustandsüberwachungssensoren (Vibration, Temperatur) an kritischen Aktuatoren und Antrieben, um vorausschauende Wartung zu ermöglichen und katastrophale Ausfälle zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 10110-7:2017 (Optik und Photonik - Erstellung von Zeichnungen für optische Elemente und Systeme - Oberflächenfehlertoleranzen)ANSI/ASME B46.1-2019 (Oberflächentextur, Oberflächenrauheit, Welligkeit und Richtung)DIN 3140-5:2019 (Maße und Toleranzen für optische Komponenten - Montage optischer Komponenten)
Fertigungsgenauigkeit
  • Bohrungskonzentrizität: +/-0,01 mm
  • Montageoberflächenplanheit: 0,005 mm
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) für dimensionale Verifizierung
  • Laserinterferometrie für Ausrichtungsgenauigkeit

Hersteller von Automatische Linsenmontagevorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->
Asset-Tracking-Gerät

Ein elektronisches Gerät, das Ortungstechnologien nutzt, um Position, Status und Bewegung physischer Assets in Echtzeit zu überwachen und aufzuzeichnen.

Spezifikationen ansehen ->
Audioverstärker

Elektronische Geräte, die die Leistung von Audiosignalen erhöhen, um Lautsprecher oder andere Ausgangswandler anzutreiben.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion der Automatischen Linsenmontagevorrichtung?

Sie hält, positioniert und sichert optische Linsen während der Montagephase vor der Inspektion automatisch, um eine präzise Ausrichtung und Position zu gewährleisten und automatisierte Messabläufe zu ermöglichen.

Wie vermeidet die Vorrichtung Schäden an optischen Oberflächen?

Sie verwendet nachgiebige Klemmbacken oder Vakuumspannfutter, die nur den Linsenrand berühren, nicht die kritischen optischen Oberflächen, und übt eine kontrollierte Klemmkraft aus, um Spannung oder Kontamination zu vermeiden.

Was sind die typischen Betriebsdruck- und Klemmkraftbereiche?

Der Betriebsdruck beträgt typischerweise 1,0–1,6 MPa, und die Klemmkraft ist je nach Linsengröße von 500 bis 2000 N einstellbar.

Was sind die Positioniergenauigkeit und Wiederholbarkeit?

Die Positioniergenauigkeit beträgt ±0,01 mm und die Wiederholbarkeit ±0,005 mm, was eine konsistente Montage für präzise Inspektionen gewährleistet.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatische Linsenmontagevorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatische Linsenmontagevorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatische Gamma-Sterilisationslinie
Nächstes Produkt
Automatische Optische Inspektionseinheit
AngebotChat