Strukturierte Fertigungsdaten · 2026

Automatischer Lotpastendrucker

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatischer Lotpastendrucker im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Max. Druckfläche bis Druckgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatischer Lotpastendrucker wird durch die Baugruppe aus Bildausrichtungssystem und Rakelbaugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Präzisionsmaschine, die automatisch Lotpaste auf Leiterplatten (PCBs) für die Oberflächenmontage-Technologie (SMT) aufträgt.

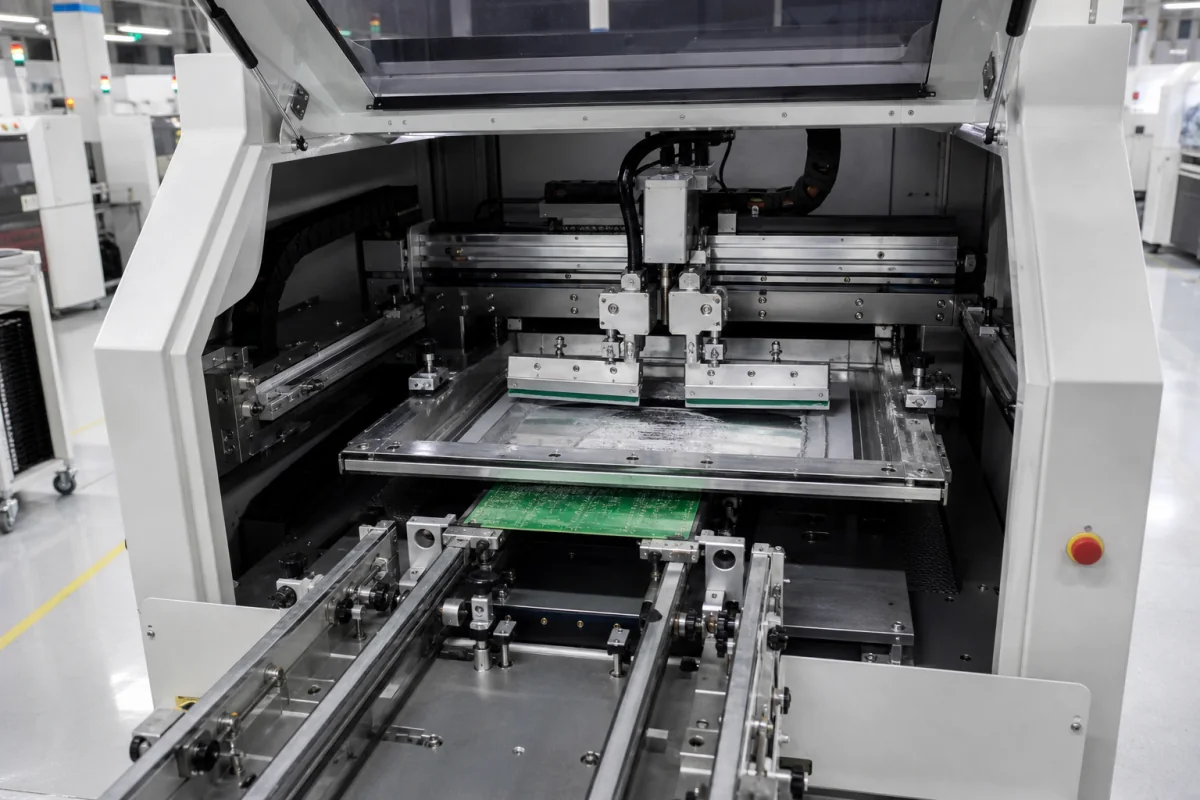
Automatischer Lotpastendrucker in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der automatische Lotpastendrucker ist eine kritische Komponente im modularen 5G-Basisstations-Produktionssystem, insbesondere in der Oberflächenmontage-Linie (SMT). Seine Hauptaufgabe besteht darin, eine präzise, kontrollierte Menge Lotpaste durch eine Schablone auf die vorgesehenen Pads einer Leiterplatte aufzutragen. Dieser Prozess ist für die anschließende Platzierung und das Reflow-Löten elektronischer Bauteile unerlässlich und gewährleistet zuverlässige elektrische Verbindungen in den hochfrequenten, kompakten Schaltungen, die für 5G-Basisstationsmodule erforderlich sind. Der Drucker funktioniert, indem er eine Leiterplatte mit einer lasergeschnittenen oder chemisch geätzten Schablone ausrichtet. Ein Rakelblatt, das von einem Servo- oder Pneumatiksystem angetrieben wird, bewegt sich über die Schablone und drückt Lotpaste durch die Öffnungen auf die darunterliegenden Leiterplatten-Pads. Vision-Systeme (typischerweise nach oben und unten gerichtete Kameras) führen eine Fiducial-Erkennung durch, um eine Sub-Mil-Ausrichtungsgenauigkeit zwischen Schablone und Leiterplatte sicherzustellen. Die Maschine besteht aus einem Edelstahlrahmen und -gehäuse, beweglichen Teilen aus Aluminiumlegierung und Rakelblättern aus Polyurethan oder Metall. Sie verarbeitet Lotpaste aus Sn/Ag/Cu-Legierung. Zu den wichtigsten Parametern gehören: maximale Leiterplattengröße 400×310 mm, Druckgeschwindigkeit 0–150 mm/s, Wiederholpositioniergenauigkeit ±0,01 mm, Rakeldruck 0–100 N, Rakelgeschwindigkeit 0–150 mm/s, Schablonenrahmen 29×29–73×73 cm, Stromversorgung 220 V AC ±10 % (einphasig, 50/60 Hz), Luftversorgungsdruck 0,5–0,7 MPa, Betriebstemperatur 15–35 °C, relative Luftfeuchtigkeit 30–60 % rF, Maschinengewicht 800–1200 kg und Stellfläche 1200×1300×1500 mm. Diese Werte sind Referenzbereiche; das tatsächliche Modell muss mit dem Hersteller verifiziert werden. Der Drucker ist für die Integration in eine automatisierte Produktionslinie ausgelegt, mit Schnittstellen für Steuerung und Überwachung. Wartungssignale umfassen inkonsistenten Lotpastenauftrag, Fehlausrichtung oder Fehler im Vision-System. Fehlergrenzen umfassen den Betrieb außerhalb der angegebenen Temperatur- oder Feuchtigkeitsbereiche, was die Viskosität der Lotpaste und die Feuchtigkeitsaufnahme beeinflussen kann. Bei der Beschaffung sind modellspezifische Spezifikationen und geltende Normen mit dem gesetzlichen Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Der Drucker richtet eine Leiterplatte mithilfe von Vision-Systemen zur Fiducial-Erkennung an einer Schablone aus. Ein Rakelblatt, angetrieben durch Servo- oder Pneumatiksysteme, fährt über die Schablone und drückt Lotpaste durch die Öffnungen auf die Leiterplatten-Pads. Der Prozess gewährleistet präzisen Lotpastenauftrag für die anschließende Bauteilplatzierung und das Reflow-Löten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Max. Druckfläche400×310 mmLarger PCBs require custom machine
Druckgeschwindigkeit0–150 mm/sHigher speed reduces cycle time
Wiederholgenauigkeit±0.01 mmCritical for fine-pitch components
Rakeldruck0–100 NAdjustable for different paste viscosity
Rakelgeschwindigkeit0–150 mm/sAffects paste deposit consistency
Schablonenrahmen29×29–73×73 cmMust match stencil and PCB size
Stromversorgung220 ±10% V ACEinphasig, 50/60 Hz
Luftversorgungsdruck0.5–0.7 MPaErforderlich für Pneumatikkomponenten
Betriebstemperatur15–35 °COutside range affects paste viscosity
Relative Luftfeuchtigkeit30–60 %RHHigh humidity causes solder paste to absorb moisture
Maschinengewicht800–1200 kgHeavier machines offer better stability
Stellfläche (L×B×H)1200×1300×1500 mmEnsure adequate floor space

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl (Rahmen/Gehäuse) Aluminiumlegierung (Bewegungsteile) Polyurethan oder Metall (Rakelmesser) Lotpaste (Sn/Ag/Cu-Legierung)

Komponenten / BOM

Components / BOM
  • Bildausrichtungssystem
    Verwendet Kameras und Passermarken zur präzisen Ausrichtung zwischen Leiterplatte und Schablone gemäß DIN-Normen für die Montage/Fertigung.
    Material: Aluminium, Optisches Glas
  • Rakelbaugruppe
    Übt Druck aus, um Lotpaste über die Schablone zu verteilen und durch die Öffnungen zu pressen.
    Material: Polyurethan oder Edelstahl
  • Schablonenrahmen-Klemmvorrichtung
    Hält die Schablone während des Druckvorgangs sicher gespannt und in Position.
    Material: Edelstahl
  • Leiterplattenförderer / Stützstifte
    Transportiert Leiterplatten in den Drucker und aus diesem heraus und bietet während des Druckvorgangs Unterstützung darunter, um Durchbiegung zu verhindern.
    Material: Edelstahl
  • Rakelantrieb
    Bewegt die Rakel mit eingestellter Geschwindigkeit und Anpresskraft über die Schablone.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Degradation der Servomotor-Encoder-Auflösung unter 0,001 mm Schablonenfehlausrichtung über 25 μm, die zu Lotpastenüberbrückung führt Dual redundante Renishaw RESOLUTE absolute Encoder mit 0,0001 mm Auflösung
Druckschwankung des Pneumatikzylinders über ±0,01 MPa vom Sollwert Unregelmäßige Lotpastenablagevolumenvariation >15% Proportionaldruckregler mit PID-Regelung, der eine Toleranz von ±0,002 MPa einhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-0,15 MPa (1,0-1,5 bar) bei 25°C für eine Lotpastenviskosität von 800-1200 kcps
Belastungs- und Ausfallgrenzen
Schablonen-Rakelmesser-Spalt überschreitet 0,05 mm Toleranz oder Lotpastenviskosität fällt unter 500 kcps
Pastenfließen aufgrund des Überschreitens der Bingham-plastischen Fließgrenzspannung von 150 Pa bei 30°C
Fertigungskontext
Automatischer Lotpastendrucker wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,2-0,8 MPa (Lotpastenabgabedruck)
Weitere Spezifikationen:Partikelgröße: Typ 3-5 (25-45 μm), Viskosität: 800-1200 kcps, Druckgeschwindigkeit: 10-30 Sekunden pro Leiterplatte
Betriebstemperatur:+15°C bis +35°C
Montage- und Anwendungskompatibilität
Bleifreie Lotpaste (SAC305)Bleihaltige Lotpaste (Sn63Pb37)SMT-Klebstoffe (für gemischte Technologie)
Nicht geeignet: Hochviskose Wärmeleitmaterialien (>2000 kcps)
Auslegungsdaten
  • Maximale Leiterplattengröße (X × Y Abmessungen)
  • Produktionsdurchsatz (Leiterplatten pro Stunde)
  • Erforderliche Registrierungsgenauigkeit (± Mikrometer)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Schablonenverstopfung
Ursache: Austrocknen und Ansammlung von Lotpaste in den Schablonenöffnungen aufgrund unzureichender Reinigungszyklen, niedriger Luftfeuchtigkeitskontrolle oder längerer Stillstandszeiten zwischen den Druckvorgängen.
Fehlausrichtungsdrift
Ursache: Verschleiß an Linearführungen oder Kugelumlaufspindeln, thermische Ausdehnung von Maschinenkomponenten oder Degradation von Kalibriersensoren, die zu ungenauer Leiterplatten-zu-Schablonen-Registrierung führen.
Wartungsindikatoren
  • Unregelmäßige Lotpastenablage (z.B. Auslassungen, Verschmieren oder Höhenvariation) auf gedruckten Leiterplatten sichtbar
  • Ungewöhnliche Schleif- oder Klickgeräusche vom Druckkopf oder Ausrichtungsmechanismen während des Betriebs
Technische Hinweise
  • Strikte Lotpastenverwaltung implementieren: Paste bei empfohlener Temperatur und Luftfeuchtigkeit lagern, innerhalb der Topfzeit verwenden und regelmäßige Schablonenunterseitenreinigung und Vakuumreinigung nach jedem Batch durchführen.
  • Präventive Wartung für Bewegungssysteme etablieren: Linearführungen und Kugelumlaufspindeln gemäß OEM-Spezifikationen schmieren, Ausrichtungskalibrierung täglich überprüfen und Verschleiß an Rakelmessern und Schablonenspannung überwachen.

Konformität und Fertigungsnormen

Referenznormen
IPC-A-610 - Akzeptanzkriterien für elektronische BaugruppenCE-Kennzeichnung - EU-Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Schablonenausrichtung: +/-0,025 mm
  • Lotpastenablagehöhe: +/-0,05 mm
Qualitätsprüfung
  • Automatische optische Inspektion (AOI) für Druckqualität
  • Lotpastenvolumenmessung via 3D-Laserscanning

Hersteller von Automatischer Lotpastendrucker

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3D-Musterscanner

Eine Komponente, die dreidimensionale Oberflächenmuster und Texturen von Objekten in einem industriellen System erfasst.

Spezifikationen ansehen ->
Luftqualitätsmonitor

Ein elektronisches Gerät, das Konzentrationen verschiedener Luftschadstoffe und Umweltparameter misst und meldet.

Spezifikationen ansehen ->
Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->

Häufige Fragen

Welche maximale Leiterplattengröße kann dieser Drucker verarbeiten?

Die maximale Leiterplattengröße beträgt 400×310 mm, aber größere Leiterplatten erfordern möglicherweise eine kundenspezifische Maschine. Verifizieren Sie die tatsächliche Fähigkeit mit dem Hersteller für Ihre spezifische Anwendung.

Wie hoch ist die Wiederholpositioniergenauigkeit?

Die Wiederholpositioniergenauigkeit beträgt ±0,01 mm, was für feine Bauteile entscheidend ist. Dieser Wert sollte für das spezifische Modell bestätigt werden.

Was sind die Betriebstemperatur- und Luftfeuchtigkeitsbereiche?

Der Betriebstemperaturbereich beträgt 15–35 °C und die relative Luftfeuchtigkeit 30–60 % rF. Der Betrieb außerhalb dieser Bereiche kann die Viskosität der Lotpaste und die Feuchtigkeitsaufnahme beeinflussen und die Druckqualität beeinträchtigen.

Was sind die Anforderungen an Stromversorgung und Luftdruck?

Die Stromversorgung beträgt 220 V AC ±10 % (einphasig, 50/60 Hz) und der Luftversorgungsdruck 0,5–0,7 MPa. Stellen Sie sicher, dass diese Versorgungen verfügbar und mit der Maschine kompatibel sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatischer Lotpastendrucker

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatischer Lotpastendrucker?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatischer Linsenlader
Nächstes Produkt
Automatischer Test-Handler
AngebotChat