Strukturierte Fertigungsdaten · 2026

Modulares 5G-Basisstations-Produktionssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Modulares 5G-Basisstations-Produktionssystem im Bereich Herstellung von Kommunikationsgeräten anhand von Taktzeit bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Modulares 5G-Basisstations-Produktionssystem wird durch die Baugruppe aus Automatische Lotpastendruckmaschine und Pick-and-Place-Roboter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

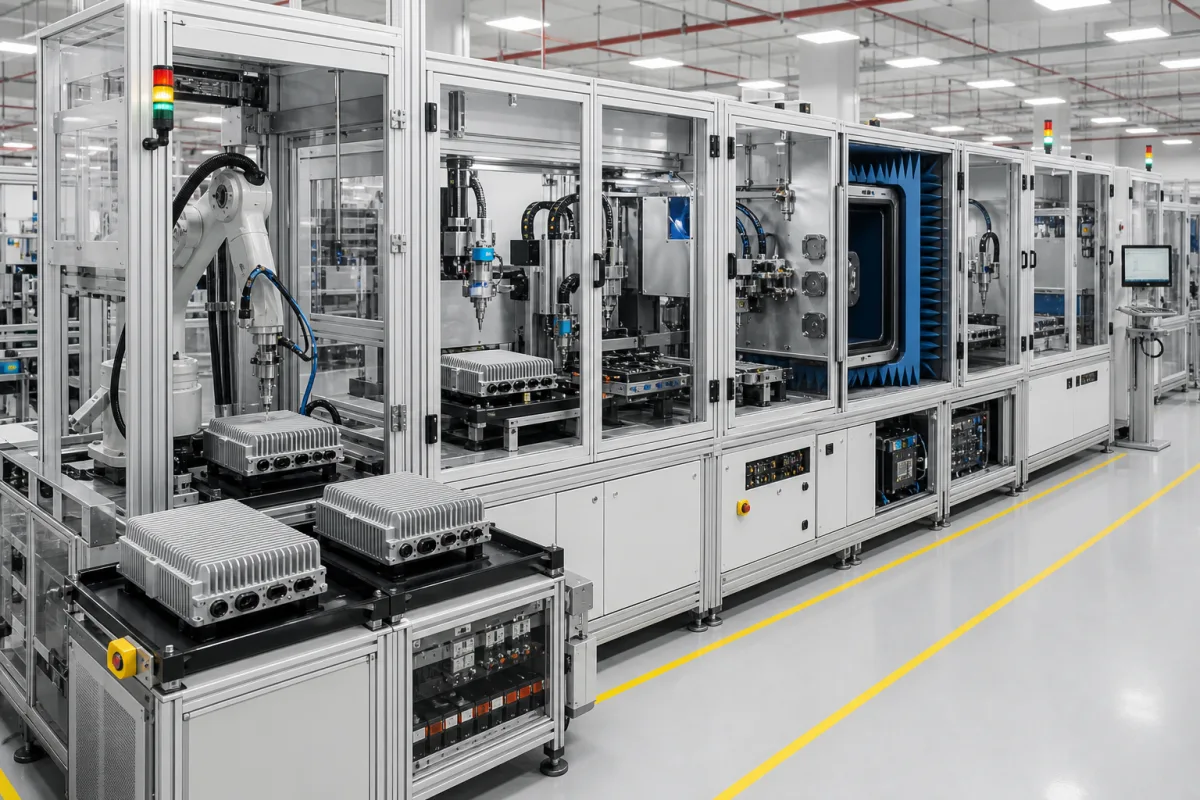
Das modulare 5G-Basisstations-Produktionssystem ist eine integrierte industrielle Produktionslinie für die Massenfertigung von 5G-Basisstations-Einheiten.

Modulares 5G-Basisstations-Produktionssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das modulare 5G-Basisstations-Produktionssystem ist eine integrierte industrielle Produktionslinie, die für die Massenfertigung von 5G-Basisstations-Einheiten entwickelt wurde. Es koordiniert mehrere spezialisierte Module für die Leiterplattenbestückung, die Integration von HF-Komponenten, die Installation von Wärmemanagementsystemen und die endgültige Gehäusemontage. Das System gewährleistet die präzise Ausrichtung empfindlicher Hochfrequenzkomponenten und die effiziente Montage komplexer elektronischer Subsysteme. Es ist für Skalierbarkeit ausgelegt, um verschiedene Basisstations-Formfaktoren und Produktionsmengen zu berücksichtigen. Das System arbeitet nach dem Prinzip eines synchronisierten Förderers und einer Roboter-Montage, bei der die Basisstations-Chassis durch aufeinanderfolgende Stationen bewegt werden. Jede Station führt eine spezifische Montage-, Prüf- oder Kalibrierungsaufgabe mit automatisierten Maschinen aus, gesteuert von einem zentralen Manufacturing Execution System (MES), das Komponenten verfolgt und die Qualitätskontrolle sicherstellt. Zu den wichtigsten Parametern gehören eine Taktzeit von 120–180 Sekunden pro Station, eine Positioniergenauigkeit von ±0,05 mm (ISO 230-2), eine Fördergeschwindigkeit von 0,5–2,0 Metern pro Minute, ein Stromverbrauch von 45–60 Kilowatt und eine Grundfläche von 35–50 Metern Länge. Die Betriebsbedingungen umfassen einen Temperaturbereich von 5–40 °C, eine relative Luftfeuchtigkeit von 20–80 % RH (nicht kondensierend) und Schutzarten von IP54–IP65 (IEC 60529) für Schaltschränke und Motoren. Das System erfordert eine Drehstrom-Versorgungsspannung von 380–480 V AC (IEC 60038), einen Druckluftdruck von 0,6–0,8 MPa (ISO 8573-1) und hält einen Geräuschpegel von ≤75 dB(A) am Bedienerplatz ein (ISO 11201). Die angestrebte Gesamtanlageneffektivität (OEE) nach der Hochlaufphase beträgt ≥85%. Verwendete Materialien umfassen Aluminiumlegierung, FR-4-Leiterplattenlaminat, Kupfer-HF-Wellenleiter und Wärmeleitmaterial. Dieser Verzeichniseintrag liefert Referenzwerte; überprüfen Sie modellspezifische Spezifikationen und Normen mit dem rechtlichen Hersteller oder Lieferanten vor der Beschaffung.

Funktionsprinzip

Das System arbeitet nach dem Prinzip eines synchronisierten Förderers und einer Roboter-Montage. Basisstations-Chassis bewegen sich durch aufeinanderfolgende Stationen, die jeweils mit automatisierten Maschinen eine bestimmte Montage-, Test- oder Kalibrierungsaufgabe ausführen. Ein zentrales Manufacturing Execution System (MES) verfolgt Komponenten und gewährleistet Qualitätskontrolle. Die Fördergeschwindigkeit ist von 0,5 bis 2,0 Metern pro Minute einstellbar, und jeder Stationszyklus dauert 120–180 Sekunden. Die Roboterplatzierung erreicht eine Positioniergenauigkeit von ±0,05 Millimetern. Das System ist auf Skalierbarkeit ausgelegt, um verschiedene Basisstations-Formfaktoren und Produktionsmengen zu berücksichtigen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Taktzeit120–180 SekundenZeit zur Fertigstellung eines Montagezyklus an einer Station
Positioniergenauigkeit±0.05 MikrometerPräzision der Positionierung von RoboterbauteilenISO 230-2
Fördergeschwindigkeit0.5–2.0 Meter/MinuteGeschwindigkeit des Hauptmontageförderers
Leistungsaufnahme45–60 KilowattGesamte elektrische Leistungsaufnahme während des Betriebs
Bauraumlänge35–50 MeterGesamtlänge der Produktionslinie
Betriebstemperatur5–40 °CFor production environment
Relative Luftfeuchtigkeit20–80 % RHNon-condensing
SchutzartIP54–IP65For control cabinets and motorsIEC 60529
Versorgungsspannung380–480 V AC3-phase, 50/60 HzIEC 60038
Druckluftdruck0.6–0.8 MPaFor pneumatic actuatorsISO 8573-1
Geräuschpegel≤75 dB(A)At operator positionISO 11201
Gesamtanlageneffektivität≥85 %Target OEE after ramp-up

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung FR-4-Leiterplattenlaminate Kupfer-HF-Wellenleiter Wärmeleitmaterial

Komponenten / BOM

Components / BOM
  • Automatische Lotpastendruckmaschine
    Bringt Lotpaste auf Leiterplattenpads für SMD-Bauteile auf
    Material: Edelstahlrahmen, Keramikschablone
  • Pick-and-Place-Roboter
    Platziert präzise oberflächenmontierte elektronische Bauteile auf Leiterplatten
    Material: Aluminiumarm, Keramikdüsen
  • Löt-Ofen-Modul
    Erhitzt Leiterplatten, um Lot zu schmelzen und Bauteile dauerhaft zu befestigen
    Material: Isolierte Stahlkammer, Quarz-Heizelemente
  • RF-Schirmungsmontagestation
    Montiert und versiegelt elektromagnetische Störschirmungsgehäuse
    Material: Roboter-Greifer, Bildverarbeitungssystem
  • Wärmeleitpasten-Dispenser
    Bringt Wärmeleitmaterial auf wärmeerzeugende Bauteile auf
    Material: Präzisionspumpe, Spritze
  • Endprüfkammer
    Führt Funktions- und HF-Leistungsprüfungen an fertigen Einheiten durch
    Material: HF-abgeschirmtes Gehäuse, Prüfsonden
  • Förderer
    Bewegt das Chassis von Station zu Station im Takt des Linienzyklus.
  • Manufacturing Execution System (MES)
    Verfolgt jede Einheit und ihre Komponenten durch die Linie und prüft die Qualität.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Harmonische Verzerrung übersteigt 8% THD in der Stromversorgung Thermische Abschaltung des HF-Leistungsverstärkers Installation eines 7. Ordnung-Harmonischenfilters mit 40 dB Dämpfung bei 350 Hz
Förderband-Fehlausrichtung übersteigt 2 mm über 3 m Spannweite Positionierfehler der Leiterplatten-Montagestation übersteigt 0,1 mm Toleranz Implementierung eines Laser-Ausrichtungssystems mit 0,01 mm Auflösung und automatischer Korrektur

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Hydraulikdruck, 20-40°C Umgebungstemperatur, 85-265 VAC Eingangsspannung
Belastungs- und Ausfallgrenzen
Hydraulikdruck übersteigt 1,5 MPa verursacht Dichtungsbruch, Umgebungstemperatur übersteigt 60°C löst thermische Abschaltung aus, Eingangsspannung fällt unter 75 VAC verursacht Netzteilausfall
Hydraulikdichtungsausfall aufgrund von Elastomer-Kompressionsverformung bei 1,5 MPa, Halbleitersperrschichttemperatur über 150°C verursacht thermisches Durchgehen, Transformator-Kernsättigung unter 75 VAC Eingangsspannung
Fertigungskontext
Modulares 5G-Basisstations-Produktionssystem wird innerhalb von Herstellung von Kommunikationsgeräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

5G Base Station Assembly Line Cellular Radio Unit Production System Next-Generation NodeB Manufacturing Line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (Reinraumumgebung)
Durchflussrate:Nicht zutreffend für dieses System
Betriebstemperatur:15-35°C (Betrieb), 5-45°C (Lagerung)
Montage- und Anwendungskompatibilität
HF-Komponenten (Antennen, Filter)Leiterplatten mit 5G-ChipsätzenAluminium-/Stahl-Strukturgehäuse
Nicht geeignet: Korrosive chemische Prozessumgebungen (z.B. Säurebäder, Galvaniklinien)
Auslegungsdaten
  • Täglicher Produktionsdurchsatz (Einheiten/Tag)
  • Basisstations-Modellvarianten (Größe/Komplexität)
  • Verfügbare Fabrikfläche (Länge × Breite × Höhe)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Überlastung
Ursache: Unzureichende Kühlung aufgrund von Staubablagerungen auf Kühlkörpern, schlechter Belüftung in Gehäusen oder Umgebungstemperaturen über den Auslegungsgrenzen, was zu Komponentendegradation und Systemabschaltung führt.
Korrosion und Feuchtigkeitseintritt
Ursache: Exposition gegenüber rauen Umgebungsbedingungen (z.B. Feuchtigkeit, Salznebel, Schadstoffe) ohne ausreichende Abdichtung oder Schutzbeschichtungen, was zu elektrischen Kurzschlüssen, Steckerausfällen und Leiterplattenschäden führt.
Wartungsindikatoren
  • Abnormale akustische Alarme oder unregelmäßige Lüftergeräusche, die auf Kühlsystemausfall oder Überhitzung hinweisen
  • Sichtbare Korrosion, Verfärbungen oder Feuchtigkeitsansammlungen an Steckverbindern, Leiterplatten oder Gehäusen
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Thermografie und Schwingungsanalyse zur Früherkennung von Überhitzungs- oder mechanischen Verschleißanzeichen vor katastrophalem Ausfall
  • Anwendung von Konformal-Beschichtungen auf Leiterplatten und Verwendung korrosionsbeständiger Materialien (z.B. Edelstahl-Befestigungselemente, abgedichtete Steckverbinder) mit regelmäßigen Dichtheitsprüfungen

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung (EU-Richtlinie 2014/53/EU für Funkanlagen)
Fertigungsgenauigkeit
  • HF-Steckerausrichtung: +/-0,05 mm
  • Kühlkörper-Ebenheit: 0,15 mm
Qualitätsprüfung
  • Thermischer Wechseltest (-40°C bis +85°C)
  • HF-Signalintegritätstest (Vektor-Netzwerkanalysator)

Hersteller von Modulares 5G-Basisstations-Produktionssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Wie hoch ist die typische Taktzeit pro Station?

Die Taktzeit beträgt 120–180 Sekunden pro Station, abhängig von der spezifischen Montageaufgabe und Konfiguration. Dies ist ein Referenzbereich; bestätigen Sie den genauen Wert für Ihr Modell mit dem Hersteller.

Welche Positioniergenauigkeit erreicht die Roboterplatzierung?

Die Roboterplatzierung erreicht eine Positioniergenauigkeit von ±0,05 Mikrometern, geprüft nach ISO 230-2. Dies gewährleistet die präzise Ausrichtung empfindlicher HF-Komponenten.

Was sind die Umgebungsbedingungen für den Betrieb?

Das System arbeitet bei Temperaturen von 5 bis 40 °C und relativer Luftfeuchtigkeit von 20–80 % rF (nicht kondensierend). Schaltschränke und Motoren haben Schutzarten von IP54–IP65 gemäß IEC 60529.

Welche Versorgungsmedien werden für den Betrieb benötigt?

Das System benötigt eine Drehstromversorgung von 380–480 V AC (IEC 60038) und Druckluft von 0,6–0,8 MPa (ISO 8573-1). Der Stromverbrauch beträgt 45–60 kW. Verifizieren Sie die spezifischen Anforderungen mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kommunikationsgeräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Modulares 5G-Basisstations-Produktionssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Modulares 5G-Basisstations-Produktionssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Industrieller Mesh-WLAN-Router
Nächstes Produkt
Modulares Leiterplatten-Bestückungssystem
AngebotChat