Strukturierte Fertigungsdaten · 2026

Linsenmontagevorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Linsenmontagevorrichtung im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Spannkraft bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Linsenmontagevorrichtung wird durch die Baugruppe aus Spannzangenfutter und Montageplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

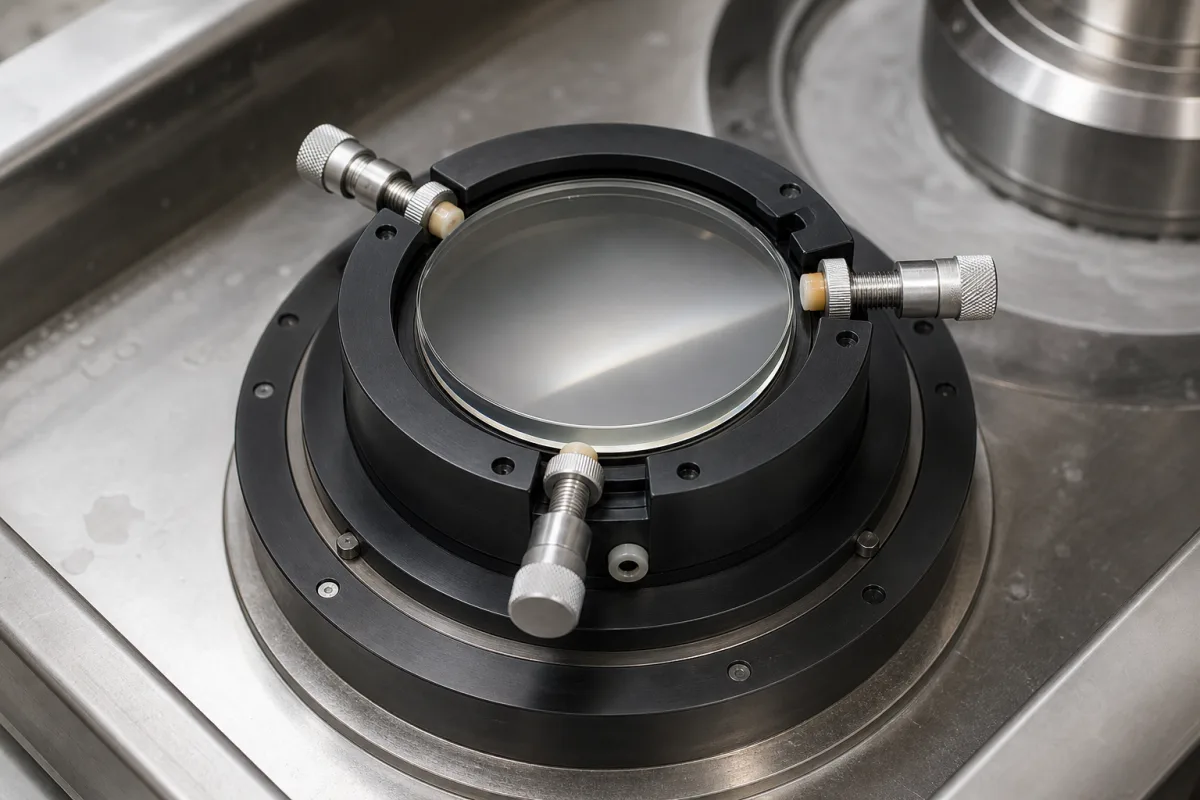
Eine Präzisionsvorrichtung zur sicheren Halterung und Positionierung optischer Linsen während Poliervorgängen.

Linsenmontagevorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Linsenmontagevorrichtung ist eine Präzisionskomponente in der Polierspindel-Baugruppe optischer Fertigungsanlagen. Ihre Hauptfunktion besteht darin, eine stabile und genaue Montageplattform für optische Linsen während des Polierens bereitzustellen, um eine präzise Ausrichtung und sichere Klemmung zu gewährleisten und die geforderten Oberflächengüten und optischen Spezifikationen zu erreichen. Die Vorrichtung ist für Linsen mit einem Durchmesser von 5 bis 100 mm ausgelegt, mit einer Positioniergenauigkeit von ±0,01 mm und einer Wiederholbarkeit von ±0,005 mm, um eine konsistente Linsenplatzierung zu gewährleisten. Die Klemmkraft ist zwischen 50 und 200 N einstellbar und bietet ausreichend Halt, ohne die Linse zu verformen. Die Vorrichtung arbeitet in einem Temperaturbereich von -10 bis 50 °C und benötigt eine pneumatische Versorgung von 0,4 bis 0,6 MPa für die Betätigung. Sie ist aus Materialien wie Edelstahl, Aluminiumlegierung oder Präzisionskeramik gefertigt, mit einer Materialhärte von 45–55 HRC (gemäß ASTM E18) und einer Oberflächenrauheit von Ra 0,4–0,8 µm (gemäß ISO 4287), um Kratzer auf der Linse zu vermeiden. Die Vorrichtung wiegt zwischen 1,5 und 3,5 kg und hat eine Schutzart von IP54 (gemäß IEC 60529) gegen Staub und Spritzwasser. Diese Komponente ist entscheidend für einen kontrollierten Materialabtrag und die Oberflächenveredelung während des Polierens. Sie wird in der Herstellung von Computer-, Elektronik- und optischen Produkten eingesetzt. Für spezifische Anwendungen ist es wichtig, modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren, da die aufgeführten Parameter Referenzbereiche sind, die für das tatsächliche Modell und die Anwendung bestätigt werden müssen.

Funktionsprinzip

Die Vorrichtung verwendet typischerweise mechanische Klemmmechanismen wie Spannzangen, Vakuumspannfutter oder Präzisionsbacken, um den Linsenrand oder die Kante sicher zu halten. Sie ist mit der Polierspindel verbunden, um während des gesamten Polierzyklus eine konsistente Positionierung und Ausrichtung beizubehalten. Die Klemmkraft wird pneumatisch betätigt, typischerweise im Bereich von 0,4–0,6 MPa, und ist einstellbar, um Linsenstabilität ohne Verformung zu gewährleisten. Die präzise Ausrichtung und Wiederholbarkeit der Vorrichtung stellen sicher, dass die Linse während des Polierens in der richtigen Position bleibt, was einen kontrollierten Materialabtrag und eine Oberflächenveredelung ermöglicht.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft50–200 NEnsures lens stability without deformation
Positioniergenauigkeit±0.01 mmCritical for optical alignment
Wiederholgenauigkeit±0.005 mmEnsures consistent lens placement
Linsendurchmesserbereich5–100 mmAccommodates common optical lens sizes
Betriebstemperatur-10–50 °COutside this range, material properties may degrade
Materialhärte45–55 HRCHardness ensures wear resistanceASTM E18
OberflächenrauheitRa 0.4–0.8 µmSmooth finish prevents lens scratchingISO 4287
Gewicht1.5–3.5 kgLightweight for ease of handling
Betriebsdruck0.4–0.6 MPaPneumatic actuation; below 0.4 MPa clamping force insufficient
SchutzartIP54Protects against dust and water splashesIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Präzisionskeramik

Komponenten / BOM

Components / BOM
  • Spannzangenfutter
    Erzeugt konzentrische Klemmkraft um den Linsenrand
    Material: Edelstahl
  • Montageplatte
    Schnittstelle zwischen Vorrichtung und Polierspindel
    Material: Aluminiumlegierung
  • Ausrichtstifte
    Sichert die präzise winklige Positionierung der Linse
    Material: Vergüteter Stahl
  • Pneumatische Antriebseinheit
    Liefert und regelt die Klemmkraft bei 0,4–0,6 MPa, sodass die Linse ohne Verformung gehalten wird.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Angesammelte Polierschlammpartikel (SiO₂, CeO₂) an der Klemmfläche Linsenoberflächenkratzer (Ra > 0,02 µm) und Positionsdrift über ±0,01 mm Integriertes Ultraschallreinigungssystem (40 kHz, 100 W) mit automatisierter Partikelerkennung (<5 µm Schwellenwert)
Thermische Zyklen zwischen Polierzyklen (ΔT=60 °C) bei 15 Zyklen/Stunde Verzug der Vorrichtungsreferenzfläche über 0,003 mm Ebenheitsabweichung Monolithische Invar-36-Konstruktion mit aktiver thermischer Stabilisierung (±0,5 °C) mittels Peltier-Elementen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-5,0 N·m Klemmdrehmoment, ±0,005 mm Positionsgenauigkeit, 20-80 °C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Klemmdrehmoment überschreitet 8,0 N·m und verursacht Linsenverformung, Positionsfehler überschreitet ±0,015 mm, Temperatur überschreitet 120 °C und verursacht thermische Ausdehnungsinkompatibilität.
Übermäßige Hertzsche Kontaktspannung von mehr als 1,2 GPa an der Linsen-Vorrichtungs-Schnittstelle verursacht Mikrorissbildung, differentielle thermische Ausdehnung zwischen Invar-Vorrichtung (α=1,2×10⁻⁶/°C) und Borosilikatlinse (α=3,3×10⁻⁶/°C) induziert Scherspannungen.
Fertigungskontext
Linsenmontagevorrichtung wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5 MPa Klemmdruck, 0,1-0,3 MPa typischer Polierdruck
Weitere Spezifikationen:Schlammkonzentration: 5-20 % Schleifmittel nach Gewicht, Max. Linsendurchmesser: 200 mm, Schwingungstoleranz: <5 µm RMS
Betriebstemperatur:15-35 °C (Betrieb), -10 bis 60 °C (Lagerung)
Montage- und Anwendungskompatibilität
Ceroxid-PolierschlammDiamantschleifsuspensionKieselsäurebasierte kolloidale Polierverbindungen
Nicht geeignet: Flusssäure oder stark alkalische Reinigungslösungen
Auslegungsdaten
  • Linsendurchmesser und Krümmungsradius
  • Erforderliche Positionsgenauigkeit (Mikrometer)
  • Polierautomaten-Schnittstellenspezifikationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsinduzierte Spannungsrissbildung
Ursache: Unsachgemäße Linseneinlage während des Aufspannens erzeugt eine ungleichmäßige Druckverteilung, die zu Mikrorissen im Vorrichtungsmaterial führt, insbesondere an Spannungskonzentrationspunkten wie Aufnahmebohrungen oder Kanten.
Fressen oder Abstreifen von Gewinden
Ursache: Wiederholte Anzieh-/Lösezyklen mit unzureichender Schmierung oder Verwendung falscher Drehmomentwerte verursachen Verschleiß an Gewindekomponenten, was schließlich zum Verlust der Klemmkraft oder zum vollständigen Gewindeversagen führt.
Wartungsindikatoren
  • Sichtbares Linsenschwanken oder Spiel bei montierter Linse, was auf Verlust der präzisen Ausrichtung oder Klemmkraft hinweist.
  • Hörbare Klick- oder Schleifgeräusche beim Linseneinsetzen/-entnehmen, die auf verschlissene oder beschädigte Passflächen hindeuten.
Technische Hinweise
  • Implementieren Sie drehmomentgesteuerte Anziehverfahren mit kalibrierten Werkzeugen, um eine konsistente, herstellerspezifische Klemmkraft ohne Überbeanspruchung der Komponenten sicherzustellen.
  • Etablieren Sie regelmäßige Reinigungs- und Inspektionsprotokolle für alle Kontaktflächen unter Verwendung geeigneter optiktauglicher Schmiermittel an beweglichen Teilen, um abrasiven Verschleiß und Korrosion zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 10110-7:2017 (Optik und Photonik - Erstellung von Zeichnungen für optische Elemente und Systeme - Oberflächenfehlertoleranzen)ANSI/ASME B46.1-2019 (Oberflächentextur, Oberflächenrauheit, Welligkeit und Rillenrichtung)DIN 3140-1:2015 (Optik und optische Instrumente - Befestigung optischer Elemente - Teil 1: Allgemeine Grundsätze)
Fertigungsgenauigkeit
  • Bohrungskonzentrizität: +/-0,01 mm
  • Aufspannflächenebenheit: 0,005 mm
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) für dimensionelle Verifizierung
  • Interferometrische Oberflächenebenheitsprüfung

Hersteller von Linsenmontagevorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Luftqualitätsmonitor

Ein elektronisches Gerät, das Konzentrationen verschiedener Luftschadstoffe und Umweltparameter misst und meldet.

Spezifikationen ansehen ->
Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->
Asset-Tracking-Gerät

Ein elektronisches Gerät, das Ortungstechnologien nutzt, um Position, Status und Bewegung physischer Assets in Echtzeit zu überwachen und aufzuzeichnen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Klemmkraftbereich der Linsenmontagevorrichtung?

Die Klemmkraft ist zwischen 50 und 200 N einstellbar, um Linsenstabilität ohne Verformung zu gewährleisten. Die genaue Kraft hängt vom Linsenmaterial und der Geometrie ab und sollte gemäß den Empfehlungen des Herstellers eingestellt werden.

Was sind die Positioniergenauigkeit und Wiederholbarkeit?

Die Positioniergenauigkeit beträgt ±0,01 mm und die Wiederholbarkeit ±0,005 mm. Diese Werte sind entscheidend für die optische Ausrichtung und konsistente Linsenplatzierung. Verifizieren Sie diese Spezifikationen mit dem Lieferanten für das spezifische Modell.

Welche Materialien werden für die Vorrichtung verwendet?

Die Vorrichtung ist in Edelstahl, Aluminiumlegierung oder Präzisionskeramik erhältlich. Die Materialhärte beträgt 45–55 HRC (ASTM E18) und die Oberflächenrauheit Ra 0,4–0,8 µm (ISO 4287), um Kratzer auf der Linse zu vermeiden.

Was sind die Anforderungen an Betriebsdruck und -temperatur?

Die Vorrichtung benötigt eine pneumatische Versorgung von 0,4–0,6 MPa für die Betätigung. Sie arbeitet in einem Temperaturbereich von -10 bis 50 °C. Außerhalb dieses Bereichs können sich die Materialeigenschaften verschlechtern, daher stellen Sie sicher, dass die Umgebung diese Bedingungen erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Linsenmontagevorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Linsenmontagevorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Linsenhaltevorrichtung
Nächstes Produkt
Lizenzvalidator
AngebotChat