Strukturierte Fertigungsdaten · 2026

Automatisiertes Metallfertigungszellensystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Metallfertigungszellensystem im Bereich Herstellung von Metallwaren anhand von Maximale Blechdicke bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Metallfertigungszellensystem wird durch die Baugruppe aus Industrieroboterarm und CNC-Abkröpfpresse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das Automatisierte Metallfertigungszellensystem ist ein vollständig integriertes Fertigungssystem, das Roboterautomation mit mehreren Metallfertigungsprozessen in einem koordinierten Arbeitsablauf kombiniert.
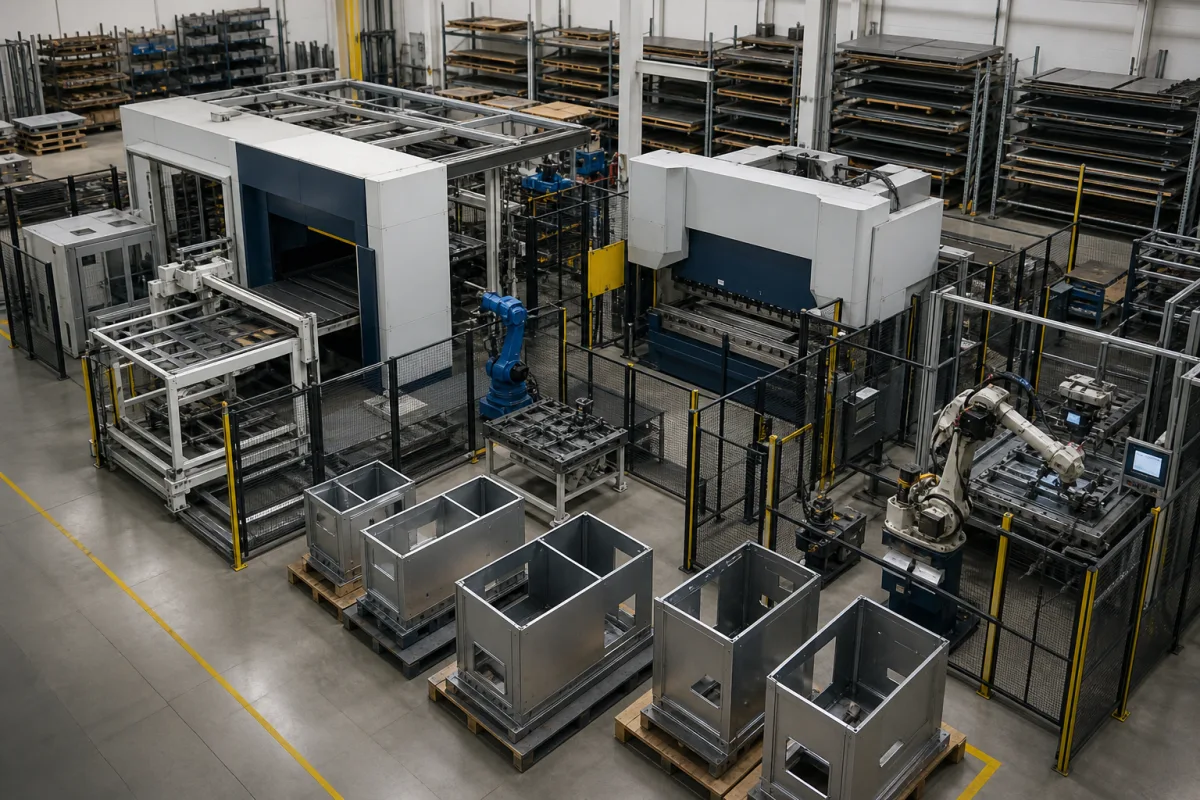
Automatisiertes Metallfertigungszellensystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Metallfertigungszellensystem ist ein vollständig integriertes Fertigungssystem, das Roboterautomation mit mehreren Metallfertigungsprozessen in einem koordinierten Arbeitsablauf kombiniert. Es ermöglicht sequenzielle Operationen wie Schneiden, Biegen, Schweißen und Finishing innerhalb einer einzigen automatisierten Zelle und eliminiert manuellen Materialtransport zwischen Stationen. Als modulare Produktionslösung für die Fertigung von Metallkomponenten mittlerer Stückzahl senkt es Arbeitskosten und verbessert die Konsistenz. Industrielle Anwender implementieren diese Systeme, um Just-in-Time-Produktionsfähigkeiten zu erreichen und gleichzeitig hohe Präzisionsstandards über komplexe Fertigungssequenzen hinweg aufrechtzuerhalten. Das System verarbeitet typischerweise Bauteile aus Kohlenstoffstahl, Edelstahl und Aluminiumlegierung, mit einer maximalen Blechdicke von 6–25 mm und einem maximalen Werkstückgewicht von 500–2000 kg. Die Positioniergenauigkeit beträgt ±0,05 mm (ISO 230-2), die Wiederholgenauigkeit ±0,02 mm (ISO 9283). Die Zykluszeit variiert je nach Komplexität des Teils zwischen 30 und 120 Sekunden. Das System benötigt eine Stellfläche von 20–60 m², wiegt 8000–15000 kg und verbraucht 15–45 kW Leistung. Die Betriebsbedingungen umfassen einen Temperaturbereich von 5–40 °C, relative Luftfeuchtigkeit von 20–85 % (nicht kondensierend) und eine Schutzart von IP54–IP65 (IEC 60529). Die Nennspannung beträgt 380–480 V AC (IEC 60038), der Betriebsdruck 1,0–1,6 MPa. Der Geräuschpegel am Bedienerplatz beträgt 75–85 dB(A) (ISO 11201). Alle Werte sind Referenzbereiche; modellspezifische Spezifikationen sind mit dem Hersteller zu verifizieren.

Funktionsprinzip

Industrieroboter transportieren Werkstücke zwischen spezialisierten Stationen, wo computergesteuerte Werkzeuge sequenzielle Fertigungsoperationen basierend auf programmierten Anweisungen ausführen. Das System koordiniert Schneiden, Biegen, Schweißen und Finishing in einer einzigen Zelle, wobei Roboter Materialbewegung und Positionierung übernehmen. Sensoren und Steuerungen gewährleisten präzise Ausrichtung und Wiederholgenauigkeit, während Sicherheitsverriegelungen Bediener schützen. Der Arbeitsablauf ist für die Produktion mittlerer Stückzahl optimiert und ermöglicht flexible Umrüstungen zwischen verschiedenen Teilegeometrien.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Blechdicke6–25 mmMaximale Materialstärke, die das System verarbeiten kann
Positioniergenauigkeit±0.05 mmWiederholgenauigkeit der Roboterpositionierung für WerkzeugoperationenISO 230-2
Maximales Werkstückgewicht500–2000 kgMaximalgewicht der Komponenten, die das System verarbeiten kann
Leistungsaufnahme15–45 kWGesamte elektrische Leistung im Normalbetrieb
Stellfläche20–60 Grundfläche für vollständige Systeminstallation
Betriebsdruck1.0–1.6 MPa
Nennspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur5–40 °CBelow 5°C may affect hydraulic systems
Relative Luftfeuchtigkeit20–85 %Non-condensing; above 85% risk of corrosion
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
Maschinengewicht8000–15000 kgRequires reinforced floor
Wiederholgenauigkeit±0.02 mmCritical for consistent weld qualityISO 9283
Taktzeit30–120 sDepends on part complexity and process sequence
Geräuschpegel75–85 dB(A)At operator position; hearing protection requiredISO 11201

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Edelstahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Industrieroboterarm
    Primärer Manipulator für Materialhandhabung und Werkzeugpositionierung
    Material: Aluminium-Stahl-Verbundstruktur
  • CNC-Abkröpfpresse
    Computergesteuerte Biegestation zur präzisen Winkelbildung
    Material: Hochfester Stahlrahmen mit Wolframkarbid-Werkzeugen
  • Plasmaschneidtisch
    Thermische Schneidstation für Kontur- und Lochherstellung
    Material: Stahl-Lattenrost mit Keramikisolatoren
  • Schweißstromquelle
    Elektrische Versorgung und Steuerung für automatisierte Schweißvorgänge
    Material: Kupferwicklungen mit Stahlgehäuse
  • Materialförderband
    Automatisiertes Transportsystem für Rohmaterialzufuhr und Fertigteileentnahme
    Material: Stahlrahmen mit Polymerband

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Auflösungsverlust unter 16-Bit-Präzision Positionsfehlerakkumulation über ±0,05 mm Toleranz Dual redundante 18-Bit-Absolut-Encoder mit Kalman-Filter-Sensorfusion
Kühlmittel-pH-Abweichung außerhalb des 8,5-9,2 Bereichs, verursacht elektrochemische Korrosion Werkzeug-Werkstück-Galvanische Zellenbildung mit Korrosionsrate >0,1 mm/Jahr Echtzeit-pH-Überwachung mit automatisierter Titranteninjektion zur Aufrechterhaltung von 8,8±0,2 pH

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-6,0 m/s Vorschub, 0,1-25,0 kN Schnittkraft, 20-1200 U/min Spindeldrehzahl
Belastungs- und Ausfallgrenzen
Schnittkraft über 28,0 kN verursacht Werkzeugdurchbiegung >0,15 mm, Spindeldrehmoment >450 N·m induziert Lagerschlupf, Vorschub >6,5 m/s erzeugt harmonische Schwingungsamplitude >0,3 mm
Werkzeugdurchbiegung über 0,15 mm verletzt die Spanungsgeometrie und verursacht katastrophalen Werkzeugbruch (Verletzung des Hooke'schen Gesetzes Elastizitätsgrenze), Lagerschlupf bei 450 N·m Drehmoment überschreitet den Haftreibungskoeffizienten μ=0,15 (Coulombsches Reibungsgesetz), harmonische Schwingung bei 6,5 m/s Vorschub erregt Eigenfrequenz bei 85 Hz (erzwungene Schwingungsresonanz)
Fertigungskontext
Automatisiertes Metallfertigungszellensystem wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Robotic Fabrication Cell Integrated Metal Processing Cell Multi-Process Fabrication System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanisches System)
Weitere Spezifikationen:Max. Werkstückgewicht: 500 kg, Max. Werkstückabmessungen: 2000x1500x500 mm, Positioniergenauigkeit: ±0,1 mm, Taktzeit: 90-120 Sekunden pro Operation
Betriebstemperatur:15-40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Weichstahlbleche (1-10 mm Dicke)Aluminiumlegierungen (1-8 mm Dicke)Edelstahl (1-6 mm Dicke)
Nicht geeignet: Hochkorrosive chemische Verarbeitungsumgebungen ohne Schutzgehäuse
Auslegungsdaten
  • Maximale Werkstückabmessungen (LxBxH)
  • Erforderlicher Produktionsdurchsatz (Teile/Stunde)
  • Materialtyp und Dickenbereich

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Mechanischer Verschleiß in Roboterarmgelenken
Ursache: Kontinuierlicher Hochzyklusbetrieb mit unzureichender Schmierung, führt zu Lagerdegradation und Spiel
Überhitzung elektrischer Komponenten in CNC-Steuerungen
Ursache: Staubansammlung auf Kühlkörpern und Lüftern, kombiniert mit Umgebungskontamination durch Metallpartikel
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kreischgeräusche bei Roboterachsenbewegungen
  • Inkonsistente Schweißqualität oder Maßungenauigkeiten bei gefertigten Teilen
Technische Hinweise
  • Implementierung prädiktiver Instandhaltung mittels Schwingungsanalyse an Spindellagern und Zustandsüberwachung an Hydrauliksystemen
  • Etablierung strenger Umgebungskontrollen für Partikelfiltration und Aufrechterhaltung optimaler Temperatur-/Feuchtebereiche im Zellengehäuse

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100 Sicherheit von MaschinenCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Positionsgenauigkeit: ±0,05 mm
  • Oberflächenrauheit: Ra 1,6 µm
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) Verifikation
  • Zerstörungsfreie Prüfung (ZfP) - Ultraschallprüfung

Hersteller von Automatisiertes Metallfertigungszellensystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminiumhülle

Die äußere Schutzhülle einer pharmazeutischen Flaschenversiegelung aus Aluminium.

Spezifikationen ansehen ->
Anodisierbecken-Modul

Ein modulares Becken für die elektrochemische Anodisierung von Aluminiumprofilen, mit Elektrolyt und Elektroden.

Spezifikationen ansehen ->
Assist-Gassystem

Ein Subsystem, das Hilfsgase in Laserschneidanwendungen liefert und steuert

Spezifikationen ansehen ->
Automatischer Profilzuführer

Automatische Zuführmechanik für Aluminiumprofile in integrierten Fertigungssystemen

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann das System verarbeiten?

Das System ist für die Verarbeitung von Kohlenstoffstahl, Edelstahl und Aluminiumlegierung ausgelegt. Die maximale Blechdicke beträgt 6–25 mm, das maximale Werkstückgewicht 500–2000 kg. Bestätigen Sie Materialkompatibilität und Grenzen mit dem Hersteller für Ihre spezifische Anwendung.

Wie hoch sind Positioniergenauigkeit und Wiederholgenauigkeit?

Die Positioniergenauigkeit beträgt ±0,05 mm nach ISO 230-2, die Wiederholgenauigkeit ±0,02 mm nach ISO 9283. Diese Werte sind Referenzbereiche; die tatsächliche Leistung kann je nach Modell und Installation variieren. Bitte mit dem Hersteller verifizieren.

Welche Installationsanforderungen gibt es?

Das System benötigt eine Stellfläche von 20–60 m² und einen verstärkten Boden, der 8000–15000 kg tragen kann. Die Stromversorgung sollte 380–480 V AC, dreiphasig, 50/60 Hz betragen, mit einem Leistungsverbrauch von 15–45 kW. Die Betriebstemperatur sollte 5–40 °C und die relative Luftfeuchtigkeit 20–85 % nicht kondensierend sein.

Welche Sicherheits- und Umweltstandards gelten?

Das System hat eine Schutzart von IP54–IP65 (IEC 60529) und einen Geräuschpegel von 75–85 dB(A) (ISO 11201). Der Betriebsdruck beträgt 1,0–1,6 MPa. Diese Standards sind Referenzen zur Verifizierung; stellen Sie die Einhaltung lokaler Vorschriften sicher und bestätigen Sie mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Metallfertigungszellensystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Metallfertigungszellensystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatischer Profilzuführer
Nächstes Produkt
Außensicherungsring
AngebotChat