Strukturierte Fertigungsdaten · 2026

CNC-Abkantpresse

Auf Basis strukturierter CNFX-Herstellerprofile wird CNC-Abkantpresse im Bereich Herstellung von Metallwaren anhand von Nennkraft bis Biegelänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches CNC-Abkantpresse wird durch die Baugruppe aus Stößel / Stempelhalter und Bett / Gesenkhalter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine computergesteuerte Werkzeugmaschine, die Blech mit einem Stempel- und Matrizensystem in präzise Winkel und Formen biegt.
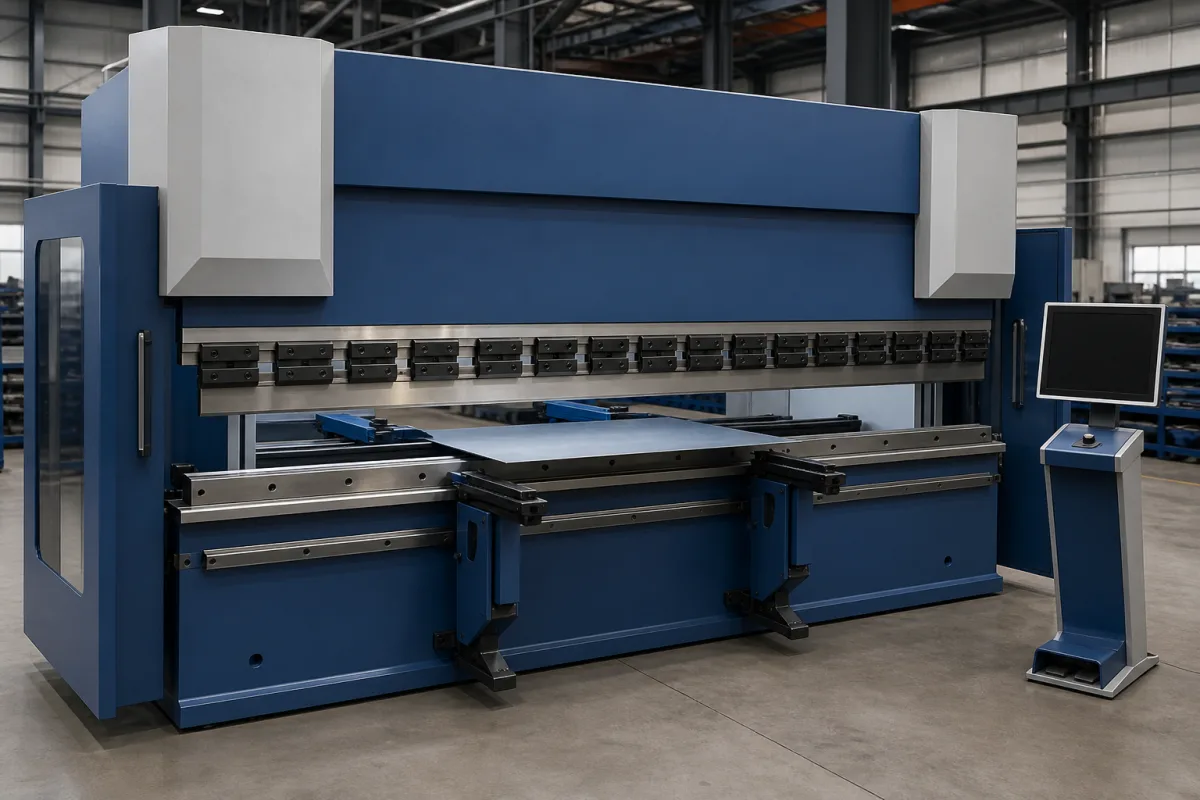
CNC-Abkantpresse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die CNC-Abkantpresse ist eine Kernkomponente in einem automatisierten Metallverarbeitungszellensystem und verantwortlich für das präzise Biegen und Formen von Blechkomponenten. Sie erhält flache Metallzuschnitte von vorgelagerten Prozessen wie dem Laserschneiden und erzeugt durch programmierte Werkzeugbahnen und Kraftanwendung komplexe 3D-Geometrien, Winkel und Formen, die für die Herstellung von Gehäusen, Halterungen, Chassis und Strukturteilen wesentlich sind. Die Integration in die automatisierte Zelle wird typischerweise von einem zentralen Steuerungssystem für Materialhandhabung, Werkzeugwechselkoordination und Qualitätsprüfung verwaltet. Die Maschine klemmt ein Blechwerkstück zwischen einen passenden Stempel (Oberwerkzeug) und eine Matrize (Unterwerkzeug). Ein hydraulisches oder elektrisches Servosystem treibt den Stößel an, der den Stempel in das Werkstück und in den Matrizenhohlraum zwingt. Das CNC-System steuert präzise Position, Geschwindigkeit und Tonnage des Stößels basierend auf Materialeigenschaften und gewünschtem Biegewinkel und erreicht so hohe Wiederholbarkeit. Hinteranschlagfinger positionieren das Werkstück genau für aufeinanderfolgende Biegungen. Die Abkantpresse ist in verschiedenen Kapazitäten erhältlich, mit Biegekraft von 100–2000 kN, Biegelänge von 1000–6000 mm und Hublänge von 100–300 mm. Positioniergenauigkeit und Wiederholbarkeit sind mit ±0,01–±0,05 mm bzw. ±0,02–±0,05 mm gemäß ISO 230-2 angegeben. Die Biegewinkelgenauigkeit beträgt ±0,5–±1,0 Grad. Die Nennleistung reicht von 5,5–30 kW, mit Versorgungsspannung von 380 V AC ±10 % (Drehstrom, 50/60 Hz) gemäß IEC 60038. Die Betriebstemperatur beträgt 5–40 °C, und die Schutzart für elektrische Gehäuse ist IP54–IP65 gemäß IEC 60529. Das Maschinengewicht reicht von 3000–30000 kg, und die Stellfläche variiert von 2500×1500×2200 mm bis 8000×4000×3500 mm. Zu den hinterlegten Materialien gehören hochfester Stahl für den Rahmen und Wolframkarbid für Werkzeugeinsätze. Diese Werte sind Verzeichnis-Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die CNC-Abkantpresse funktioniert, indem sie ein Blechwerkstück zwischen Stempel und Matrize klemmt. Ein hydraulisches oder elektrisches Servosystem treibt den Stößel nach unten, der den Stempel in das Werkstück und in den Matrizenhohlraum zwingt und so eine Biegung erzeugt. Das CNC-System steuert Position, Geschwindigkeit und Kraft des Stößels basierend auf Materialeigenschaften und gewünschtem Winkel und gewährleistet Wiederholbarkeit. Hinteranschlagfinger positionieren das Werkstück für aufeinanderfolgende Biegungen. Je nach Werkzeug und Steuerungseinstellungen kann die Maschine Luftbiegen, Bodenbiegen oder Prägen durchführen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkraft100–2000 kNSelect based on material thickness and length
Biegelänge1000–6000 mmMaximum sheet length that can be bent
Hub100–300 mmVertical travel of the ram
Positioniergenauigkeit±0.01–±0.05 mmBack gauge positioning accuracyISO 230-2
Wiederholgenauigkeit±0.02–±0.05 mmConsistency of back gauge positioningISO 230-2
Biegewinkelgenauigkeit±0.5–±1.0 °Angle deviation from set value
Nennleistung5.5–30 kWMain motor power
Versorgungsspannung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur5–40 °CAmbient temperature for normal operation
SchutzartIP54–IP65Dust and water protection for electrical enclosuresIEC 60529
Maschinengewicht3000–30000 kgDepends on capacity and length
Stellfläche (L×B×H)2500×1500×2200–8000×4000×3500 mmSpace required for installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl Wolframkarbid (für Werkzeugeinsätze)

Komponenten / BOM

Components / BOM
  • Stößel / Stempelhalter
    Der bewegliche Oberträger, der das Stempelwerkzeug hält und die Abwärtskraft zum Biegen des Metalls ausübt.
    Material: Stahlguss
  • Bett / Gesenkhalter
    Der stationäre untere Träger, der das Gesenkwerkzeug hält und die Formfläche bereitstellt, gegen die das Metall gebogen wird.
    Material: Stahlguss
  • Hinteranschlag-System
    Ein programmierbares Positionierungssystem mit Fingern, das das Metallblech für eine konsistente Biegepositionierung genau positioniert.
    Material: Aluminiumlegierung, Stahl
  • CNC-Steuerung
    Der Computer und die Schnittstelle, der Biegeprogramme speichert, Biegeabzüge berechnet und alle Maschinenachsen (Stößel, Hinteranschlag) steuert.
    Material: Elektronik (verschiedene)
  • Hydraulik-/Servoantriebssystem
    Treibt den Stößel nach unten und hält die programmierte Position und Kraft.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination, die den DIN EN ISO 4406-Reinheitsgrad 18/16/13 überschreitet Servoventil-Spulklemmen verursacht unkontrollierte Stößelbewegung Installieren Sie eine 3 μm-Absolutfilterung mit Differenzdrucküberwachung und automatischem Bypass bei 0,3 MPa ΔP
Spielakkumulation im Kugelgewindetrieb über 0,05 mm Positionshysterese verursacht inkonsistente Biegewinkel Implementieren Sie ein Dual-Encoder-Rückführungssystem mit 0,001 mm Auflösung und automatischem Spielkompensationsalgorithmus

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-25,0 MPa Hydraulikdruck, 0,1-10,0 mm/s Stößelgeschwindigkeit, 0,01-0,10 mm Positionsgenauigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 30,0 MPa verursacht Dichtungsextrusion, Stößelgeschwindigkeit über 12,0 mm/s induziert Hydraulikflüssigkeitskavitation, Positionsfehler über 0,15 mm verletzt die DIN EN ISO 230-2-Positionsgenauigkeitsnorm
Hydraulikdichtungsversagen tritt durch Extrusion auf, wenn der Druck die Streckgrenze des Dichtungsmaterials überschreitet (EPDM-Gummi: 15 MPa, Polyurethan: 25 MPa). Kavitation tritt auf, wenn die Stößelgeschwindigkeit lokale Druckabfälle unter den Dampfdruck der Hydraulikflüssigkeit erzeugt (Mineralöl: 0,001 MPa bei 40°C). Positionsfehler akkumulieren durch thermische Ausdehnung von Kugelgewindetrieben (Stahlkoeffizient: 11,7 μm/m·°C) und Quantisierungsfehler des Servomotor-Encoders.
Fertigungskontext
CNC-Abkantpresse wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 Tonnen (maximale Biegekraft)
Weitere Spezifikationen:Blechdicke: 0,5-25 mm, Biegelänge: 1000-6000 mm, Positioniergenauigkeit: ±0,01 mm
Betriebstemperatur:Umgebungstemperatur bis 50°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
BaustahlblecheEdelstahlplattenAluminiumlegierungen
Nicht geeignet: Abrasive oder korrosive Umgebungen ohne Schutzbeschichtungen
Auslegungsdaten
  • Maximale Blechdicke (mm)
  • Erforderliche Biegelänge (mm)
  • Gewünschte Biegewinkelgenauigkeit (Grad)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Hydrauliksystem-Leckage
Ursache: Verschlissene Dichtungen, beschädigte Schläuche oder lockere Verbindungen im Hydraulikkreislauf, oft aufgrund von Kontamination, Hochdruckzyklen oder unsachgemäßer Wartung
Hinteranschlag-Positionsungenauigkeit
Ursache: Verschleiß an Kugelgewindetrieben, Fehlausrichtung von Linearführungen oder Encoder-Ausfall, typischerweise durch Überlastung, mangelnde Schmierung oder Umgebungskontamination
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Schleifgeräusche während des Biegevorgangs
  • Sichtbare Hydraulikflüssigkeitslecks an Zylindern oder Anschlüssen
Technische Hinweise
  • Implementieren Sie regelmäßige Hydraulikflüssigkeitsanalyse und -filtration, um kontaminationsbedingte Ausfälle zu verhindern
  • Etablieren Sie einen Präzisionsausrichtungs- und Kalibrierungsplan für das Hinteranschlagsystem und die Stößelparallelität

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - Maschinenrichtlinie 2006/42/EGDIN EN 12622 - Sicherheitsanforderungen an Abkröpfpressen
Fertigungsgenauigkeit
  • Biegewinkelgenauigkeit: +/-0,5°
  • Hinteranschlag-Positionswiederholgenauigkeit: +/-0,01 mm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierung für die Achspositionierung
  • Belastungstest mit Dehnungsmessstreifen für Rahmenverformung

Hersteller von CNC-Abkantpresse

12 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Masion Sheet Metal Fabrication
Cixi · CN
Gegründet 2007Over 400+ Mitarbeiter30,000 m3
ISO 16949
Fertigt außerdem: Industrial Enclosure、Coordinate Measuring Machine (CMM)、Coordinate Measuring Machine und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ sheetmetalmasion.com · geprüft am 2026-08-18
Wuxi Shenchong Forging Machine Co., Ltd.
Wuxi · CN
Gegründet 2002
Fertigt außerdem: Metal Plate Rolling Machine、Hydraulic Press Brake、Servo Motor und 3 weitere
Eigenangabe des Unternehmens · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Jiangsu Yawei Machine Tool Co., Ltd.
Yangzhou · CN
Gegründet 1956over 2,000 Mitarbeiter500,000 m²
Fertigt außerdem: Automated Stamping Line
Eigenangabe des Unternehmens · Profil von CNFX aus öffentlichen Quellen zusammengestellt
ACCURL CNC MACHINE (ANHUI) MANUFACTORY CO., LTD.
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Cutting System、CNC Control System und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “CNC Press Brake EURO PRO 4 ~ 6-Axis”
Quellseite ansehen ↗ accurl.com · geprüft am 2026-09-05
Almaco Machine Tool
Nantong · CN
Fertigt außerdem: Injection Molding Machine、Laser Cutting System、Surface Grinding Machine und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “CNC Press Brake”
Quellseite ansehen ↗ al-maco.com · geprüft am 2026-09-03
Anhui Harting Machinery Technology Co., Ltd.
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Hydraulic Press、Hydraulic Press Brake und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “CNC Press Brake”
Quellseite ansehen ↗ miharting.com · geprüft am 2026-08-29
BCAMCNC
· CN
Fertigt außerdem: Laser Welding Machine、Laser Cutting System、Material Handling Equipment und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “CNC Press Brake Machines”
Quellseite ansehen ↗ bcamcnc.com · geprüft am 2026-09-03
CNHAWE
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Welding Machine、Metal Plate Rolling Machine und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “HPA Flagship Series CNC Press Brake”
Quellseite ansehen ↗ cnhawe.com · geprüft am 2026-09-08
DurmaPress
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Welding Machine、Laser Cutting System und 8 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “DP-ES Genius Series CNC Press Brake”
Quellseite ansehen ↗ durmapress.com · geprüft am 2026-08-29
ERSM Machinery
Suzhou · CN
Fertigt außerdem: Surface Grinding Machine、Automatic Tool-Changer、Hydraulic Press Brake und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “EP-8025 6+1 Axis CNC Press Brake”
Quellseite ansehen ↗ rsm-machinery.com · geprüft am 2026-09-11
JIANMENG
Taizhou · CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Welding Machine、Laser Cutting System und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Electro-hydraulic CNC press brake”
Quellseite ansehen ↗ jianmeng.com · geprüft am 2026-09-04
JSTMT
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Hydraulic Press、Hydraulic Press Brake und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Hydraulic CNC Press Brake”
Quellseite ansehen ↗ jstmt.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->
CNC-Fräsmaschine für Aluminium

Eine eigenständige CNC-Fräsmaschine, die speziell für die Bearbeitung kundenspezifischer Aluminiumkomponenten aus massiven Blöcken oder Gussteilen entwickelt wurde.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Biegekraftbereich einer CNC-Abkantpresse?

Der Biegekraftbereich beträgt 100–2000 kN, ausgewählt basierend auf Materialdicke und -länge. Verifizieren Sie die erforderliche Kraft für Ihre spezifische Anwendung mit dem Hersteller.

Welche Materialien werden üblicherweise in CNC-Abkantpressen verwendet?

Hochfester Stahl wird für den Maschinenrahmen verwendet, und Wolframkarbid für Werkzeugeinsätze. Diese Materialien bieten Haltbarkeit und Verschleißfestigkeit.

Wie hoch ist die Positioniergenauigkeit des Hinteranschlags?

Die Positioniergenauigkeit des Hinteranschlags beträgt ±0,01–±0,05 mm, und die Wiederholbarkeit ±0,02–±0,05 mm gemäß ISO 230-2. Diese Werte gewährleisten präzise Biegepositionen.

Was sind die elektrischen Anforderungen für eine CNC-Abkantpresse?

Die Versorgungsspannung beträgt 380 V AC ±10 % (Drehstrom, 50/60 Hz) gemäß IEC 60038. Die Nennleistung reicht von 5,5–30 kW. Bestätigen Sie die elektrische Kompatibilität mit Ihrer Einrichtung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür CNC-Abkantpresse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für CNC-Abkantpresse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Brennerkörper / Kopfgehäuse
Nächstes Produkt
CNC-Bearbeitungszentrum für Aluminiumprofile
AngebotChat