Strukturierte Fertigungsdaten · 2026

Metallblech-Biegemaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Metallblech-Biegemaschine im Bereich Herstellung von Metallwaren anhand von Biegekraft bis Arbeitslänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Metallblech-Biegemaschine wird durch die Baugruppe aus Hydraulikzylinder und Oberwerkzeug (Stempel) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Metallblech-Biegemaschine ist eine eigenständige Industriemaschine, die in Metallverarbeitungsbetrieben eingesetzt wird, um Bleche und Platten präzise in Winkelformen zu biegen.

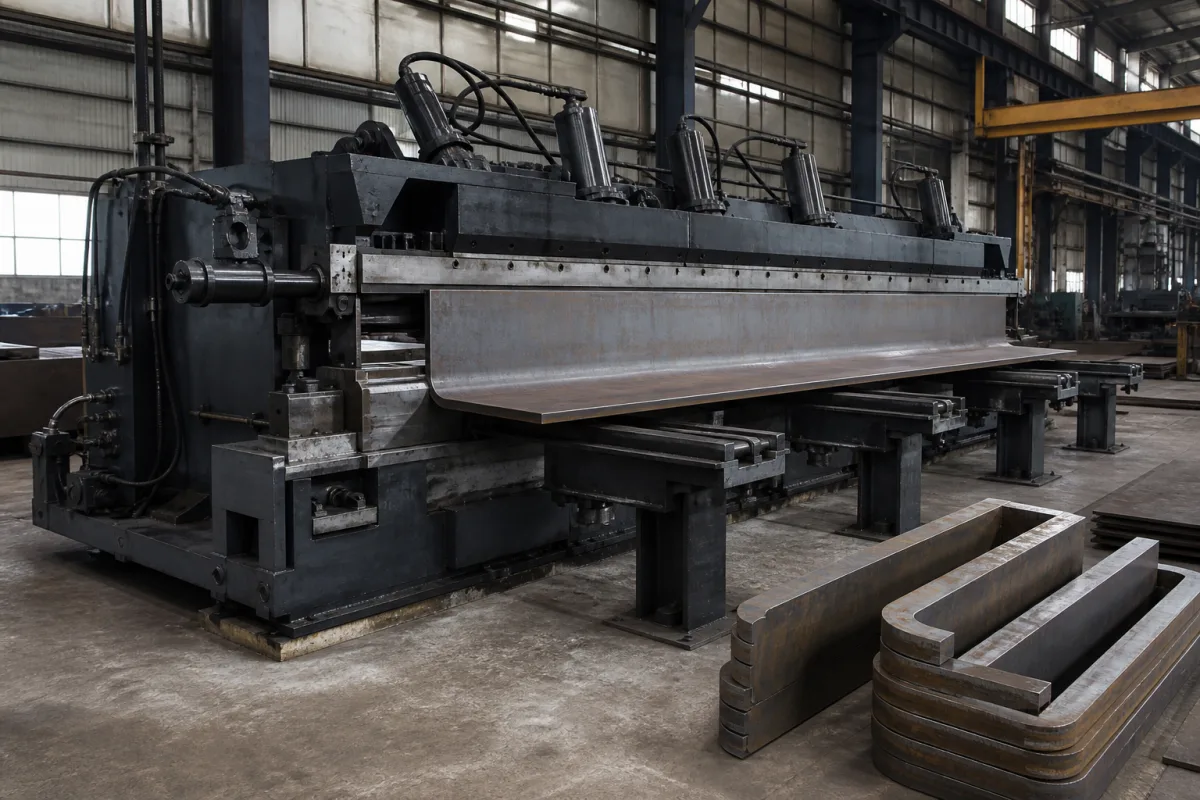
Metallblech-Biegemaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Metallblech-Biegemaschine ist eine eigenständige Industriemaschine, die in Metallverarbeitungsbetrieben eingesetzt wird, um Bleche und Platten präzise in Winkelformen zu biegen. Sie funktioniert, indem das Werkstück zwischen Stempel und Matrize geklemmt und dann Kraft aufgebracht wird, um kontrollierte Biegungen zu erzeugen. Diese Maschinen sind unerlässlich für die Herstellung von Halterungen, Gehäusen, Rahmen und Strukturkomponenten in verschiedenen Branchen wie Bau, Automobil und Fertigung. Die Maschine besteht typischerweise aus einem robusten Rahmen, einem hydraulischen oder mechanischen Antriebssystem, einem Stößel mit Oberwerkzeug (Stempel), einer Untermatrize und einem Hinteranschlag. Die Biegekraft reicht von 100 bis 4000 Tonnen, was eine Vielzahl von Materialstärken und -längen ermöglicht. Die Arbeitslänge, also die maximale biegende Blechlänge, liegt zwischen 2000 und 8000 mm. Der Stößelhub beträgt 100 bis 300 mm, und die Biegegeschwindigkeit (Stößelabstiegsgeschwindigkeit) liegt bei 5 bis 15 mm/s. Der Hinteranschlagbereich, der das Werkstück positioniert, beträgt 0 bis 1000 mm, mit einer Positioniergenauigkeit von ±0,05 mm, um wiederholbare Biegungen zu gewährleisten. Der elektrische Leistungsbedarf hängt von der Biegekraft ab und liegt zwischen 5,5 und 45 kW. Die Maschine benötigt eine Drehstromversorgung mit 380 V bei 50/60 Hz gemäß IEC 60038. Die Betriebstemperatur sollte zwischen 5 und 40 °C liegen. Die Schutzart ist IP54 nach IEC 60529, was Staub- und Spritzwasserschutz bedeutet. Das Maschinengewicht variiert zwischen 5000 und 30000 kg, und die Gesamtabmessungen (L×B×H) reichen von 3000×1500×2200 bis 8000×2500×3500 mm. Diese Spezifikationen sind typische Bereiche; die tatsächlichen Werte hängen vom spezifischen Modell und der Anwendung ab. Überprüfen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor der Beschaffung oder Installation.

Funktionsprinzip

Die Maschine nutzt hydraulische oder mechanische Kraft, um einen Stößel mit Oberwerkzeug (Stempel) nach unten auf ein über einer Untermatrize positioniertes Metallblech zu treiben. Das Blech wird zwischen Stempel und Matrize geklemmt, und während der Stößel absinkt, drückt der Stempel das Blech in die Matrizenöffnung, wodurch eine kontrollierte Biegung entsteht. Der Hinteranschlag positioniert das Blech genau, um eine konsistente Biegeposition zu gewährleisten. Der Biegewinkel wird durch die Eindringtiefe des Stempels und die Breite der Matrizenöffnung bestimmt. Das System wird über elektrische Steuerungen geregelt, die eine präzise Einstellung von Hub, Geschwindigkeit und Positionierung ermöglichen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Biegekraft100–4000 tMaximale hydraulische Kraft
Arbeitslänge2000–8000 mmMaximale biegfähige Plattenlänge
Hub100–300 mmVertikaler Weg des Stößels
Biegegeschwindigkeit5–15 mm/sAbwärtsgeschwindigkeit des Stößels
Hinteranschlagbereich0–1000 mmPositioniersystem-Hub
Positioniergenauigkeit±0.05 mmEnsures repeatable bends
Motorleistung5.5–45 kWDepends on bending force
Versorgungsspannung380 V3-phase, 50/60 HzIEC 60038
Betriebstemperatur5–40 °CHydraulic oil viscosity changes
SchutzartIP54Dust and splash water protectedIEC 60529
Maschinengewicht5000–30000 kgFoundation requirements
Abmessungen (L×B×H)3000×1500×2200–8000×2500×3500 mmSpace for installation and maintenance

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Gehärteter Werkzeugstahl Hydraulikkomponenten Elektrische Steuerungen

Komponenten / BOM

Components / BOM
  • Hydraulikzylinder
    Übt eine abwärts gerichtete Biegekraft aus
    Material: Vergüteter Stahl
  • Oberwerkzeug (Stempel)
    Formt den Biegeradius am Werkstück
    Material: Werkzeugstahl
  • Unterwerkzeug (Matrize)
    Bietet Biegewinkel und Unterstützung
    Material: Werkzeugstahl
  • Hinterer Anschlag
    Positioniert das Werkstück für gleichmäßige Biegungen
    Material: Stahl
  • Hydraulikaggregat
    Erzeugt hydraulischen Druck für den Stempelantrieb
    Material: Stahl/Kupfer
  • CNC-Steuerungssystem
    Automatisiert Biegeablauf und Positionierung
    Material: Elektronik/Kunststoff

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikölverunreinigung, die ISO 4406 Klasse 18/16/13 überschreitet, insbesondere Partikelverunreinigung > 15 μm, die abrasiven Verschleiß verursacht. Fortschreitende interne Leckage im Hydraulikzylinder aufgrund von geritzter Zylinderbohrung und verschlissenen Kolbendichtungen, was zu einem Druckabfall von 210 bar auf unter 150 bar führt. Installation eines 10 μm absoluten Beta₃≥200 Hydraulikfilters mit kontinuierlicher Partikelüberwachung und automatischem Bypass bei 0,5 bar Differenzdruck.
Fehlausrichtung des Hinteranschlag-Positionierungssystems, die 0,05 mm Rechtwinkligkeitsfehler relativ zum Biegebalken überschreitet. Winkelabweichung in gebogenen Blechen, die ±0,5° vom spezifizierten Winkel überschreitet, aufgrund ungleichmäßiger Materialfließung während des Biegeprozesses. Implementierung eines Laserausrichtungssystems mit 0,01 mm Auflösung und automatischer Korrektur über servogetriebene Einstellschrauben an der Hinteranschlag-Befestigung.

Technische Bewertung

Betriebsbereich
Betriebsbereich
200-1000 kN Biegekraft, 0,5-6,0 mm Blechdicke, 0,1-2,0 m Biegelänge
Belastungs- und Ausfallgrenzen
Überschreiten von 1200 kN Biegekraft verursacht dauerhafte Verformung der Hydraulikzylinder-Kolbenstange (Streckgrenze 900 MPa überschritten) oder Biegen von Platten dicker als 6,5 mm verursacht sofortigen Bruch der Formmatrize (Zugfestigkeit 1500 MPa überschritten).
Plastische Verformung der Hydraulikzylinder-Kolbenstange aufgrund des Überschreitens der Streckgrenze des Materials (ASTM A322 Grade 4140, σ_y = 900 MPa) unter übermäßiger Biegekraft oder Sprödbruch der Wolframcarbid-Formmatrize (WC-10Co, σ_UTS = 1500 MPa), wenn die aufgebrachte Biegespannung die Zugfestigkeit des Materials während der Verarbeitung dicker Platten überschreitet.
Fertigungskontext
Metallblech-Biegemaschine wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

press brake sheet metal bender

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Hydrauliksystem: 0-300 bar, Biegekraft: Bis zu 5000 kN
Durchflussrate:Nicht spezifiziert im Eingangskontext
Betriebstemperatur:Umgebungstemperatur bis 150°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
KohlenstoffstahlblecheEdelstahlblecheAluminiumlegierungen
Nicht geeignet: Hochtemperatur-Refraktärmetalle (z.B. Wolfram, Molybdän), die spezielle Erwärmung erfordern
Auslegungsdaten
  • Maximale Blechdicke (mm)
  • Maximale Biegelänge (mm)
  • Erforderliche Biegekraft (kN) basierend auf der Streckgrenze des Materials

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Hydraulikzylinder-Dichtungsversagen
Ursache: Verunreinigung des Hydrauliköls mit Partikeln, die zu abrasivem Verschleiß führen, oder Degradation aufgrund hoher Betriebstemperaturen, die die Grenzwerte des Dichtungsmaterials überschreiten.
Stößelfehlausrichtung oder Durchbiegung
Ursache: Ungleichmäßige Belastung oder exzentrische Biegevorgänge, die übermäßige Spannungskonzentration verursachen, oder Verschleiß in Führungen/Lagern, der zu Präzisionsausrichtungsverlust führt.
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Schleifgeräusche während des Biegezyklus, die auf mechanische Interferenz oder Lagerausfall hinweisen.
  • Sichtbare Hydrauliköllecks um Zylinderdichtungen oder Anschlüsse, insbesondere wenn sie von Druckabfällen oder unregelmäßiger Stößelbewegung begleitet werden.
Technische Hinweise
  • Einführung eines strengen Hydrauliköl-Reinheitsprogramms mit regelmäßiger Filtration und Analyse, um abrasiven Verschleiß in Zylindern und Ventilen zu verhindern.
  • Etablierung eines routinemäßigen Ausrichtungsüberprüfungsverfahrens für Stößel und Matrizen unter Verwendung von Präzisionsinstrumenten und Durchführung korrektiver Unterlegscheiben oder Anpassungen nach Bedarf, um parallele Biegekräfte aufrechtzuerhalten.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2010 - Sicherheit von MaschinenANSI B11.8 - Sicherheitsanforderungen für PressenbremsenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Biegewinkelgenauigkeit: +/- 0,5 Grad
  • Stößelwiederholgenauigkeit: +/- 0,02 mm
Qualitätsprüfung
  • Lastprüfung mit kalibrierter Kraftmessung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)

Hersteller von Metallblech-Biegemaschine

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Jinan Senfeng Laser Technology Co., Ltd.
Jinan · CN
TÜV CEFDAETLSGS
Fertigt außerdem: Fiber Laser Cutting Machine、Automated Assembly Systems、Laser Welding Machine und 8 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ senfenglaser.com · geprüft am 2026-08-18

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Anodisierbecken-Modul

Ein modulares Becken für die elektrochemische Anodisierung von Aluminiumprofilen, mit Elektrolyt und Elektroden.

Spezifikationen ansehen ->
Assist-Gassystem

Ein Subsystem, das Hilfsgase in Laserschneidanwendungen liefert und steuert

Spezifikationen ansehen ->
Automatischer Profilzuführer

Automatische Zuführmechanik für Aluminiumprofile in integrierten Fertigungssystemen

Spezifikationen ansehen ->
Hinteranschlag-System

Ein Positioniersystem, das den Abstand von der Biegelinie zur Materialkante in Metallbiegepressen steuert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die maximale Biegekraft dieser Maschine?

Die Biegekraft reicht von 100 bis 4000 Tonnen, je nach Modell. Die tatsächlich benötigte Kraft hängt von Materialart, Dicke und Biegelänge ab. Konsultieren Sie immer den Hersteller für die Kapazität des spezifischen Modells.

Was ist die Arbeitslänge der Maschine?

Die Arbeitslänge, also die maximale biegende Blechlänge, liegt zwischen 2000 und 8000 mm. Dies bestimmt die maximale Länge des Blechs, das in einem einzigen Vorgang gebogen werden kann. Verifizieren Sie die genaue Arbeitslänge für das in Betracht gezogene Modell.

Welche elektrische Versorgung ist erforderlich?

Die Maschine benötigt eine Drehstromversorgung mit 380 V bei 50/60 Hz gemäß IEC 60038. Der elektrische Leistungsbedarf liegt zwischen 5,5 und 45 kW, abhängig von der Biegekraft. Stellen Sie sicher, dass Ihre Einrichtung diese Anforderungen erfüllt.

Was ist die Positioniergenauigkeit des Hinteranschlags?

Die Positioniergenauigkeit des Hinteranschlags beträgt ±0,05 mm, was wiederholbare Biegungen gewährleistet. Der Hinteranschlagbereich beträgt 0 bis 1000 mm. Diese Genauigkeit ist entscheidend für eine konsistente Produktion. Bestätigen Sie die Genauigkeit mit dem Hersteller für Ihre spezifische Anwendung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Metallblech-Biegemaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Metallblech-Biegemaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Materialtransport-Förderer
Nächstes Produkt
Modulares industrielles Dampferzeugungssystem für Prozessanwendungen
AngebotChat